
RTM et RTM light (LRTM)
Le RTM (resin transfer moulding) est un procédé dans lequel des fibres sèches – mats, tissus ou préformes – sont enfermées dans un moule, puis la résine y est injectée. En RTM light (LRTM), nous travaillons avec des moules fermés composites ou aluminium : l’empreinte est mise à l’air sous vide et la résine est amenée depuis un pot sous pression, avec une surpression généralement de 1 à 4 bar.
Paramètres clés
| Volume typique | LRTM : env. 100–7 000 pcs/an ; RTM : jusqu’à plusieurs dizaines de milliers |
| Temps de cycle | d’une quinzaine de minutes à env. 1,5 h |
| Moule | fermé ; en LRTM composite ou aluminium |
| Injection de résine | depuis un pot sous pression, généralement 1–4 bar en LRTM |
| Vide | met à l’air l’empreinte du moule avant et pendant l’injection |
| Surface | les deux faces issues du moule, gelcoat possible |
Valeurs typiques et indicatives – elles dépendent de la géométrie, du matériau et des exigences.
Ce que vous pouvez nous commander
- Carters, capots et panneaux
- Pièces de structure à épaisseur de paroi et masse répétables
- Pièces avec deux faces finies, également avec gelcoat
| Matériaux | mats, tissus et préformes de carbone ou de verre ; résines époxy et vinylester |
| Volumes typiques | LRTM env. 100–7 000 pcs/an, RTM jusqu’à plusieurs dizaines de milliers |
| Dans notre usine | moules fermés composites ou aluminium, injection depuis un pot sous pression |
| Pour un devis, envoyez | un modèle 3D ou un plan – ou une description et un croquis, les exigences et la quantité annuelle |
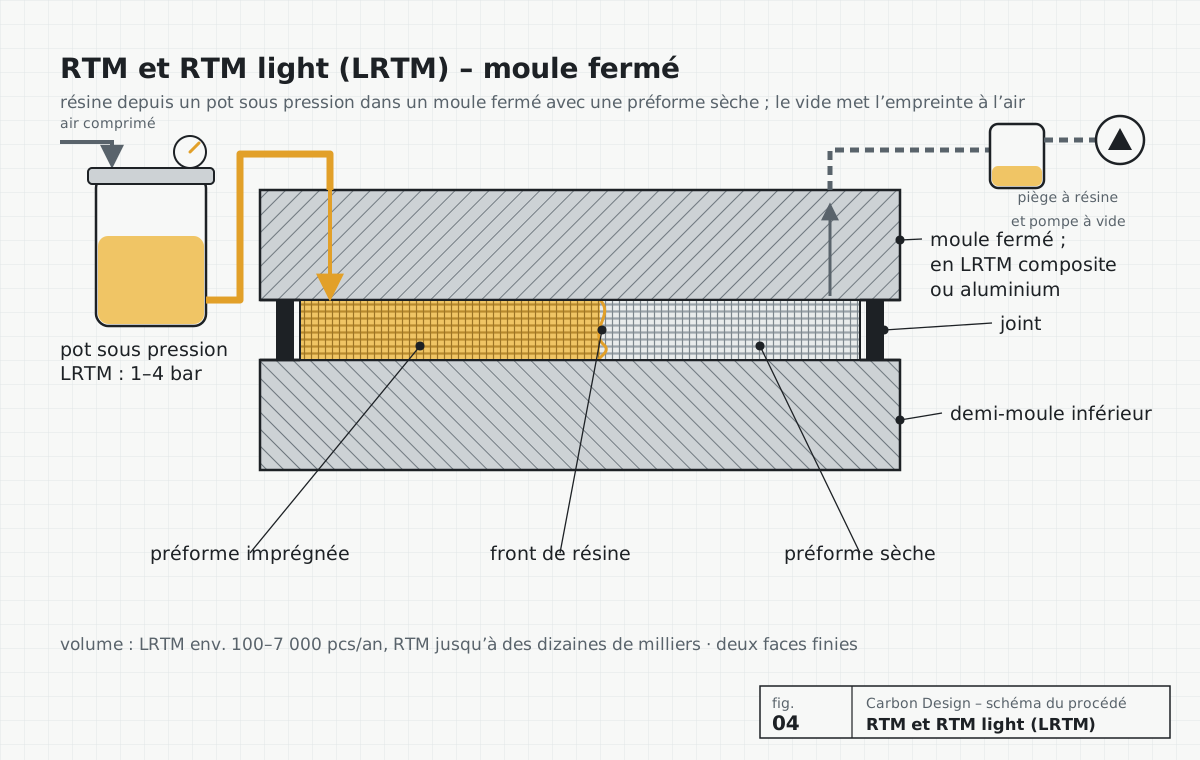
RTM et RTM light – notre façon de travailler
| Variante | Moule et injection | Utilisation typique |
|---|---|---|
| RTM light (LRTM) | Moule fermé composite ou aluminium ; le vide met à l’air l’empreinte, résine depuis un pot sous pression à généralement 1–4 bar | Capots, carters, panneaux et pièces de structure en séries moyennes |
| RTM | Deux demi-moules rigides, injection de résine à pression plus élevée | Pièces de structure en carbone et verre, cadres, séries plus importantes |
Un pot sous pression est un réservoir de résine pressurisé : l’air comprimé pousse la résine dans le moule avec une surpression constante et contrôlée. Combiné au vide dans l’empreinte, il réduit le temps de remplissage et imprègne des préformes plus denses que le vide seul, comme en infusion.
Les moules composites et aluminium sont moins chers et plus rapides à fabriquer que les moules en acier : le LRTM est donc rentable dès les séries moyennes. Un moule aluminium conduit mieux la chaleur et dure plus longtemps ; un moule composite est moins cher au démarrage.
Le RTM donne une épaisseur de paroi et une masse de pièce répétables, car la géométrie est fixée par l’écart entre les demi-moules et non par un compactage manuel. Il exige des préformes et des points d’injection bien conçus – que nous préparons par des analyses d’écoulement.
Quand le choisir
- Les deux faces de la pièce doivent être finies et répétables
- Une série à partir d’une centaine de pièces par an – LRTM en moules composites ou aluminium
- Une épaisseur, une masse et un taux de fibres répétables sont importants
- Vous voulez réduire les émissions de styrène et le travail manuel par rapport au moulage au contact
Quand un autre procédé est préférable
- Pièces unitaires très grandes – l’infusion sous vide est moins chère
- La plus haute qualité de stratifié aéronautique est exigée – envisagez l’autoclave ou la RAT
- Formes complexes avec nervures et inserts en grande série – envisagez le forged carbon
Comment nous introduisons le RTM et le LRTM
- Analyse d’écoulement de la résine : points d’injection et d’évent, temps de remplissage.
- Conception des préformes et des plans de découpe, choix des matériaux et de la résine.
- Conception d’un moule fermé – composite ou aluminium en LRTM – avec joints, raccords de vide et d’injection et thermorégulation, dans NX Mold Wizard.
- Série d’essai : réglage de la surpression du pot, du niveau de vide et de la température ; contrôle du remplissage, de la porosité et de l’épaisseur de paroi.
- Optimisation du cycle et documentation – production dans notre usine ou transfert dans l’usine du client.
Questions et réponses
En quoi le RTM light diffère-t-il du RTM ?
Dans les deux cas, la résine est injectée dans un moule fermé contenant des fibres sèches. En RTM light, nous utilisons des moules composites ou aluminium plus légers et moins coûteux, mettons l’empreinte à l’air sous vide et amenons la résine depuis un pot sous pression avec une faible surpression, généralement 1 à 4 bar. Le RTM en moules rigides permet une pression d’injection plus élevée et des séries plus importantes.
Pourquoi le vide et un pot sous pression en LRTM ?
Le vide évacue l’air de l’empreinte et de la préforme avant que la résine ne les atteigne, ce qui limite la porosité. Le pot sous pression amène la résine avec une surpression contrôlée, généralement 1 à 4 bar, si bien que le moule se remplit plus vite et plus sûrement qu’avec le vide seul.
Quels moules utilisez-vous pour le LRTM ?
Des moules fermés composites ou aluminium. Le choix dépend de la série, des exigences de surface et de la température de cuisson – l’aluminium conduit mieux la chaleur et dure plus longtemps, le composite est moins cher au démarrage.
Quel taux de fibres atteint le RTM ?
Avec des préformes sèches en fibre de carbone, le taux volumique de fibres est généralement de 50–60 %. Avec des mats de verre, il est plus faible, ce qui suffit pour les capots et les carters.
Introduisez-vous le RTM et le LRTM chez les clients ?
Oui. Nous concevons les moules et le procédé, démarrons la production dans votre usine, formons les opérateurs et remettons la documentation du procédé.
Sources de données externes : BFG International – LRTM.
Autres technologies
Besoin d’aide pour choisir ?
Envoyez-nous une description de la pièce et la quantité prévue – nous proposerons le procédé et expliquerons pourquoi.
Vous avez un plan ou juste une idée ? Nous vous dirons comment fabriquer la pièce.
Dites-nous ce que la pièce doit faire, en quelle quantité et avec quelles exigences. Nous vous proposerons un procédé, un matériau et les prochaines étapes – sans engagement, sous NDA si nécessaire.