
Moulage par compression : PCM, WCM, SQRTM
Le moulage par compression forme un composite dans un moule fermé et chauffé, sous presse. Nous combinons plusieurs variantes : moulage par compression de préimprégnés (PCM), moulage en voie humide de tissus avec résine (WCM), SQRTM et moulage à pression équilibrée par fluide (BPFM). Leur point commun : deux faces finies et un cycle court.
Paramètres clés
| Volume typique | de 1 000 à plusieurs dizaines de milliers de pcs/an |
| Temps de cycle | généralement 3–15 min (résines à cuisson rapide) |
| Surface | les deux faces issues du moule |
| Moule | acier ou aluminium, chauffé |
| Presses dans notre usine | hydrauliques, 160 t et 40 t |
| Charge | préimprégné, tissus secs + résine, C-SMC |
Valeurs typiques et indicatives – elles dépendent de la géométrie, du matériau et des exigences.
Ce que vous pouvez nous commander
- Panneaux et couvercles à parois minces
- Capots et carters avec deux faces finies
- Pièces en carbone apparent à peindre
| Matériaux | préimprégnés, tissus secs avec résine, C-SMC |
| Volumes typiques | d’env. 1 000 à plusieurs dizaines de milliers de pcs/an |
| Dans notre usine | presses hydrauliques de 160 t et 40 t |
| Pour un devis, envoyez | un modèle 3D ou un plan – ou une description et un croquis, les exigences et la quantité annuelle |
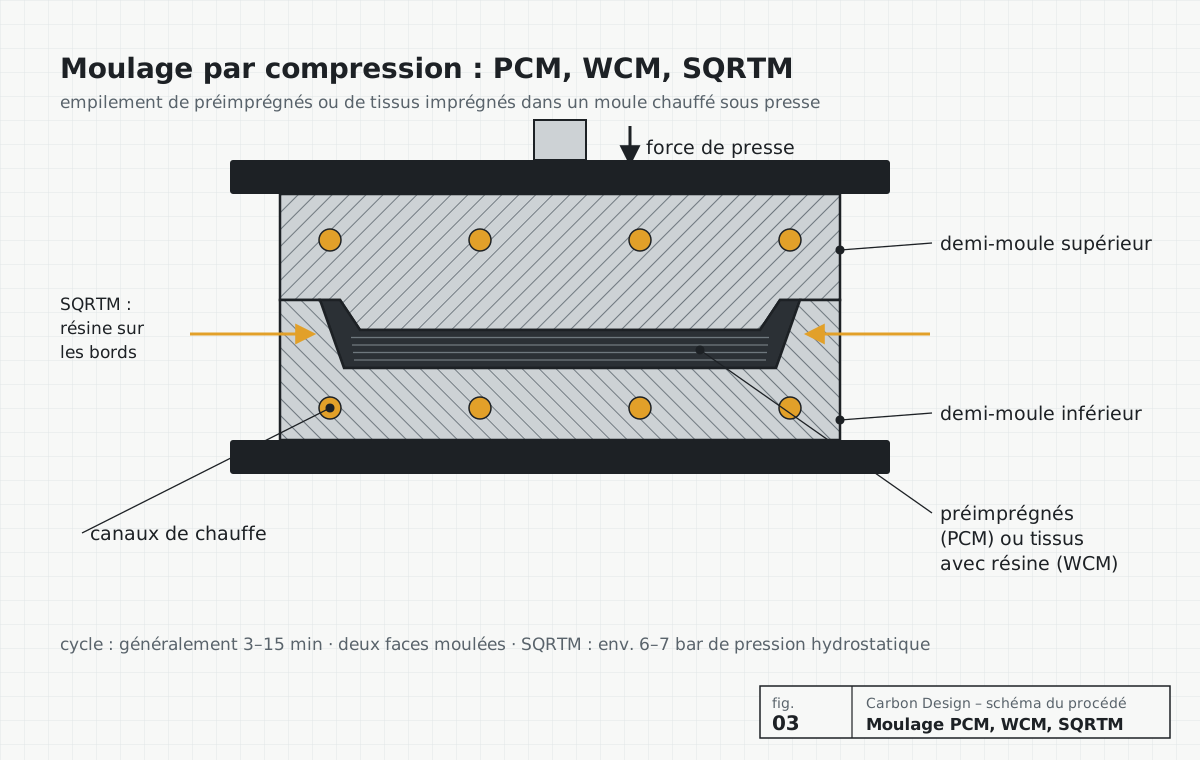
Les variantes de moulage par compression que nous utilisons
| Procédé | Fonctionnement | Quand |
|---|---|---|
| PCM – moulage par compression de préimprégnés | Un empilement de préimprégnés (souvent à résine à cuisson rapide) pressé dans un moule chaud. | Panneaux et couvercles à parois minces en séries moyennes, quand la qualité d’un stratifié à fibres continues compte. |
| WCM – moulage par compression en voie humide | Tissus secs imprégnés de résine juste avant la fermeture du moule, puis pressés. | Séries plus importantes de pièces planes ou légèrement en 3D, coût matière inférieur au préimprégné. |
| SQRTM – same qualified RTM | Préimprégné dans un moule fermé ; la résine injectée sur les bords maintient une pression hydrostatique d’env. 6–7 bar. | Pièces de qualité autoclave sans autoclave – porosité inférieure à 2 %. |
| BPFM – balanced pressure fluid moulding | Pression transmise au stratifié par un fluide, uniformément sur toute la surface. | Grandes surfaces complexes, où une presse classique donne une pression inégale. |
| C-SMC / C-BMC | Fibres coupées en feuilles ou en pâte, qui s’écoulent dans le moule. | Formes 3D complexes – voir forged carbon. |
Quand le choisir
- Une série à partir de mille pièces par an et un cycle court
- Les deux faces de la pièce doivent être finies à la sortie du moule
- Une épaisseur et une masse répétables sont importantes
- Vous voulez la qualité d’un stratifié à fibres continues sans autoclave
Quand un autre procédé est préférable
- Il s’agit de pièces unitaires – un moule de presse ne sera pas rentable
- La pièce est très grande – l’infusion ou le RTM light conviennent mieux
- La forme présente des contre-dépouilles impossibles à démouler d’un moule en deux parties
Comment nous mettons en place un procédé de moulage par compression
- Choix de la variante du procédé et du matériau selon les exigences et le volume.
- Conception de la pièce pour un moule fermé : dépouilles, bords, zones de pincement.
- Conception d’un moule chauffé et thermorégulé dans NX Mold Wizard ; fabrication chez un mouliste.
- Pour les matériaux à fibres coupées (C-SMC, BMC) – simulation du remplissage et de l’orientation des fibres dans Moldex3D avec le module Fiber.
- Mise au point de la charge : plans de découpe selon le plan de drapage ou compound, et sa position dans le moule.
- Série d’essai et optimisation : profil de température, courbe de pression, temps de cycle.
- Documentation du procédé et production en série avec contrôle de chaque lot.
Questions et réponses
En quoi le PCM diffère-t-il de l’autoclave ?
Dans un autoclave, une bâche à vide et la pression du gaz compactent le stratifié, et le cycle dure des heures. En PCM, deux demi-moules sous presse compactent le préimprégné, et des résines à cuisson rapide réduisent le cycle à quelques minutes. Le PCM exige un moule plus coûteux et devient donc rentable sur des séries plus importantes.
Qu’est-ce que le SQRTM ?
Le SQRTM (same qualified resin transfer moulding) est un procédé dans lequel le préimprégné cuit dans un moule fermé, tandis qu’une petite quantité de résine injectée sur les bords du stratifié maintient une pression hydrostatique. Il offre une qualité proche de l’autoclave sans autoclave.
Les pièces moulées par compression peuvent-elles être en carbone apparent ?
Oui. En PCM et en WCM, les deux faces reproduisent le moule. Sur les pièces apparentes, nous utilisons des plis de surface adaptés et la peinture.
Sources de données externes : Wikipedia – Out of autoclave composite manufacturing.
Autres technologies
Besoin d’aide pour choisir ?
Envoyez-nous une description de la pièce et la quantité prévue – nous proposerons le procédé et expliquerons pourquoi.
Vous avez un plan ou juste une idée ? Nous vous dirons comment fabriquer la pièce.
Dites-nous ce que la pièce doit faire, en quelle quantité et avec quelles exigences. Nous vous proposerons un procédé, un matériau et les prochaines étapes – sans engagement, sous NDA si nécessaire.