
Formpressen: PCM, WCM, SQRTM
Beim Formpressen entsteht ein Verbundbauteil in einer geschlossenen, beheizten Form in einer Presse. Wir kombinieren mehrere Varianten: Prepreg-Formpressen (PCM), Nasspressen von Geweben mit Harz (WCM), SQRTM und Balanced Pressure Fluid Moulding (BPFM). Gemeinsam ist ihnen: zwei fertige Oberflächen und ein kurzer Zyklus.
Wichtige Parameter
| Typische Stückzahl | von 1.000 bis zu Zehntausenden Stk./Jahr |
| Zykluszeit | meist 3–15 min (schnell härtende Harze) |
| Oberfläche | beide Seiten aus der Form |
| Form | Stahl oder Aluminium, beheizt |
| Pressen in unserem Werk | 160 t und 40 t, hydraulisch |
| Einlage | Prepreg, trockene Gewebe + Harz, C-SMC |
Typische Richtwerte – sie hängen von Geometrie, Werkstoff und Anforderungen ab.
Was Sie bei uns bestellen können
- Dünnwandige Paneele und Deckel
- Abdeckungen und Gehäuse mit zwei fertigen Oberflächen
- Sichtcarbon-Bauteile zum Lackieren
| Werkstoffe | Prepregs, trockene Gewebe mit Harz, C-SMC |
| Typische Stückzahlen | von ca. 1.000 bis zu Zehntausenden Stk./Jahr |
| In unserem Werk | Hydraulikpressen 160 t und 40 t |
| Für ein Angebot senden Sie | ein 3D-Modell oder eine Zeichnung – oder eine Beschreibung und Skizze, die Anforderungen und die Jahresmenge |
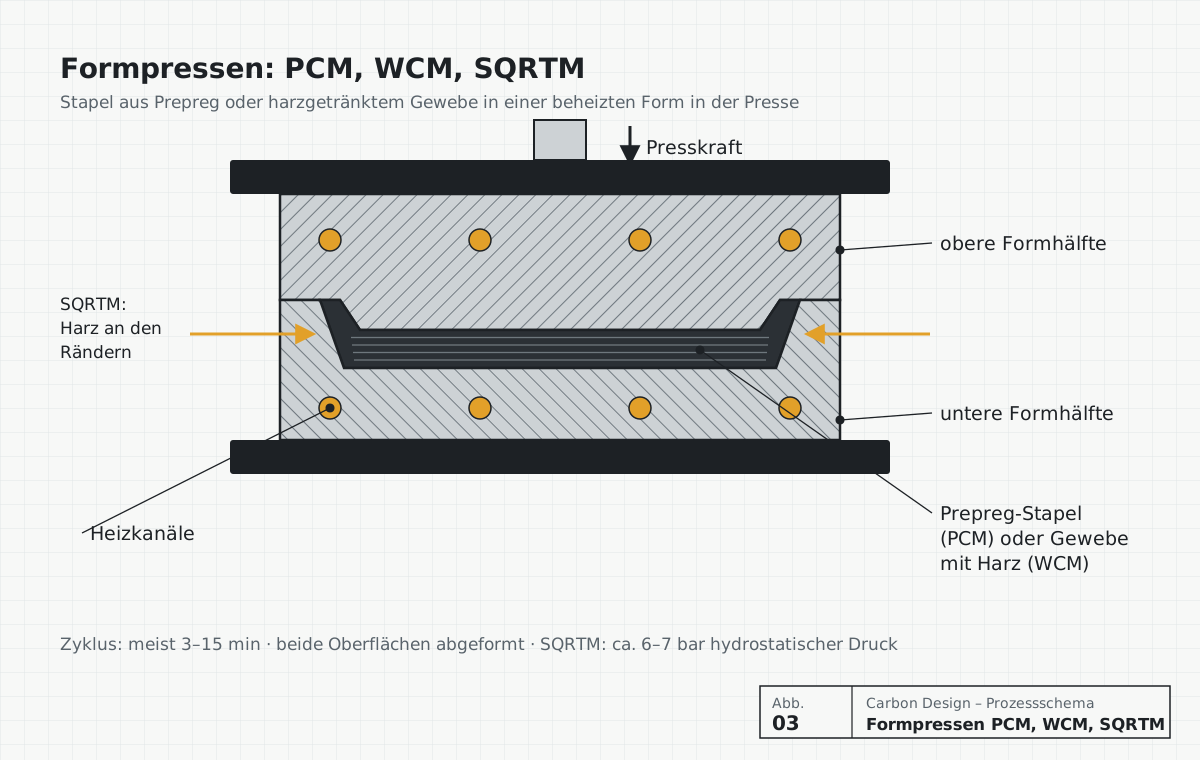
Varianten des Formpressens, die wir einsetzen
| Verfahren | Funktionsweise | Wann |
|---|---|---|
| PCM – Prepreg-Formpressen | Ein Prepreg-Stapel (oft mit schnell härtendem Harz), in einer heißen Form gepresst. | Dünnwandige Paneele und Deckel in mittleren Serien, wenn Laminatqualität mit Endlosfasern zählt. |
| WCM – Nasspressen | Trockene Gewebe werden kurz vor dem Schließen der Form mit Harz benetzt und dann gepresst. | Größere Serien flacher und leicht dreidimensionaler Bauteile, geringere Werkstoffkosten als bei Prepreg. |
| SQRTM – Same Qualified RTM | Prepreg in einer geschlossenen Form; an den Rändern injiziertes Harz hält einen hydrostatischen Druck von ca. 6–7 bar. | Bauteile in Autoklavqualität ohne Autoklav – Porosität unter 2 %. |
| BPFM – Balanced Pressure Fluid Moulding | Ein Fluid überträgt den Druck gleichmäßig auf die gesamte Laminatfläche. | Große und komplexe Flächen, bei denen eine herkömmliche Presse ungleichmäßigen Druck liefert. |
| C-SMC / C-BMC | Geschnittene Fasern als Matte oder Masse, die in der Form fließen. | Komplexe 3D-Formen – siehe Forged Carbon. |
Wann es die richtige Wahl ist
- Eine Serie ab tausend Bauteilen pro Jahr und ein kurzer Zyklus
- Beide Seiten des Bauteils müssen beim Entformen fertig sein
- Wiederholbare Wandstärke und Masse sind wichtig
- Sie wollen Laminatqualität mit Endlosfasern ohne Autoklav
Wann ein anderes Verfahren besser ist
- Es geht um Einzelstücke – eine Pressform lohnt sich nicht
- Das Bauteil ist sehr groß – Infusion oder Light-RTM ist besser
- Die Form hat Hinterschnitte, die sich aus einer zweiteiligen Form nicht entformen lassen
So richten wir einen Formpressprozess ein
- Wahl der Verfahrensvariante und des Werkstoffs für Anforderungen und Stückzahl.
- Bauteilkonstruktion für eine geschlossene Form: Entformungsschrägen, Kanten, Quetschzonen.
- Konstruktion einer beheizten, temperierten Form in NX Mold Wizard; Fertigung bei einem Werkzeugbauer.
- Bei Werkstoffen mit geschnittenen Fasern (C-SMC, BMC) – Simulation von Füllung und Faserorientierung in Moldex3D mit dem Fiber-Modul.
- Entwicklung der Einlage: Zuschnitte nach Lagenplan oder Pressmasse und ihre Lage in der Form.
- Probeserie und Optimierung: Temperaturprofil, Druckkurve, Zykluszeit.
- Prozessdokumentation und Serienfertigung mit Prüfung jeder Charge.
Fragen und Antworten
Wie unterscheidet sich PCM vom Autoklaven?
Im Autoklaven verdichten ein Vakuumsack und Gasdruck das Laminat, und der Zyklus dauert Stunden. Bei PCM verdichten zwei Formhälften in einer Presse das Prepreg, und schnell härtende Harze verkürzen den Zyklus auf Minuten. PCM braucht eine teurere Form und lohnt sich deshalb bei größeren Serien.
Was ist SQRTM?
SQRTM (Same Qualified Resin Transfer Moulding) ist ein Verfahren, bei dem Prepreg in einer geschlossenen Form aushärtet, während eine kleine Menge an den Laminaträndern injizierten Harzes hydrostatischen Druck hält. Es liefert Qualität nahe am Autoklaven ohne Autoklav.
Können formgepresste Bauteile Sichtcarbon haben?
Ja. Bei PCM und WCM bilden beide Oberflächen die Form ab. Bei Sichtbauteilen verwenden wir geeignete Decklagen und Lackierung.
Externe Datenquellen: Wikipedia – Out of autoclave composite manufacturing.
Weitere Technologien
Brauchen Sie Hilfe bei der Wahl?
Senden Sie uns eine Beschreibung des Bauteils und die geplante Menge – wir schlagen das Verfahren vor und erklären, warum.
Sie haben eine Zeichnung oder nur eine Idee? Wir sagen Ihnen, wie man das Bauteil fertigt.
Beschreiben Sie, was das Bauteil leisten muss, welche Stückzahl Sie brauchen und welche Anforderungen gelten. Wir antworten mit einem Vorschlag für Verfahren, Werkstoff und nächste Schritte – unverbindlich und bei Bedarf unter NDA.