
mit Partnern
Autoklav
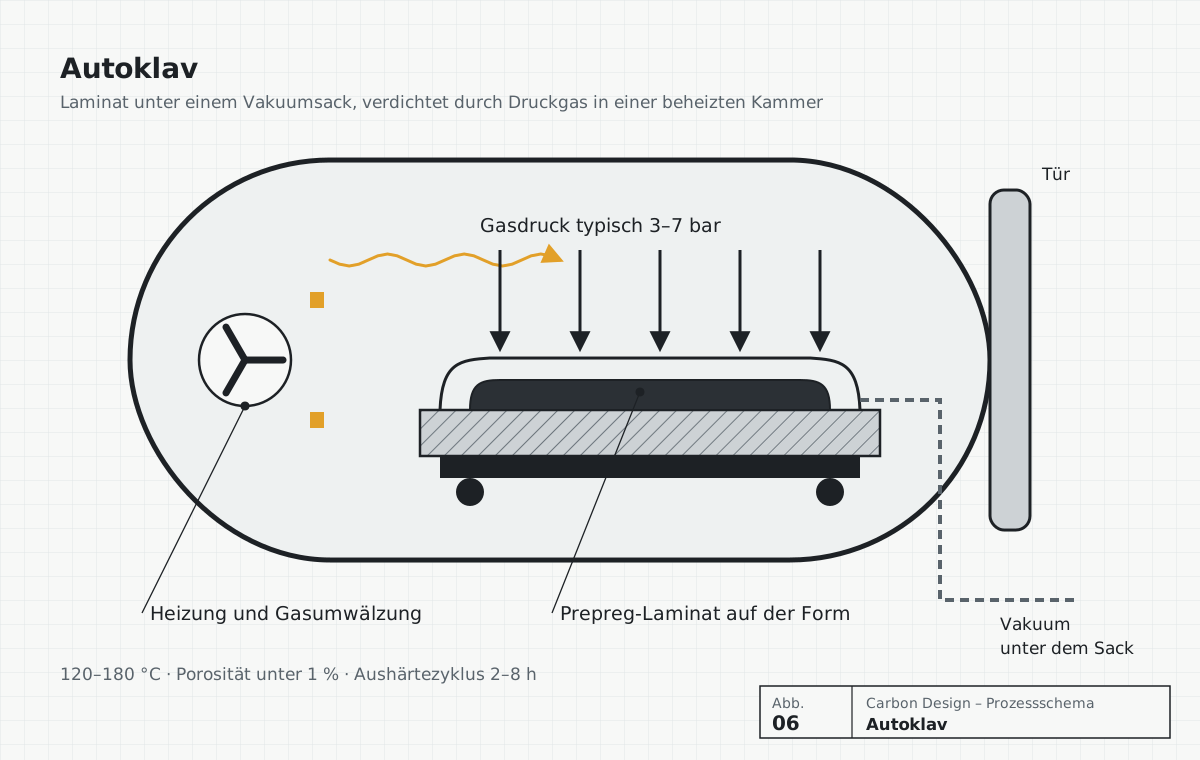
Prepreg ist ein mit Harz vorimprägniertes Fasergewebe oder -tape. Die Lagen werden nach einem Lagenplan auf eine Form gelegt, unter Vakuum eingesackt und im Autoklaven ausgehärtet – unter Druck und bei erhöhter Temperatur. So entsteht ein Laminat mit niedrigster Porosität und höchsten Eigenschaften.
Wichtige Parameter
| Typische Stückzahl | Einzelstücke bis ca. 2.000 Stk./Jahr |
| Druck | typisch 3–7 bar (bis ca. 10 bar) |
| Aushärtetemperatur | 120–180 °C |
| Aushärtezyklus | meist 2–8 h |
| Porosität | unter 1 % |
| Faseranteil | ca. 55–65 Vol.-% |
| Fertigung | mit Partnern, unter Aufsicht von Carbon Design |
Typische Richtwerte – sie hängen von Geometrie, Werkstoff und Anforderungen ab.
Was wir mit Partnern fertigen
- Prepreg-Bauteile für die Luftfahrt und hoch belastete Bauteile
- Sichtbauteile mit Class-A-Oberfläche
| Werkstoffe | Prepregs aus Carbon, Glas und Aramid |
| Typische Stückzahlen | Einzelstücke bis ca. 2.000 Stk./Jahr |
| Fertigung | Aushärtung bei Partnern; Laminatkonstruktion, Form und Qualitätskontrolle übernehmen wir selbst |
| Für ein Angebot senden Sie | ein 3D-Modell oder eine Zeichnung – oder eine Beschreibung und Skizze, die Anforderungen und die Jahresmenge |
Wann der Autoklav die beste Wahl ist
Der Autoklav ist der Standard für kritische Luftfahrtbauteile: Er bietet volle Kontrolle über Druck und Temperatur, Wiederholbarkeit und eine Porosität unter 1 %. Im Premium-Automobilbau wird er für Class-A-Paneele genutzt – so härtet die italienische HP Composites Karosserieteile aus Hexcel-Oberflächenprepreg bei 120–180 °C im Autoklaven aus.
Prepreg erlaubt eine gerichtete Laminatauslegung: Wir legen die Lagen entlang der Lastachsen (0°, ±45°, 90°), sodass das Bauteil bei minimaler Masse eine hohe Steifigkeit hat. Formen fertigen wir aus Verbundwerkstoff, Aluminium oder Stahl, je nach Serie und Maßanforderungen. Die Aushärtung erfolgt bei Partnern; Laminatkonstruktion, Form und Qualitätskontrolle übernehmen wir selbst.
Wann es die richtige Wahl ist
- Das Bauteil arbeitet unter hoher Last und muss höchste Eigenschaften haben
- Gefordert sind eine Porosität unter 1 % und dokumentierte Wiederholbarkeit
- Sichtcarbon oder eine Class-A-Oberfläche
- Eine Serie vom Prototyp bis zu etwa zweitausend Bauteilen pro Jahr
Wann ein anderes Verfahren besser ist
- Die Serie umfasst Zehntausende – erwägen Sie Formpressen oder Forged Carbon
- Das Bauteil passt nicht in einen Autoklaven, oder Sie wollen vermeiden, eine ganze Kammer unter Druck zu setzen – RAT, OOA oder Infusion
- Das Budget rechtfertigt keinen stundenlangen Zyklus – erwägen Sie PCM oder OOA
Schritt für Schritt
- Laminatauslegung und Lagenplan auf Basis der FEM-Analyse.
- Formenbau und Vorbereitung der Formoberfläche.
- Zuschnitt der Prepreg-Lagen und Ablegen nach Lagenplan.
- Vakuumsack, Dichtheitsprüfung (Wärmebild- und Ultraschallkamera), Aushärtung im Autoklaven nach Temperatur- und Druckprofil.
- Kantenbearbeitung, Kleben, Lackieren und Prüfen: 3D-Scan und Schliffbild unter dem Mikroskop.
Fragen und Antworten
Warum liefert ein Autoklav ein besseres Laminat als ein Vakuumsack allein?
Ein Vakuumsack verdichtet das Laminat höchstens mit Atmosphärendruck (etwa 1 bar). Ein Autoklav fügt einige bar Überdruck hinzu, der Gasblasen zusammendrückt und den Faseranteil erhöht. Das Ergebnis sind eine Porosität unter 1 % und eine höhere Festigkeit.
Lohnt sich ein Autoklav für Serien?
Bis etwa zweitausend Bauteile pro Jahr meist ja, vor allem bei Sichtbauteilen oder hoch belasteten Bauteilen. Darüber lohnt es sich, PCM, SQRTM oder Forged Carbon mit Zyklen von Minuten zu erwägen.
Externe Datenquellen: Design News – Hexcel und HP Composites.
Weitere Technologien
Brauchen Sie Hilfe bei der Wahl?
Senden Sie uns eine Beschreibung des Bauteils und die geplante Menge – wir schlagen das Verfahren vor und erklären, warum.
Sie haben eine Zeichnung oder nur eine Idee? Wir sagen Ihnen, wie man das Bauteil fertigt.
Beschreiben Sie, was das Bauteil leisten muss, welche Stückzahl Sie brauchen und welche Anforderungen gelten. Wir antworten mit einem Vorschlag für Verfahren, Werkstoff und nächste Schritte – unverbindlich und bei Bedarf unter NDA.