
w kooperacji z partnerami
Autoklaw
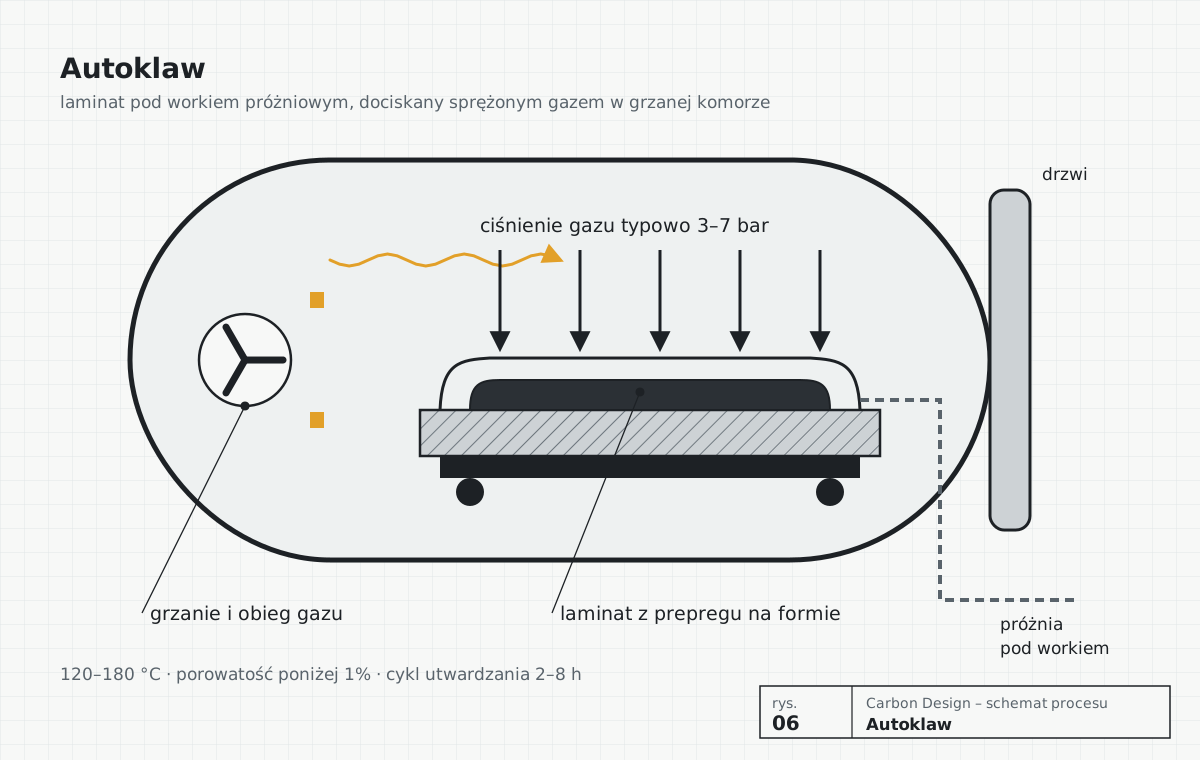
Prepreg to tkanina lub taśma z włókna wstępnie przesycona żywicą. Warstwy układa się na formie według planu laminowania, zamyka w worku próżniowym i utwardza w autoklawie – pod ciśnieniem i w podwyższonej temperaturze. Daje to laminat o najniższej porowatości i najwyższych właściwościach.
Parametry w skrócie
| Typowa seria | pojedyncze sztuki – ok. 2 000 szt./rok |
| Ciśnienie | typowo 3–7 bar (do ok. 10 bar) |
| Temperatura utwardzania | 120–180 °C |
| Czas cyklu utwardzania | zwykle 2–8 h |
| Porowatość | poniżej 1% |
| Udział włókien | ok. 55–65% obj. |
| Realizacja | w kooperacji z partnerami, pod nadzorem Carbon Design |
Wartości typowe, orientacyjne – zależą od geometrii, materiału i wymagań.
Co zrobimy z partnerami
- Detale lotnicze i silnie obciążone z prepregu
- Detale widoczne o powierzchni klasy A
| Materiały | prepregi węglowe, szklane i aramidowe |
| Typowe serie | pojedyncze sztuki – ok. 2 000 szt./rok |
| Wykonanie | utwardzanie u partnerów; projekt laminatu, formy i kontrolę jakości prowadzimy sami |
| Do wyceny prześlij | model 3D lub rysunek – albo opis i szkic, wymagania i roczną ilość |
Kiedy autoklaw jest najlepszym wyborem
Autoklaw jest standardem dla elementów krytycznych w lotnictwie: daje pełną kontrolę ciśnienia i temperatury, powtarzalność i porowatość poniżej 1%. W motoryzacji premium służy do paneli o powierzchni klasy A – na przykład włoska HP Composites utwardza w autoklawie panele nadwozi z prepregu powierzchniowego Hexcel w 120–180 °C.
Prepreg pozwala projektować laminat kierunkowo: układamy warstwy w osiach obciążeń (0°, ±45°, 90°), dzięki czemu detal ma wysoką sztywność przy minimalnej masie. Formy wykonujemy z kompozytu, aluminium lub stali, zależnie od serii i wymagań wymiarowych.
Kiedy wybrać
- Detal pracuje pod dużym obciążeniem i musi mieć najwyższe właściwości
- Wymagana porowatość poniżej 1% i dokumentowana powtarzalność
- Widoczny karbon lub powierzchnia klasy A
- Seria od prototypu do około dwóch tysięcy sztuk rocznie
Kiedy lepiej inna technologia
- Seria liczona w dziesiątkach tysięcy – rozważ prasowanie lub forged carbon
- Detal nie mieści się w autoklawie albo chcesz uniknąć sprężania całej komory – RAT, OOA lub infuzja
- Budżet nie uzasadnia cyklu godzinowego – rozważ PCM lub OOA
Proces krok po kroku
- Projekt laminatu i plan laminowania (ply book) na podstawie analizy MES.
- Wykonanie formy i przygotowanie powierzchni formy.
- Wykrawanie warstw prepregu i układanie ich zgodnie z planem.
- Worek próżniowy, kontrola szczelności (kamera termowizyjna i ultradźwiękowa), utwardzanie w autoklawie według profilu temperatury i ciśnienia.
- Obróbka krawędzi, klejenie, lakierowanie i kontrola: skan 3D i zgład pod mikroskopem.
Pytania i odpowiedzi
Dlaczego autoklaw daje lepszy laminat niż sam worek próżniowy?
Worek próżniowy dociska laminat co najwyżej ciśnieniem atmosferycznym (około 1 bar). Autoklaw dodaje kilka barów nadciśnienia, które zgniata pęcherze gazu i zwiększa udział włókna. Efekt to porowatość poniżej 1% i wyższa wytrzymałość.
Czy autoklaw opłaca się przy seriach?
Do około dwóch tysięcy sztuk rocznie zwykle tak, zwłaszcza przy detalach widocznych lub silnie obciążonych. Powyżej warto rozważyć PCM, SQRTM lub forged carbon z cyklem liczonym w minutach.
Inne technologie
Pojęcia w słowniku
Źródła danych zewnętrznych: Kompozyty (PTMK) – Surowska, Bieniaś, metoda autoklawowa; Design News – Hexcel i HP Composites.
Masz rysunek detalu? Sprawdzimy, jak go wyprodukować.
Napisz, co ma robić detal, w jakiej ilości i jakie ma wymagania. Odpowiemy z propozycją technologii, materiału i kolejnych kroków – bez zobowiązań, po podpisaniu NDA, jeśli trzeba.