
Infuzja próżniowa (VARTM)
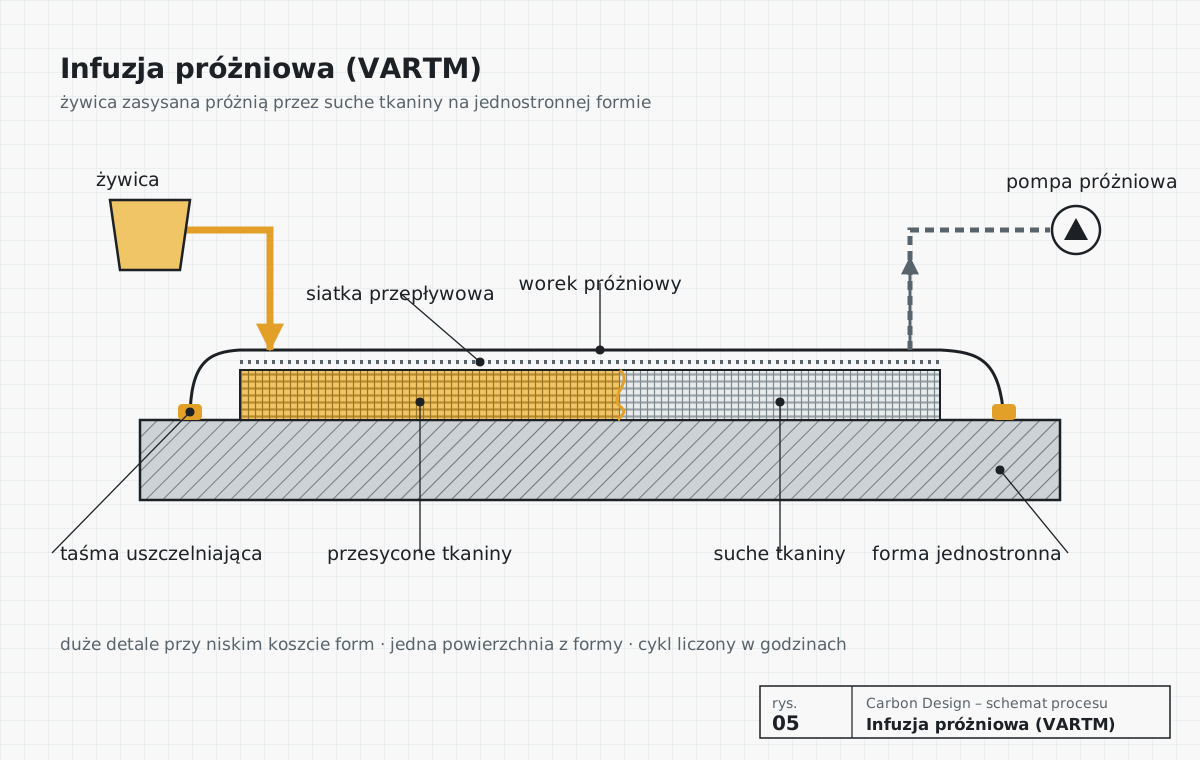
Infuzja próżniowa (VARTM, vacuum assisted resin transfer moulding) to proces, w którym suche tkaniny układa się na jednostronnej formie, przykrywa workiem próżniowym, a żywica zasysana podciśnieniem przesyca cały pakiet naraz. Stosujemy ją do dużych detali z włókna węglowego i szklanego.
Parametry w skrócie
| Typowa seria | pojedyncze sztuki – kilkaset szt./rok |
| Czas cyklu | godziny (układanie, infuzja, utwardzanie) |
| Wielkość detalu | od kilkudziesięciu centymetrów do kilkudziesięciu metrów |
| Powierzchnia | jedna strona z formy |
| Koszt formy | niski – forma jednostronna |
Wartości typowe, orientacyjne – zależą od geometrii, materiału i wymagań.
Co u nas zamówisz
- Duże panele, osłony i skorupy
- Duże detale węglowe przy małej serii
- Etap pośredni przed uruchomieniem serii w RTM
| Materiały | tkaniny węglowe i szklane, rdzenie przekładkowe |
| Typowe serie | pojedyncze sztuki – kilkaset szt./rok |
| U nas | formy jednostronne, piece do dotwardzania |
| Do wyceny prześlij | model 3D lub rysunek – albo opis i szkic, wymagania i roczną ilość |
Gdzie infuzja ma przewagę
Infuzja nie wymaga autoklawu ani prasy, a forma jest jednostronna, więc koszt narzędzi rośnie wolno wraz z wielkością detalu. Dlatego tą metodą powstają kadłuby jachtów, łopaty turbin wiatrowych i duże osłony. Przykład skali: stocznia Sunreef Yachts z Gdańska wykonała w jednym procesie infuzji kadłub o długości 43 m i powierzchni laminatu 1 700 m².
W naszych projektach wykorzystujemy infuzję do dużych detali węglowych, przy których liczy się relacja masy do kosztu, oraz jako etap pośredni przed uruchomieniem serii w RTM.
Kiedy wybrać
- Detal jest duży, a seria mała
- Liczy się niski koszt form i krótki czas ich wykonania
- Potrzebny laminat z włókna węglowego o dobrej jakości bez autoklawu
Kiedy lepiej inna technologia
- Obie strony detalu muszą być gotowe – wybierz RTM lub LRTM
- Seria liczona w tysiącach – czas układania będzie za długi
- Wymagana jakość lotnicza z porowatością poniżej 1% – autoklaw
Jak prowadzimy infuzję
- Projekt laminatu i strategii infuzji: kanały, punkty wlotu, odpowietrzenia.
- Przygotowanie formy, układanie suchych tkanin, rdzeni i warstw technologicznych.
- Zamknięcie workiem, test szczelności (kamera termowizyjna i ultradźwiękowa), infuzja żywicy.
- Utwardzanie i dotwardzanie w podwyższonej temperaturze.
- Wyjęcie z formy, obróbka i kontrola: pomiar grubości, ocena przesycenia, zgład pod mikroskopem.
Pytania i odpowiedzi
Czy infuzja daje dobrą jakość laminatu?
Tak – przy dobrze zaprojektowanej strategii infuzji laminat jest równomiernie przesycony, a udział włókna wyższy niż przy laminowaniu ręcznym. Do zastosowań lotniczych najwyższej klasy nadal stosuje się autoklaw.
Jakie są ograniczenia infuzji?
Tylko jedna strona detalu odwzorowuje formę, a cykl trwa godziny. Przy seriach liczonych w tysiącach sztuk lepsze są RTM, prasowanie lub forged carbon.
Źródła danych zewnętrznych: Yacht.de – Sunreef 43M Eco, rekord infuzji.
Masz rysunek detalu? Sprawdzimy, jak go wyprodukować.
Napisz, co ma robić detal, w jakiej ilości i jakie ma wymagania. Odpowiemy z propozycją technologii, materiału i kolejnych kroków – bez zobowiązań, po podpisaniu NDA, jeśli trzeba.