
Infusion sous vide (VARTM)
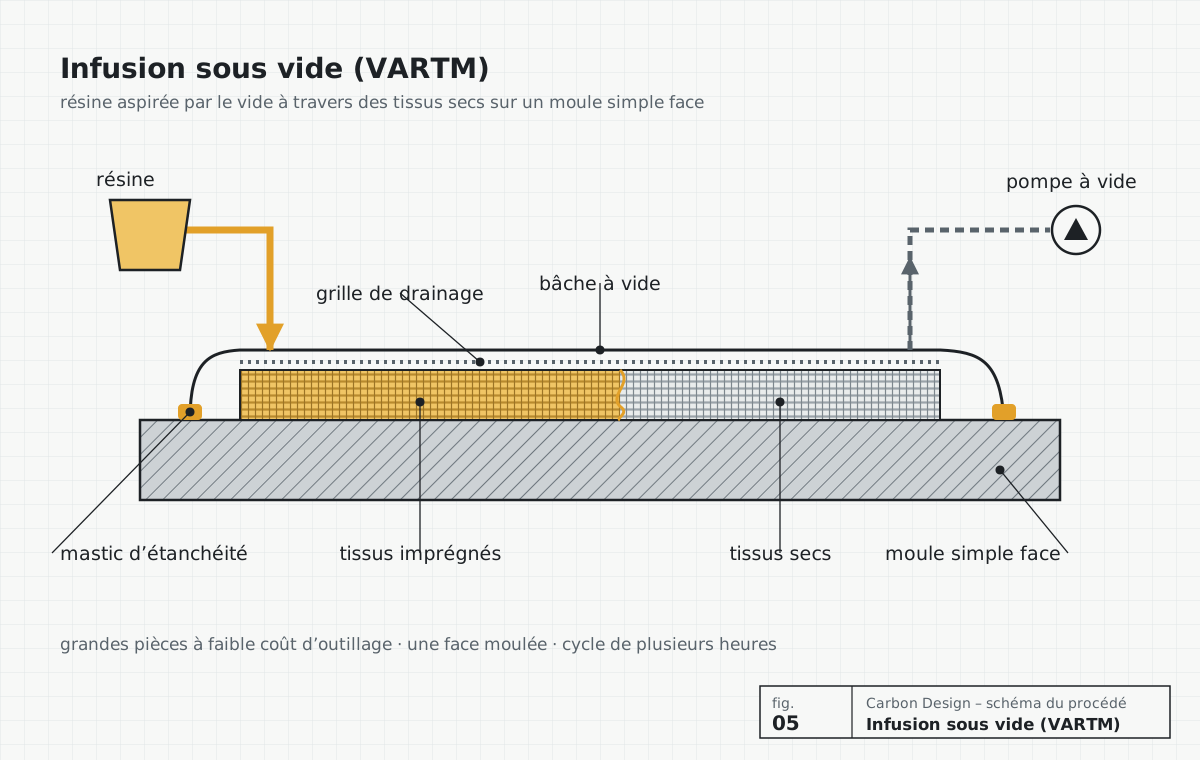
L’infusion sous vide (VARTM, vacuum assisted resin transfer moulding) est un procédé dans lequel des tissus secs sont posés sur un moule simple face et recouverts d’une bâche à vide, et la résine aspirée par le vide imprègne tout l’empilement en une fois. Nous l’utilisons pour les grandes pièces en fibre de carbone et de verre.
Paramètres clés
| Volume typique | de la pièce unique à quelques centaines de pcs/an |
| Temps de cycle | heures (drapage, infusion, cuisson) |
| Taille de la pièce | de quelques dizaines de centimètres à plusieurs dizaines de mètres |
| Surface | une face issue du moule |
| Coût du moule | faible – moule simple face |
Valeurs typiques et indicatives – elles dépendent de la géométrie, du matériau et des exigences.
Ce que vous pouvez nous commander
- Grands panneaux, capots et coques
- Grandes pièces carbone en petites séries
- Une étape intermédiaire avant la production en série en RTM
| Matériaux | tissus de carbone et de verre, âmes sandwich |
| Volumes typiques | de la pièce unique à quelques centaines de pcs/an |
| Dans notre usine | moules simple face, fours de post-cuisson |
| Pour un devis, envoyez | un modèle 3D ou un plan – ou une description et un croquis, les exigences et la quantité annuelle |
Là où l’infusion a l’avantage
L’infusion ne nécessite ni autoclave ni presse, et le moule est simple face : le coût d’outillage augmente lentement avec la taille de la pièce. C’est ainsi que sont fabriqués les coques de yachts, les pales d’éoliennes et les grands capots. Un exemple d’échelle : le chantier naval Sunreef Yachts de Gdańsk a infusé une coque de 43 m avec 1 700 m² de stratifié en un seul procédé.
Dans nos projets, nous utilisons l’infusion pour les grandes pièces carbone où le rapport masse/coût compte, et comme étape intermédiaire avant le lancement de la série en RTM.
Quand le choisir
- La pièce est grande et la série petite
- Un coût de moule faible et un délai de moule court sont importants
- Il vous faut un stratifié carbone de bonne qualité sans autoclave
Quand un autre procédé est préférable
- Les deux faces de la pièce doivent être finies – choisissez le RTM ou le LRTM
- La série atteint des milliers de pièces – le temps de drapage sera trop long
- Une qualité aéronautique avec une porosité inférieure à 1 % est exigée – autoclave
Comment nous réalisons l’infusion
- Conception du stratifié et de la stratégie d’infusion : canaux, points d’entrée et d’évent.
- Préparation du moule, drapage des tissus secs, des âmes et des couches techniques.
- Mise sous bâche, test d’étanchéité (caméras thermique et à ultrasons), infusion de la résine.
- Cuisson et post-cuisson à température élevée.
- Démoulage, usinage et contrôle : mesure d’épaisseur, évaluation de l’imprégnation, coupe micrographique au microscope.
Questions et réponses
L’infusion donne-t-elle une bonne qualité de stratifié ?
Oui – avec une stratégie d’infusion bien conçue, le stratifié est imprégné de façon homogène et le taux de fibres est plus élevé qu’en moulage au contact. Pour les applications aéronautiques les plus exigeantes, on utilise toujours l’autoclave.
Quelles sont les limites de l’infusion ?
Une seule face de la pièce reproduit le moule, et le cycle dure des heures. Pour des séries de milliers de pièces, le RTM, le moulage par compression ou le forged carbon conviennent mieux.
Sources de données externes : Yacht.de – Sunreef 43M Eco, record d’infusion.
Autres technologies
Besoin d’aide pour choisir ?
Envoyez-nous une description de la pièce et la quantité prévue – nous proposerons le procédé et expliquerons pourquoi.
Vous avez un plan ou juste une idée ? Nous vous dirons comment fabriquer la pièce.
Dites-nous ce que la pièce doit faire, en quelle quantité et avec quelles exigences. Nous vous proposerons un procédé, un matériau et les prochaines étapes – sans engagement, sous NDA si nécessaire.