
Forged Carbon (C-SMC, C-BMC)
Forged Carbon ist ein Verbundwerkstoff aus geschnittenen Kohlenstofffaserbündeln in Harz, der in einer Stahlform unter hohem Druck heiß gepresst wird. Das Halbzeug liegt als Matte (C-SMC, Carbon Sheet Moulding Compound) oder als Masse (C-BMC, Carbon Bulk Moulding Compound) vor. Wir pressen es im geschlossenen Volumen und unter Vakuum – ohne Lufteinschlüsse im Bauteil und ohne Grat, der abgeschnitten werden muss. Wir konstruieren Bauteile, Formen und Prozess und fertigen anschließend die Serie.
Wichtige Parameter
| Typische Stückzahl | von einigen Hundert bis über 100.000 Stk./Jahr |
| Presszeit | 2–30 min pro Zyklus |
| Faserlänge | typisch 12–50 mm |
| Pressdruck | von einigen Dutzend bis über 100 bar |
| Formtemperatur | meist 130–160 °C |
| Pressen | geschlossenes Volumen, Vakuum in der Kavität – ohne Grat |
| Pressen in unserem Werk | 160 t und 40 t, hydraulisch |
| Abfall (CD-Hohlbauteile) | ca. 0,5 % der Bauteilmasse |
| Platten | 1–30 mm im Standard, 500×500 mm |
Typische Richtwerte – sie hängen von Geometrie, Werkstoff und Anforderungen ab.
Was Sie bei uns bestellen können
- Knoten, Verbindungen, Halter und 3D-Verbinder mit Rippen, Bohrungen und Inserts
- Hohlbauteile – leichter als massive, ohne Verkleben von Halbschalen (zum Patent angemeldet)
- Ersatz für gefräste Aluminiumteile
- Verbundplatten 1–30 mm (500×500 mm) aus Forged Carbon, Carbon, Aramid, Glas und Kombinationen daraus
| Werkstoffe | C-SMC und C-BMC mit Kohlenstofffasern in Epoxidharz |
| Typische Stückzahlen | von einigen Hundert bis über 100.000 Stk./Jahr; Prototypen aus der Platte gefräst |
| In unserem Werk | Hydraulikpressen 160 t und 40 t, 5-Achs-CNC-Fräse, Lackiererei |
| Für ein Angebot senden Sie | ein 3D-Modell oder eine Zeichnung – oder eine Beschreibung und Skizze, die Anforderungen und die Jahresmenge |
| Beispiel | Hohle Forged-Carbon-Bauteile |
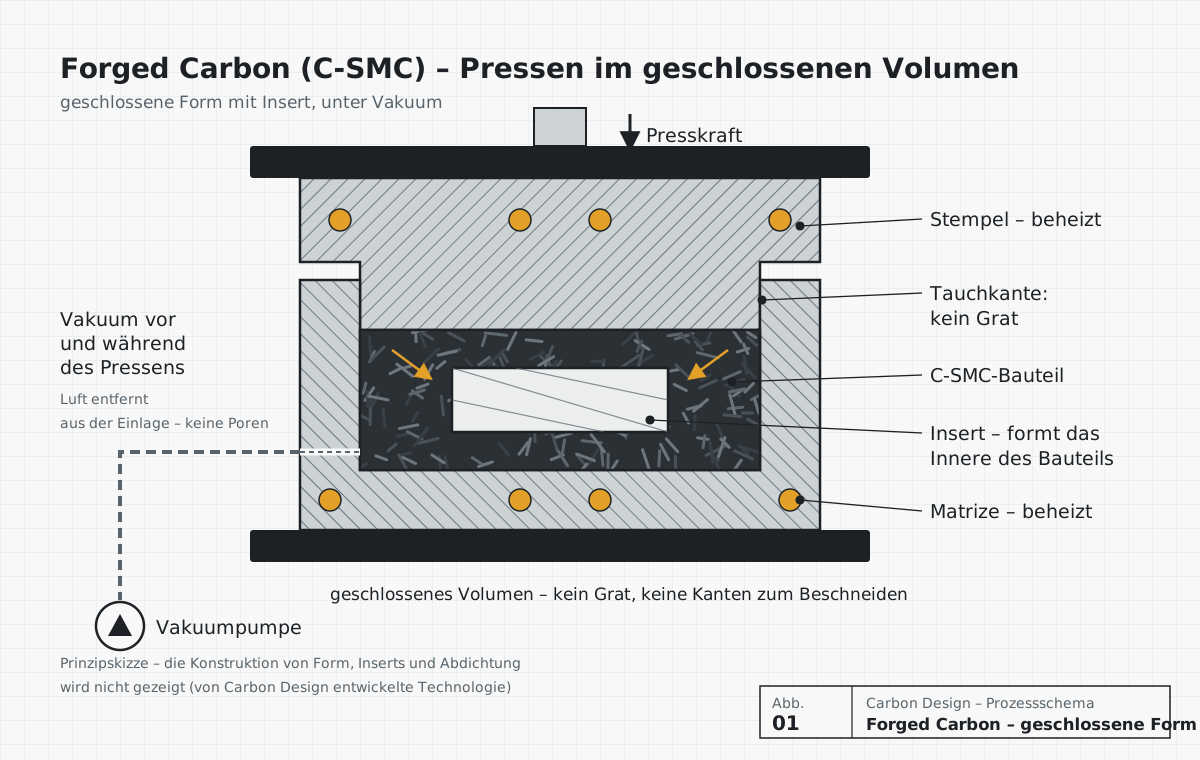
Pressen im geschlossenen Volumen unter Vakuum
Bauteile aus Forged Carbon pressen wir in einer geschlossenen Form. Die Kavität ist abgedichtet, das Vakuum wird angeschlossen, bevor der Werkstoff zu fließen beginnt, und während des gesamten Pressvorgangs gehalten. Die Luft entweicht aus der Einlage, sodass keine Luftblasen im Bauteil bleiben. Die Laminatqualität können wir mit einem Schliffbild unter dem Mikroskop belegen.
Der Werkstoff füllt nur die Kavität und kann nirgendwohin austreten, deshalb entsteht kein Grat. Es gibt auch keine Zonen, die später abgeschnitten werden müssten und in die Fasern abwandern würden. Das bedeutet weniger Nacharbeit nach dem Pressen und ein besseres Bauteil – auch an den Kanten.
| Pressen mit Grat | Carbon Design: geschlossenes Volumen und Vakuum | |
|---|---|---|
| Formkavität | überschüssiges Material tritt an den Rändern aus | geschlossen – der Werkstoff füllt nur die Kavität |
| Luft in der Einlage | entweicht teilweise, Risiko von Lufteinschlüssen | vor und während des Pressens per Vakuum entfernt |
| Fasern an den Kanten | ein Teil der Fasern wandert in den Grat ab | bleiben im Bauteil |
| Nacharbeit nach dem Pressen | Entgraten und Nacharbeiten der Kanten | kein Grat zu entfernen |
Was unser Forged Carbon auszeichnet
Wir haben – als Erste weltweit – ein Serienverfahren zur Herstellung hohler, hochfester Forged-Carbon-Bauteile entwickelt, bei dem die Fasern weder geschnitten noch gekürzt werden, was die Festigkeit des Bauteils erhält. Das Verfahren ist zum Patent angemeldet. Das Bauteil entsteht in einem Prozess, ohne Verkleben von Halbschalen, und der Materialabfall beträgt etwa 0,5 % der Masse des fertigen Bauteils.
Außerdem fertigen wir Verbundplatten im Format 500×500 mm: aus Forged Carbon sowie Platten aus Carbon, Aramid und Glas und beliebige Kombinationen daraus. Die Standarddicke beträgt 1 bis 30 mm, technisch möglich sind Platten mit mehr als 100 mm Dicke. Die Platten dienen der CNC-Bearbeitung und als Halbzeug für Ausstattungsteile, technische Bauteile und Premium-Oberflächen – von Automobil und Motorsport bis zu Yachten und Innenarchitektur.
Wann es die richtige Wahl ist
- Das Bauteil hat eine komplexe 3D-Form: Rippen, Bohrungen, Inserts, wechselnde Wandstärke
- Sie ersetzen gefrästes Aluminium und wollen Masse und Bearbeitungskosten senken
- Eine Serie von Hunderten oder Tausenden Bauteilen pro Jahr rechtfertigt eine Stahlform
- Die Optik zählt – marmorierte Struktur ohne Lack oder unter Klarlack
- Sie brauchen ein Hohlbauteil, leichter als ein massives, ohne Verkleben von Halbschalen
Wann ein anderes Verfahren besser ist
- Maximale Steifigkeit in einer Richtung ist gefordert – UD-Prepreg (Autoklav oder PCM) ist besser
- Das Bauteil ist ein großes, dünnes Paneel über etwa einen Meter – erwägen Sie Light-RTM (LRTM) oder Infusion
- Sie brauchen 1–5 Prototypen – Fräsen aus der Platte oder Prepreg auf einer Verbundform ist schneller und günstiger
So entsteht ein Bauteil aus Forged Carbon
Für massive und hohle Bauteile nutzen wir denselben Ablauf; Insert und Vorbereitung der Einlage unterscheiden sich.
- Bauteilkonstruktion für das Pressen: Entformungsschrägen, Radien, Wandstärken, Lage der Inserts.
- FEM-Analyse unter Berücksichtigung der quasi-isotropen Eigenschaften des Werkstoffs mit geschnittenen Fasern.
- Presssimulation in Moldex3D mit dem Fiber-Modul: Formfüllung, Faserorientierung und Verzug – Konstruktion und Simulation.
- Konstruktion einer temperierten Stahlform in NX Mold Wizard und Überwachung ihrer Fertigung.
- Vorbereitung der Einlage: Masse und Lage der C-SMC-Matten oder der C-BMC-Masse in der Form.
- Schließen der Form und Anschließen des Vakuums – die Luft wird aus der Kavität entfernt, bevor der Werkstoff zu fließen beginnt.
- Heißpressen im geschlossenen Volumen und Aushärten – einige bis einige Dutzend Minuten pro Zyklus; das Vakuum wird bis zum Ende des Pressens gehalten.
- Nachbearbeitung ohne Entgraten, Einsetzen von Inserts und Lackierung, dann Maß- und Laminatprüfung.
Eigenschaften und Vergleich
Geschnittene Fasern liegen in der Form in allen Richtungen, deshalb verhält sich Forged Carbon in allen Richtungen der Ebene ähnlich (quasi-isotrop). Es ist steifer und fester als Glasfaser-SMC, in Faserrichtung aber schwächer als Laminate mit Endlosfasern.
| Eigenschaft | Forged Carbon (C-SMC) | Prepreg-Gewebe (Autoklav) |
|---|---|---|
| Formfreiheit | sehr hoch: Rippen, Dome, Inserts | begrenzt auf Formen, die sich aus Lagen aufbauen lassen |
| Zykluszeit | Minuten | Stunden |
| Richtungsabhängigkeit | quasi-isotrop in der Ebene | gerichtet ausgelegt, am höchsten in Faserrichtung |
| Wirtschaftliche Stückzahl | Hunderte bis Zehntausende Stk./Jahr | Einzelstücke bis Tausende Stk./Jahr |
| Formkosten | hoch (Stahl, beheizt) | niedrig–mittel (Verbundwerkstoff, Aluminium) |
| Optik | marmorierte Struktur geschnittener Fasern | klassische Gewebestruktur |
Beispielwerte aus einem Datenblatt für ein Epoxid-C-SMC mit 55–60 Gew.-% Faseranteil: Biegefestigkeit ca. 460–540 MPa, Zug-E-Modul ca. 43–50 GPa, Dichte ca. 1,44–1,51 g/cm³ (Datenblatt IDI Ultrium U550/U660). Werte für einen bestimmten Werkstoff und ein bestimmtes Bauteil bestätigen wir durch Prüfungen.
Fragen und Antworten
Wie unterscheidet sich Forged Carbon von herkömmlichem Carbon?
Herkömmliche Carbonbauteile werden aus Lagen von Endlosfaser-Gewebe oder -Tape aufgebaut. Forged Carbon besteht aus geschnittenen Faserbündeln, die in einer Form gepresst werden – deshalb füllt es komplexe 3D-Formen und hat eine marmorierte Optik. Der Preis dafür ist eine geringere Steifigkeit als bei einem Laminat, das in Lastrichtung aufgebaut ist.
Ist Forged Carbon fest?
Ja – bei richtiger Bauteilkonstruktion ersetzt Forged Carbon gefrästes Aluminium bei deutlich geringerer Masse. Die Festigkeit hängt von Faserlänge, Harz, Faseranteil und dem Fließen des Werkstoffs in der Form ab; deshalb prüfen wir jedes Bauteil mit FEM-Berechnungen und Versuchen.
Was ist das Besondere an Ihrem Formpressen von Forged Carbon?
Wir pressen im geschlossenen Volumen und unter Vakuum. Das Vakuum wird vor dem Pressen angeschlossen und währenddessen gehalten, sodass keine Luftblasen im Bauteil bleiben – das können wir mit einem Schliffbild unter dem Mikroskop belegen. Der Werkstoff kann nicht aus der Kavität austreten, deshalb gibt es keinen Grat und keine Zone zum Abschneiden – weniger Nacharbeit und ein besseres Bauteil. Details veröffentlichen wir nicht, weil es sich um eine von Carbon Design entwickelte Technologie handelt.
Kann ein Bauteil aus Forged Carbon hohl sein?
Ja. Das ist unsere Spezialität: Wir haben ein Serienverfahren für Hohlbauteile entwickelt, bei dem die Fasern weder geschnitten noch gekürzt werden, und es zum Patent angemeldet. Der Materialabfall beträgt etwa 0,5 % der Bauteilmasse.
Welche Verbundplatten fertigen Sie?
Platten im Format 500×500 mm aus Forged Carbon sowie Platten aus Carbon, Aramid und Glas und beliebige Kombinationen daraus. Die Standarddicke beträgt 1 bis 30 mm; technisch möglich sind Platten mit mehr als 100 mm Dicke. Außerdem fertigen wir Zuschnitte nach Maß für ein konkretes Projekt.
Ab welcher Stückzahl lohnt sich Forged Carbon?
Eine beheizte Stahlform kostet mehr als eine Laminierform, deshalb lohnt sich Forged Carbon meist ab einigen Hundert Bauteilen pro Jahr. Für Prototypen schlagen wir bis zum Serienstart das Fräsen aus der Platte oder ein anderes Verfahren vor.
Externe Datenquellen: IDI Composites – Ultrium U550/U660; Wikipedia – CFSMC.
Verwandte Projekte
 Verbundplatten 1–30 mm: Forged Carbon, Carbon, Aramid, Glas
Verbundplatten 500×500 mm mit 1–30 mm Dicke – Forged Carbon, Carbon, Aramid, Glas und Kombinationen daraus – für die CNC-Bearbeitung und…
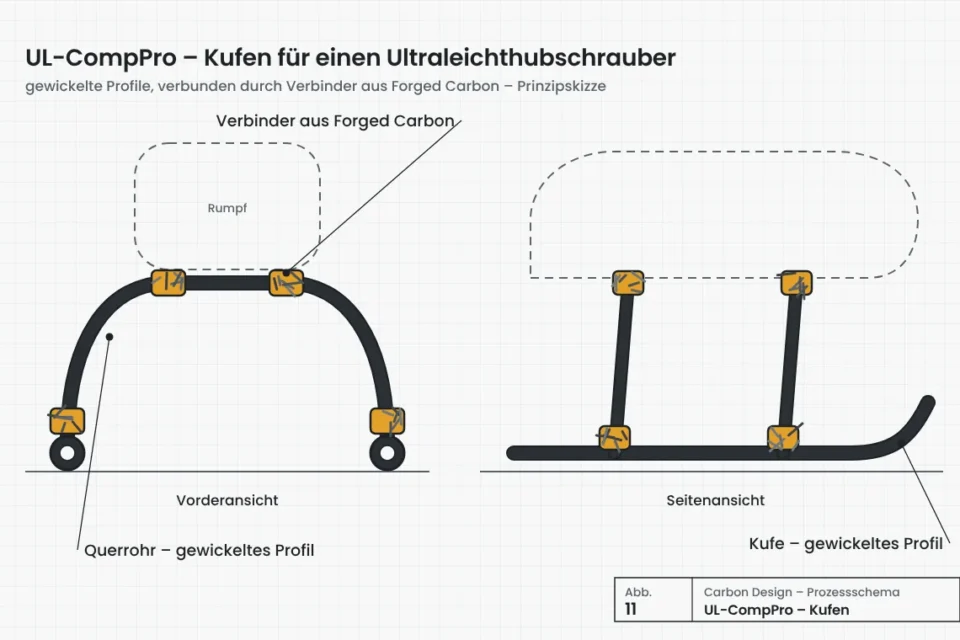 UL-CompPro: Kufen für einen Ultraleichthubschrauber
Ein Projekt im Programm AMULET (1. Ausschreibung) mit East 4D Carbon Technology GmbH: Kufen aus gewickelten Profilen und Verbindern aus…
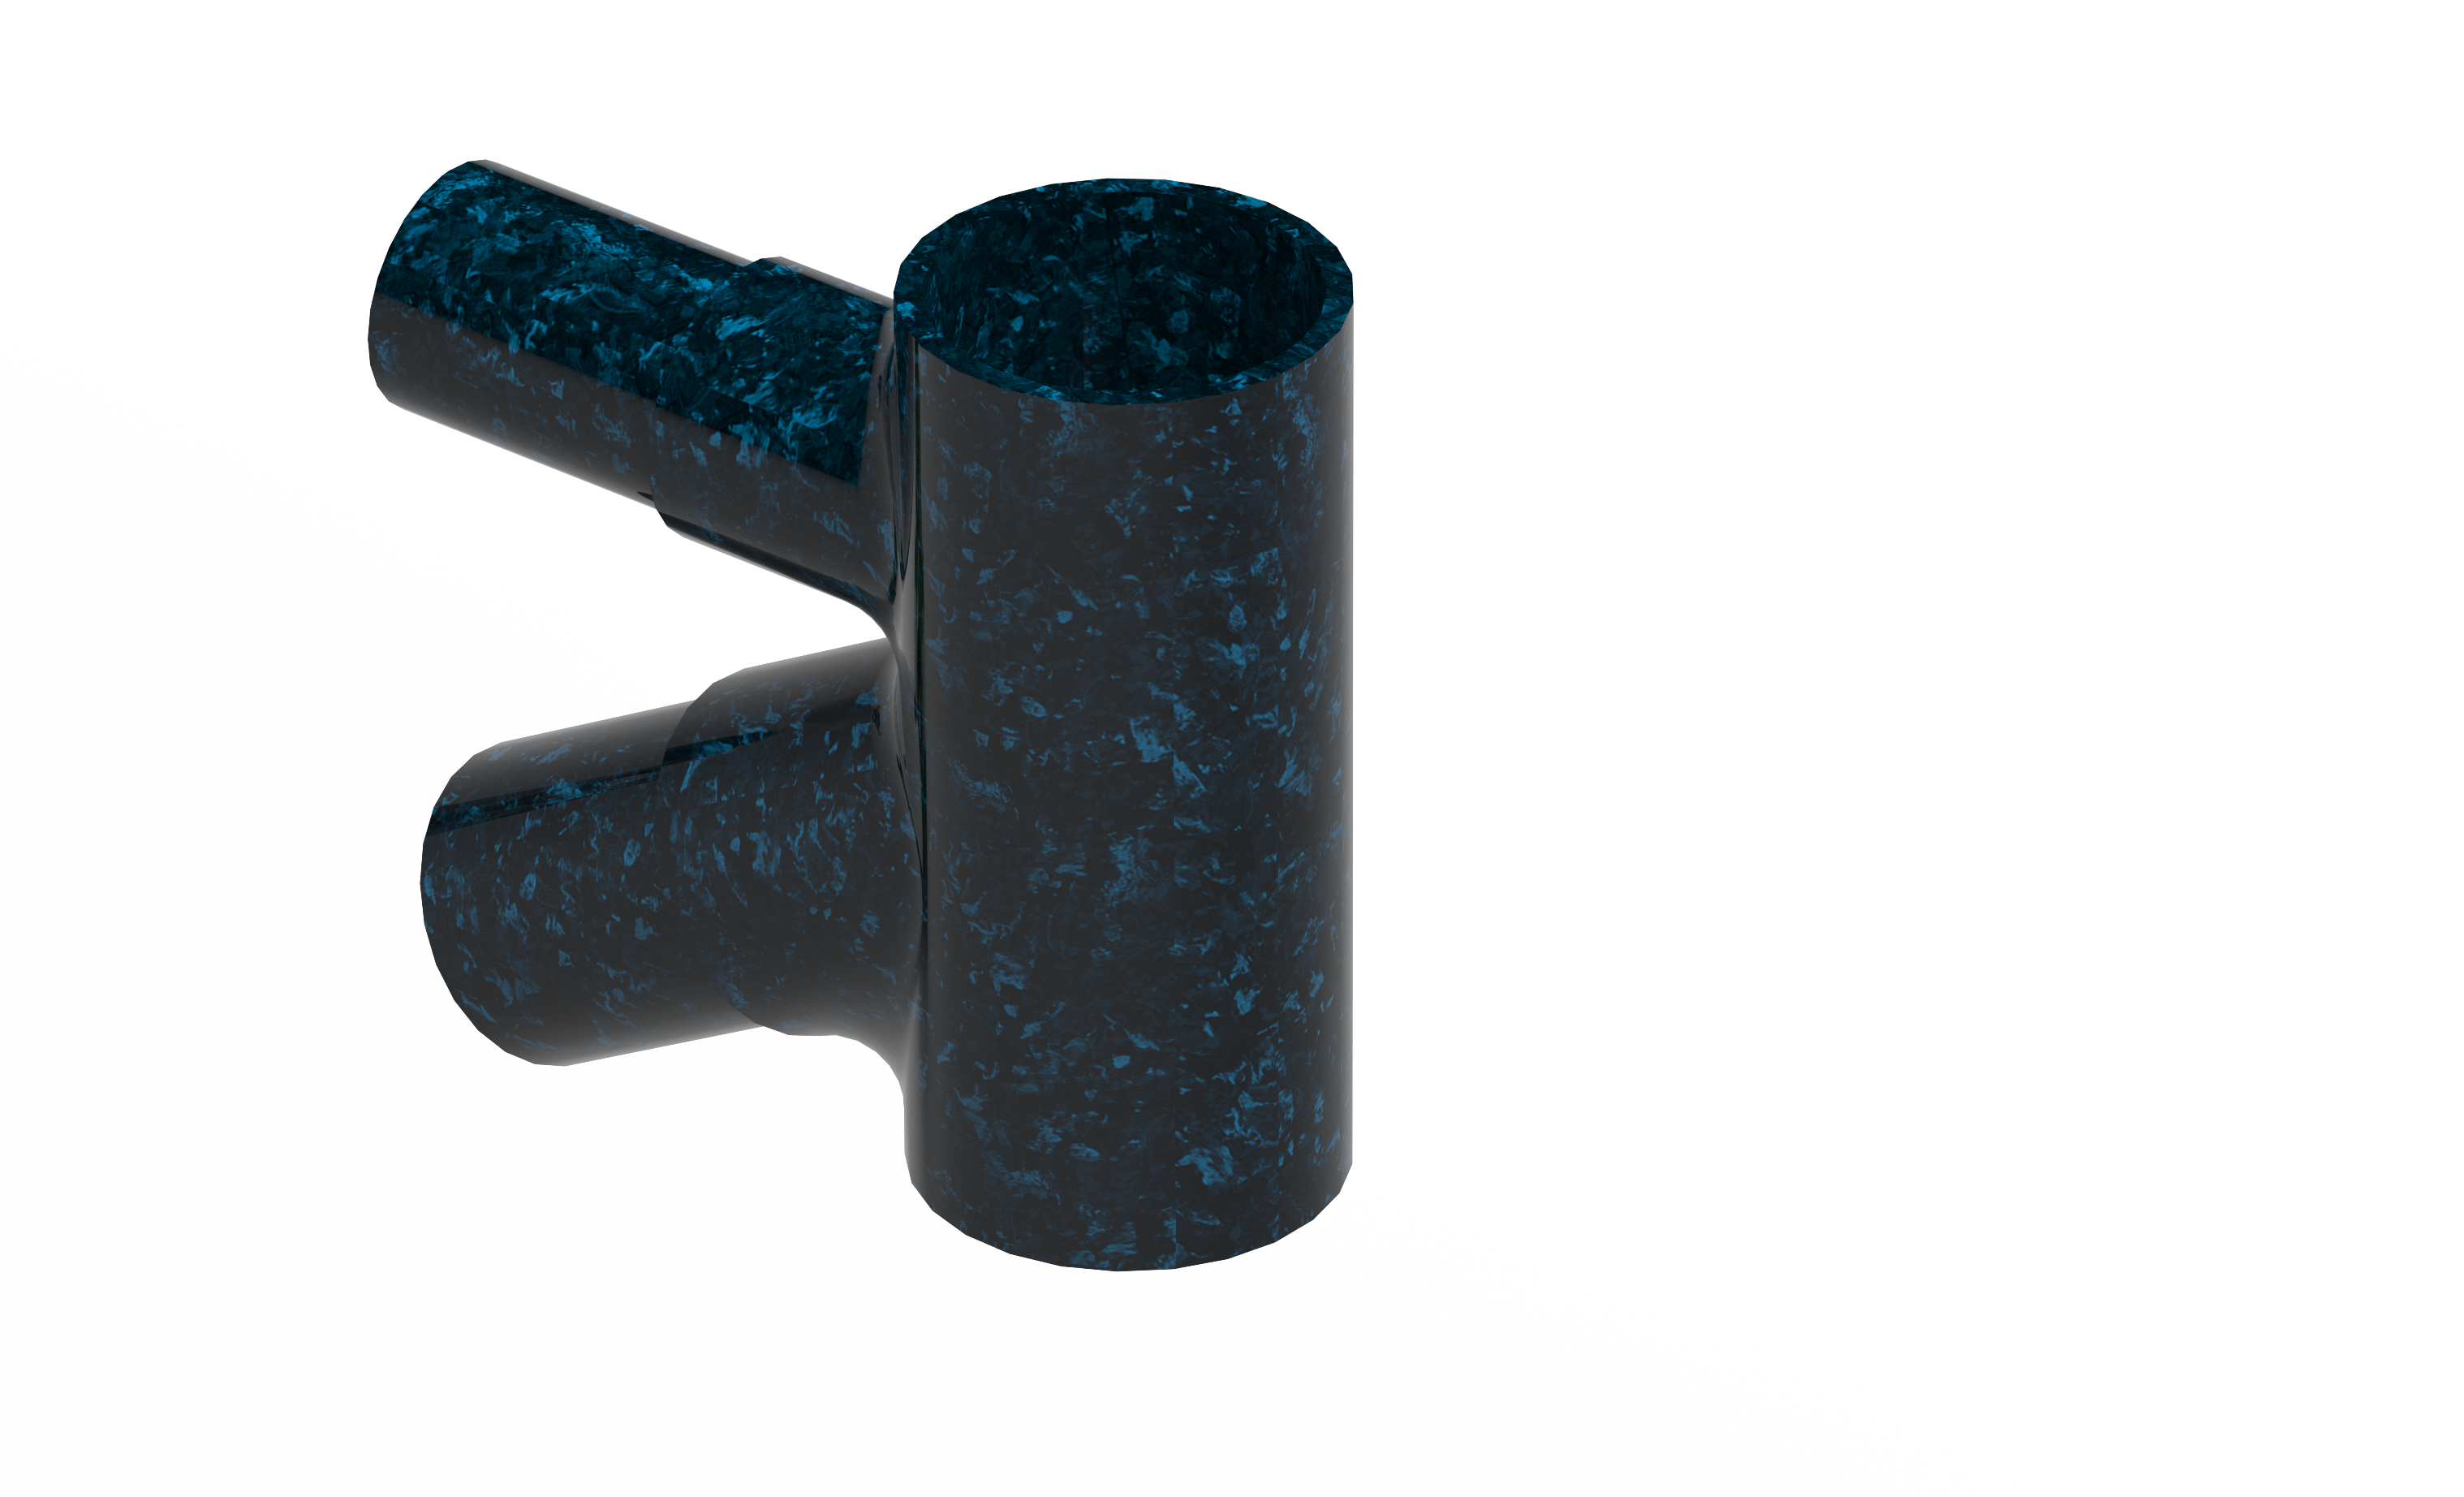 Hohle Forged-Carbon-Bauteile ohne geschnittene Fasern
Ein Serienverfahren zur Herstellung hohler, hochfester Forged-Carbon-Bauteile, bei dem die Fasern weder geschnitten noch gekürzt werden.…
Weitere Technologien
Brauchen Sie Hilfe bei der Wahl?
Senden Sie uns eine Beschreibung des Bauteils und die geplante Menge – wir schlagen das Verfahren vor und erklären, warum.
Sie haben eine Zeichnung oder nur eine Idee? Wir sagen Ihnen, wie man das Bauteil fertigt.
Beschreiben Sie, was das Bauteil leisten muss, welche Stückzahl Sie brauchen und welche Anforderungen gelten. Wir antworten mit einem Vorschlag für Verfahren, Werkstoff und nächste Schritte – unverbindlich und bei Bedarf unter NDA.