
RTM und Light-RTM (LRTM)
RTM (Resin Transfer Moulding) ist ein Verfahren, bei dem trockene Fasern – Matten, Gewebe oder Preforms – in einer Form eingeschlossen werden und anschließend Harz in die Form injiziert wird. Bei Light-RTM (LRTM) arbeiten wir mit geschlossenen Formen aus Verbundwerkstoff oder Aluminium: Die Kavität wird per Vakuum entlüftet, und das Harz kommt aus einem Drucktopf mit einem Überdruck von meist 1–4 bar.
Wichtige Parameter
| Typische Stückzahl | LRTM: ca. 100–7.000 Stk./Jahr; RTM: bis zu Zehntausenden |
| Zykluszeit | von etwa fünfzehn Minuten bis ca. 1,5 h |
| Form | geschlossen; bei LRTM aus Verbundwerkstoff oder Aluminium |
| Harzinjektion | aus einem Drucktopf, bei LRTM meist 1–4 bar |
| Vakuum | entlüftet die Formkavität vor und während der Injektion |
| Oberfläche | beide Seiten aus der Form, Gelcoat möglich |
Typische Richtwerte – sie hängen von Geometrie, Werkstoff und Anforderungen ab.
Was Sie bei uns bestellen können
- Gehäuse, Abdeckungen und Paneele
- Strukturbauteile mit wiederholbarer Wandstärke und Masse
- Bauteile mit zwei fertigen Oberflächen, auch mit Gelcoat
| Werkstoffe | Carbon- oder Glasmatten, Gewebe und Preforms; Epoxid- und Vinylesterharze |
| Typische Stückzahlen | LRTM ca. 100–7.000 Stk./Jahr, RTM bis zu Zehntausenden |
| In unserem Werk | geschlossene Formen aus Verbundwerkstoff oder Aluminium, Injektion aus einem Drucktopf |
| Für ein Angebot senden Sie | ein 3D-Modell oder eine Zeichnung – oder eine Beschreibung und Skizze, die Anforderungen und die Jahresmenge |
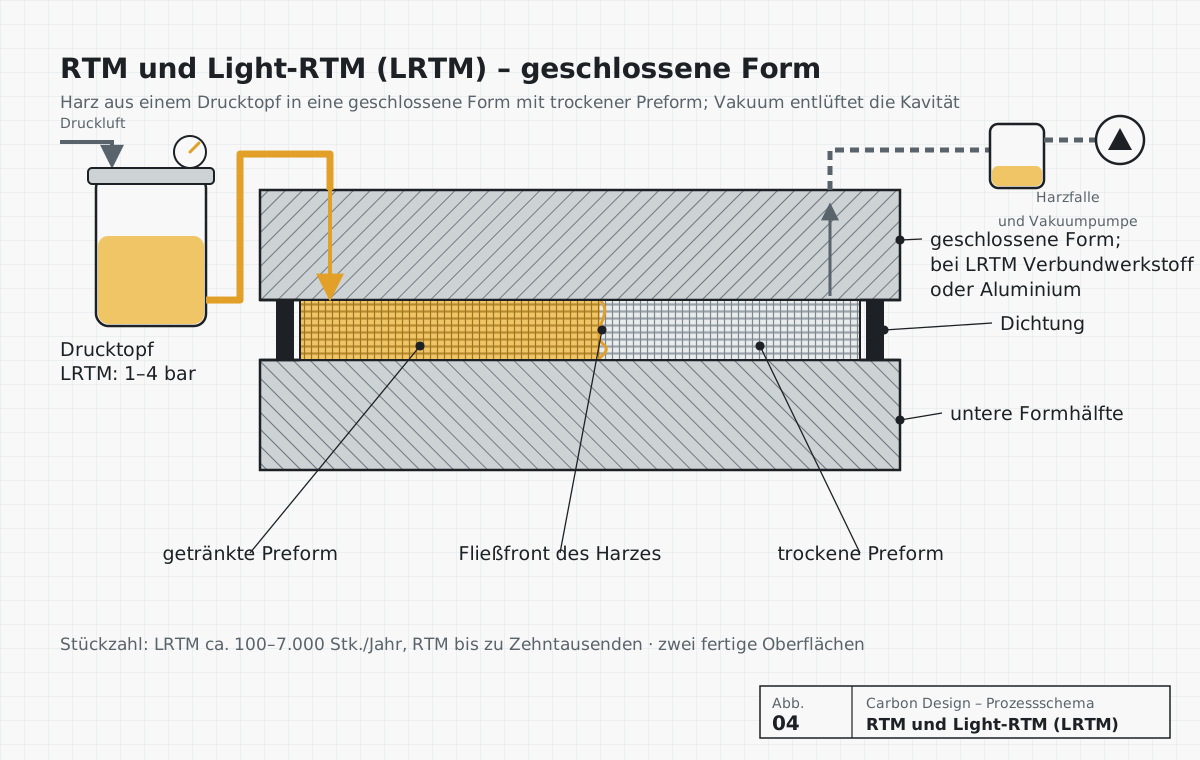
RTM und Light-RTM – so arbeiten wir
| Variante | Form und Injektion | Typische Anwendung |
|---|---|---|
| Light-RTM (LRTM) | Geschlossene Form aus Verbundwerkstoff oder Aluminium; Vakuum entlüftet die Kavität, Harz aus einem Drucktopf mit meist 1–4 bar | Abdeckungen, Gehäuse, Paneele und Strukturbauteile in mittleren Serien |
| RTM | Zwei steife Formhälften, Harzinjektion mit höherem Druck | Strukturbauteile aus Carbon und Glas, Rahmen, größere Serien |
Ein Drucktopf ist ein Harzbehälter unter Druck: Druckluft drückt das Harz mit konstantem, kontrolliertem Überdruck in die Form. Zusammen mit dem Vakuum in der Kavität verkürzt das die Füllzeit und tränkt dichtere Preforms als Vakuum allein wie bei der Infusion.
Formen aus Verbundwerkstoff und Aluminium sind günstiger und schneller herzustellen als Stahlformen, deshalb lohnt sich LRTM schon bei mittleren Serien. Eine Aluminiumform leitet Wärme besser und hält länger; eine Verbundform ist im Anlauf günstiger.
RTM liefert wiederholbare Wandstärken und Bauteilmassen, weil die Geometrie durch den Spalt zwischen den Formhälften bestimmt wird und nicht durch manuelles Verdichten. Es braucht gut ausgelegte Preforms und Injektionspunkte – die wir in Fließanalysen vorbereiten.
Wann es die richtige Wahl ist
- Beide Oberflächen des Bauteils müssen fertig und wiederholbar sein
- Eine Serie ab etwa hundert Bauteilen pro Jahr – LRTM in Formen aus Verbundwerkstoff oder Aluminium
- Wiederholbare Wandstärke, Masse und Faseranteil sind wichtig
- Sie wollen Styrolemissionen und Handarbeit gegenüber dem Handlaminieren reduzieren
Wann ein anderes Verfahren besser ist
- Einzelne, sehr große Bauteile – Vakuuminfusion ist günstiger
- Gefordert ist höchste Laminatqualität für die Luftfahrt – erwägen Sie Autoklav oder RAT
- Komplexe Formen mit Rippen und Inserts in Großserie – erwägen Sie Forged Carbon
So führen wir RTM und LRTM ein
- Fließanalyse des Harzes: Injektions- und Entlüftungspunkte, Füllzeit.
- Auslegung von Preforms und Zuschnitten, Wahl von Werkstoffen und Harz.
- Konstruktion einer geschlossenen Form – bei LRTM aus Verbundwerkstoff oder Aluminium – mit Dichtungen, Vakuum- und Injektionsanschlüssen und Temperierung, in NX Mold Wizard.
- Probeserie: Einstellen des Drucktopf-Überdrucks, des Vakuumniveaus und der Temperatur; Prüfung von Füllung, Porosität und Wandstärke.
- Zyklusoptimierung und Dokumentation – Fertigung in unserem Werk oder Übertragung in das Werk des Kunden.
Fragen und Antworten
Wie unterscheidet sich Light-RTM von RTM?
Bei beiden wird Harz in eine geschlossene Form mit trockenen Fasern injiziert. Bei Light-RTM verwenden wir leichtere, günstigere Formen aus Verbundwerkstoff oder Aluminium, entlüften die Kavität per Vakuum und fördern das Harz aus einem Drucktopf mit geringem Überdruck, meist 1–4 bar. RTM in steifen Formen erlaubt höheren Injektionsdruck und größere Serien.
Warum Vakuum und Drucktopf bei LRTM?
Das Vakuum entfernt die Luft aus Kavität und Preform, bevor das Harz sie erreicht, und begrenzt so die Porosität. Der Drucktopf fördert das Harz mit kontrolliertem Überdruck, meist 1–4 bar, sodass sich die Form schneller und zuverlässiger füllt als mit Vakuum allein.
Welche Formen verwenden Sie für LRTM?
Geschlossene Formen aus Verbundwerkstoff oder Aluminium. Die Wahl hängt von Serie, Oberflächenanforderungen und Aushärtetemperatur ab – Aluminium leitet Wärme besser und hält länger, ein Verbundwerkstoff ist im Anlauf günstiger.
Welchen Faseranteil erreicht RTM?
Mit trockenen Carbon-Preforms liegt der Faservolumengehalt meist bei 50–60 %. Mit Glasmatten ist er niedriger, was für Abdeckungen und Gehäuse ausreicht.
Führen Sie RTM und LRTM in Kundenwerken ein?
Ja. Wir konstruieren die Formen und den Prozess, fahren die Produktion in Ihrem Werk an, schulen die Bediener und übergeben die Prozessdokumentation.
Externe Datenquellen: BFG International – LRTM.
Weitere Technologien
Brauchen Sie Hilfe bei der Wahl?
Senden Sie uns eine Beschreibung des Bauteils und die geplante Menge – wir schlagen das Verfahren vor und erklären, warum.
Sie haben eine Zeichnung oder nur eine Idee? Wir sagen Ihnen, wie man das Bauteil fertigt.
Beschreiben Sie, was das Bauteil leisten muss, welche Stückzahl Sie brauchen und welche Anforderungen gelten. Wir antworten mit einem Vorschlag für Verfahren, Werkstoff und nächste Schritte – unverbindlich und bei Bedarf unter NDA.