
Technologies de fabrication des composites
Nous combinons plusieurs procédés, car aucun n’est le meilleur pour toutes les pièces. Nous choisissons le procédé selon le volume annuel, la géométrie, les exigences de résistance et de surface, et le coût des moules et de l’usinage.
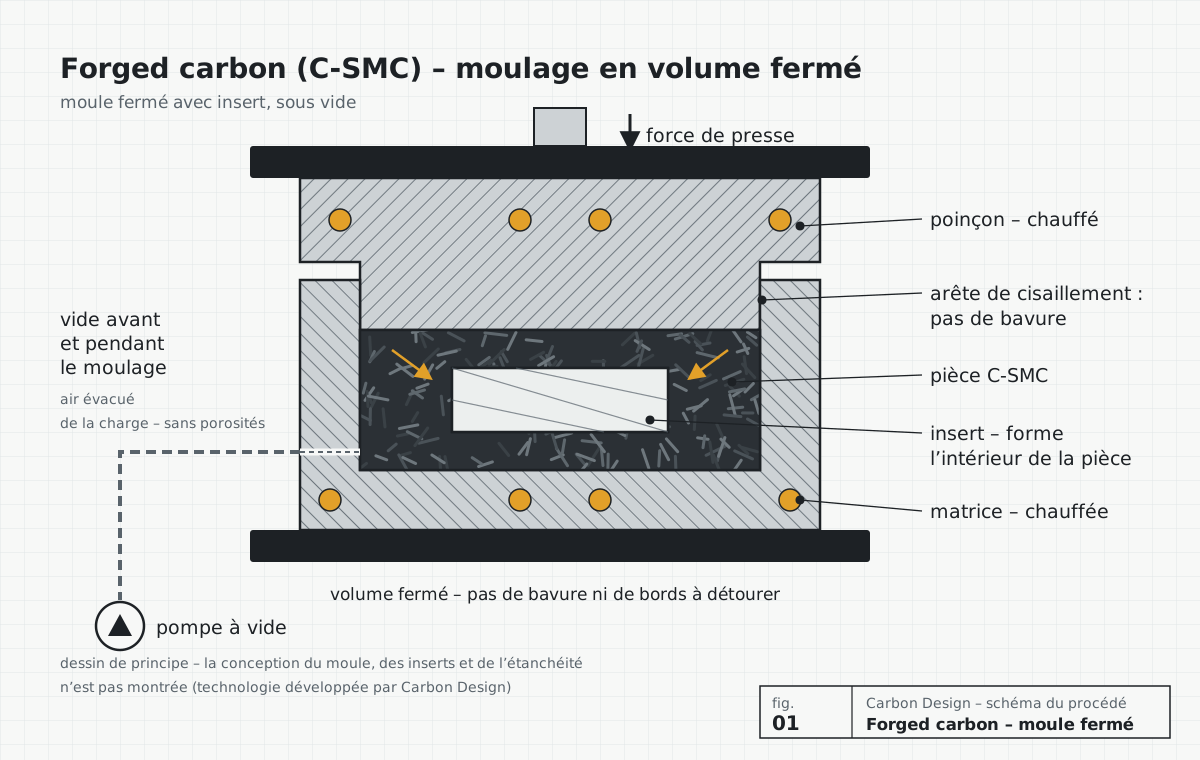
Forged carbon (C-SMC, C-BMC)
Fibres de carbone coupées, moulées par compression dans un moule fermé sous vide – sans bavure ni porosités. Pièces 3D avec nervures et inserts, y compris creuses.
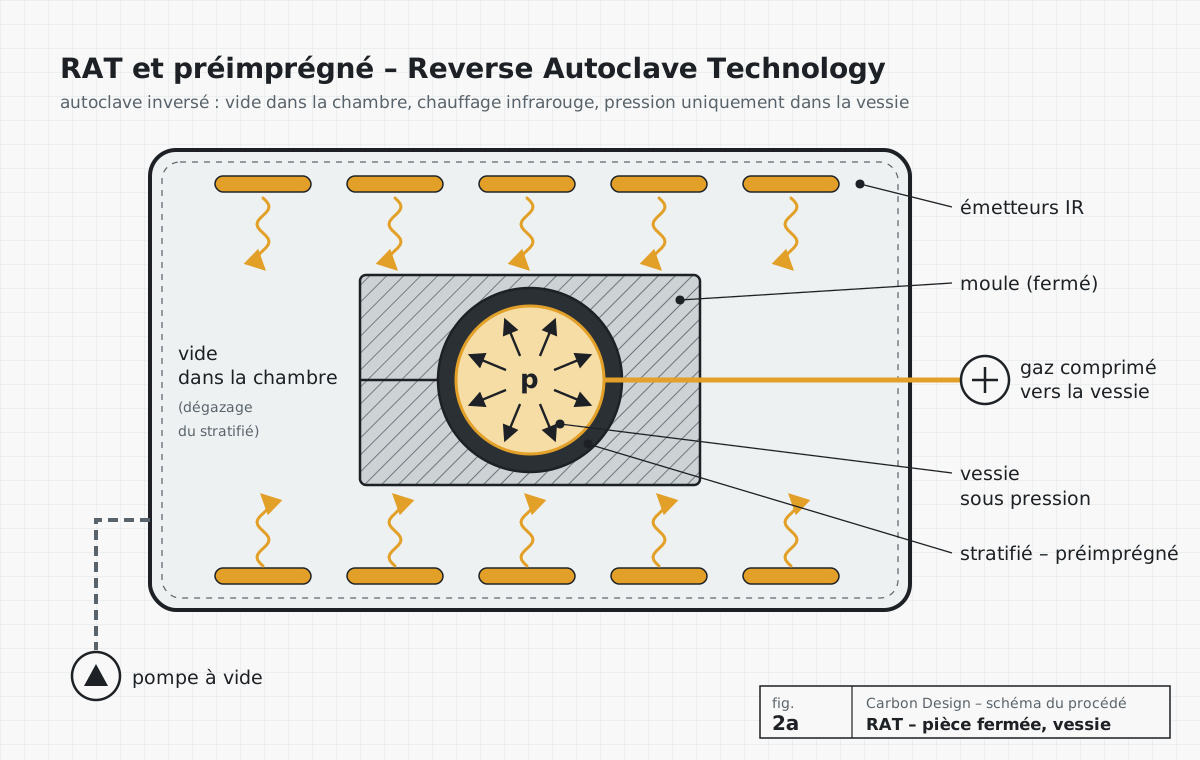
RAT et préimprégné – Reverse Autoclave Technology
Drapage manuel du préimprégné et cuisson sous pression. La porosité la plus faible et les meilleures propriétés. Un procédé plus économique que l’autoclave. Autoclave inversé : la chambre du four est sous vide, des émetteurs infrarouges cuisent le stratifié et un sac ou une vessie fournit la pression.
- Vide dans la chambre
- Chauffage infrarouge
- Pression d’un sac ou d’une vessie
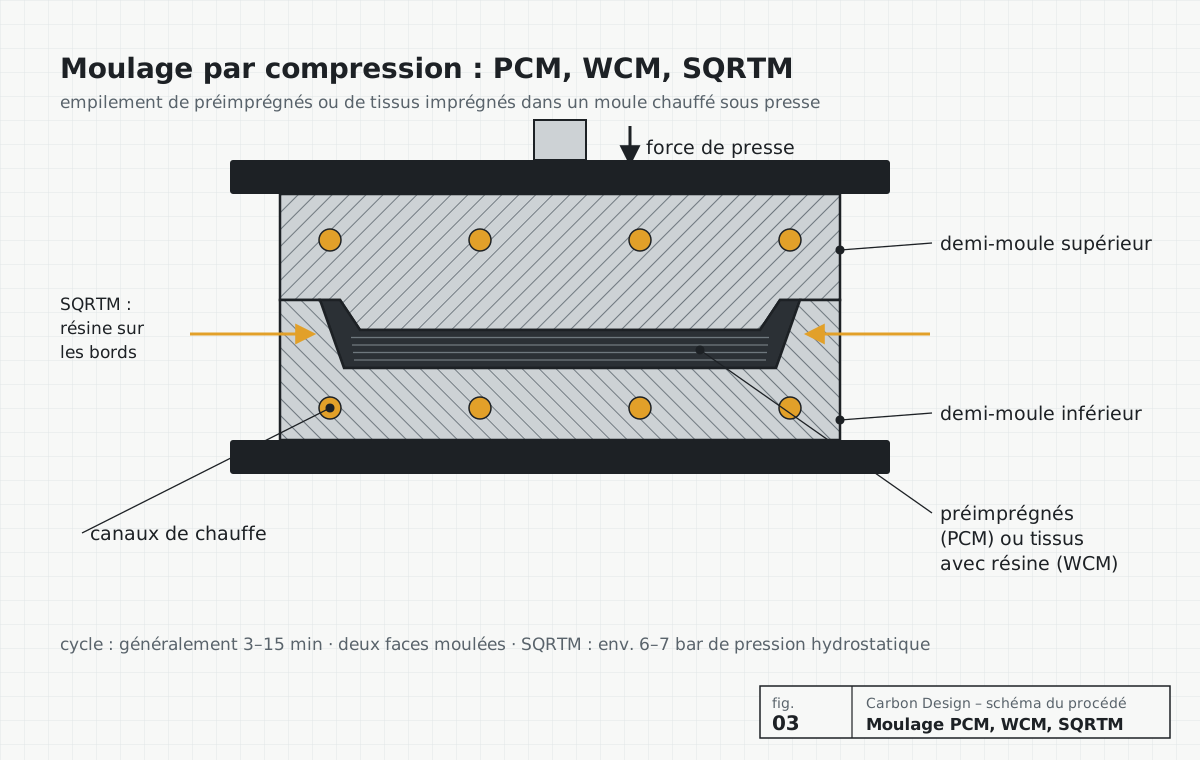
Moulage par compression : PCM, WCM, SQRTM
Préimprégné ou tissus secs avec résine, pressés dans un moule fermé. Deux faces finies, cycle court.
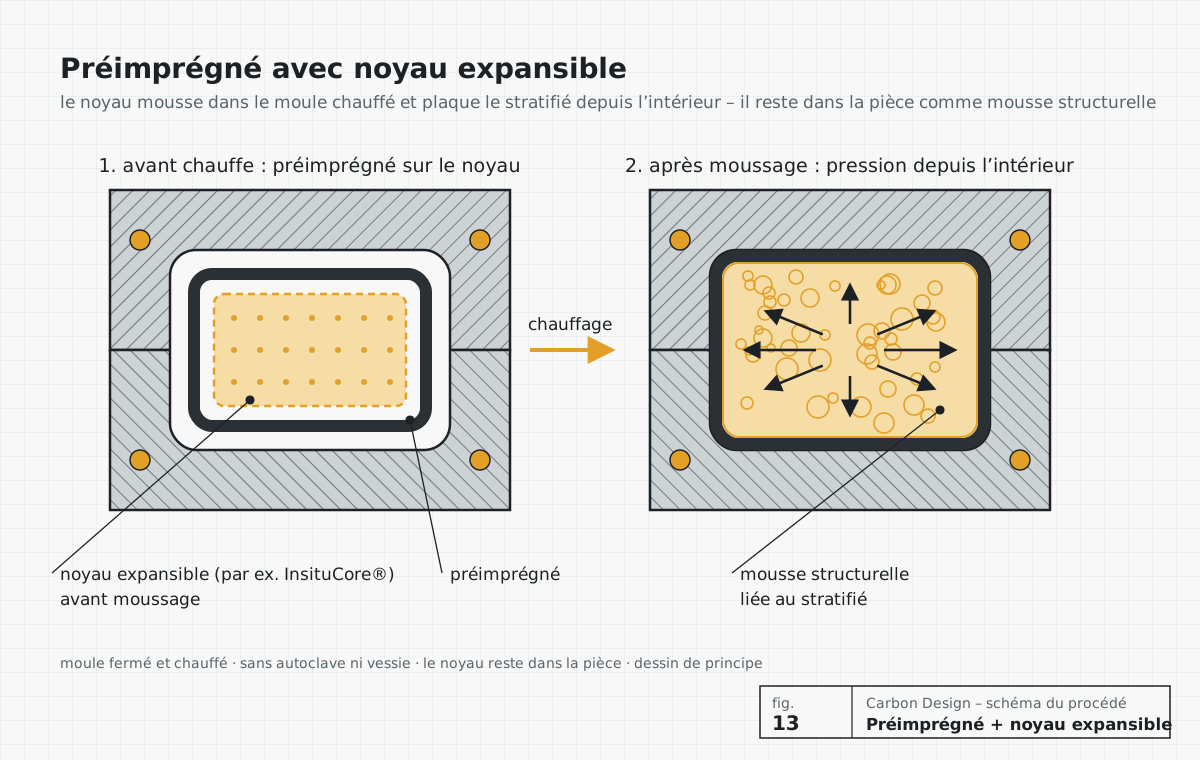
Préimprégné avec noyau expansible
Préimprégné sur un noyau qui mousse dans un moule fermé chauffé et plaque le stratifié depuis l’intérieur – par ex. InsituCore®. Profilés, cadres, bras.
- Noyau expansé par la chaleur
- Pression depuis l’intérieur
- Le noyau reste dans la pièce
RTM et RTM light (LRTM)
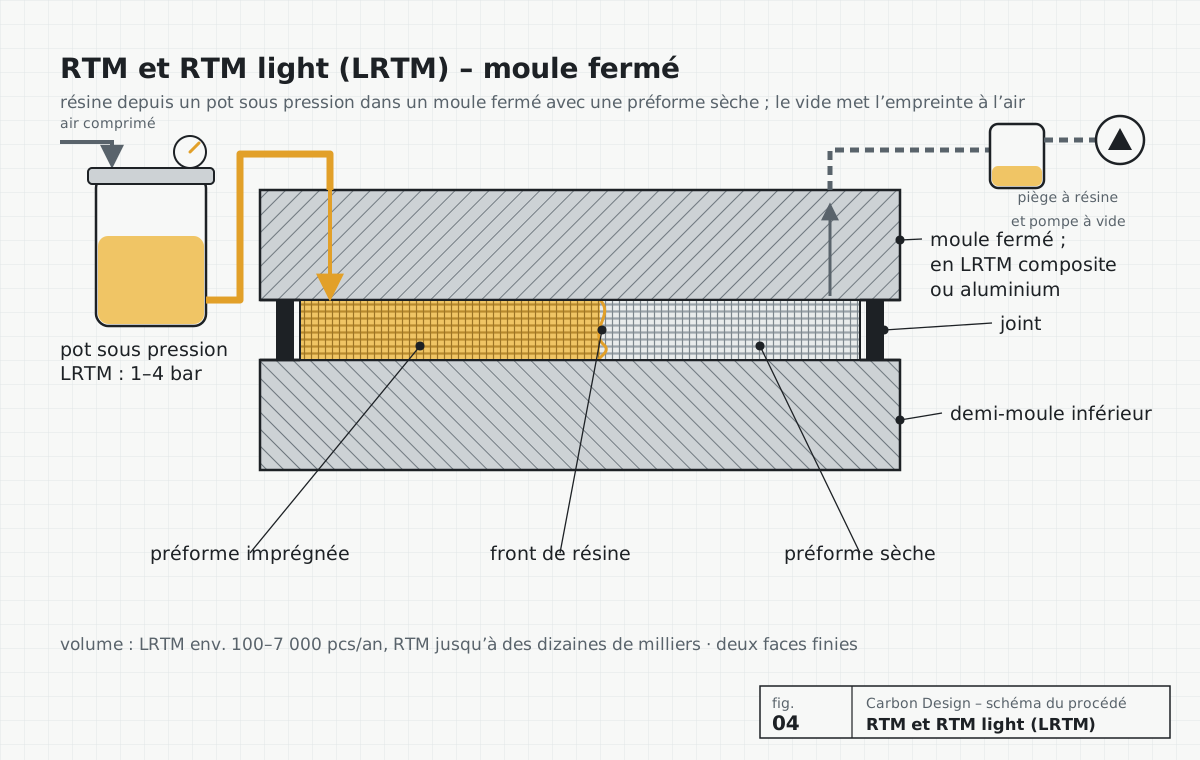
Préformes sèches dans un moule fermé, vide et injection de résine depuis un pot sous pression – 1 à 4 bar en LRTM, dans des moules composites ou aluminium.
Infusion sous vide (VARTM)
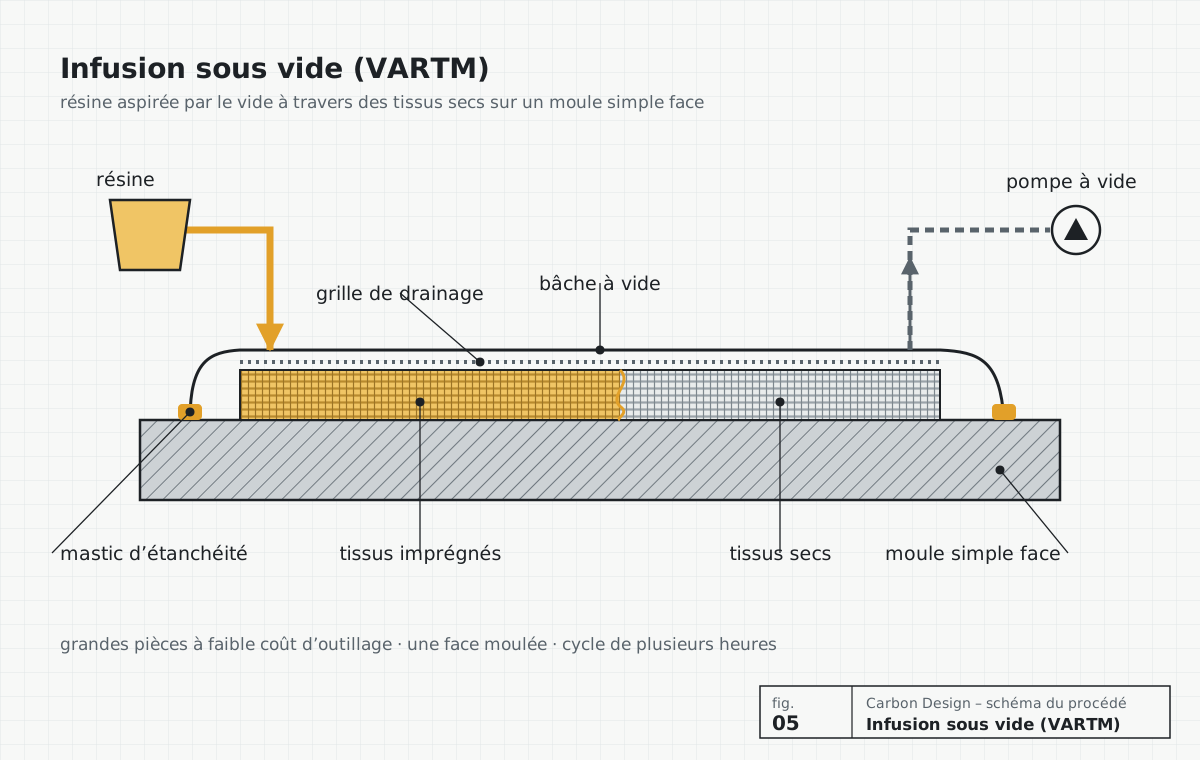
Résine aspirée par le vide à travers les tissus sur un moule simple face. Grandes pièces avec un faible coût d’outillage.
OOA – hors autoclave
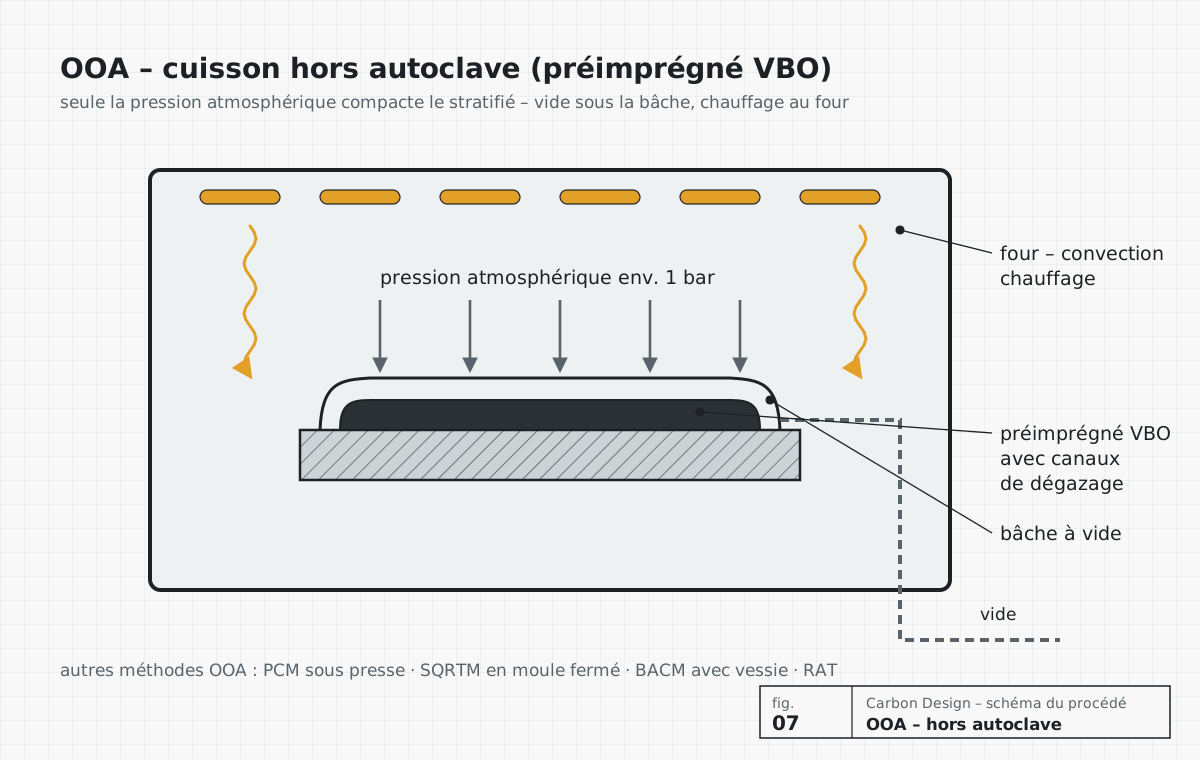
Préimprégnés VBO, moulage par compression et SQRTM sans autoclave. Une qualité proche de l’autoclave à moindre coût.
Autoclave
avec des partenaires
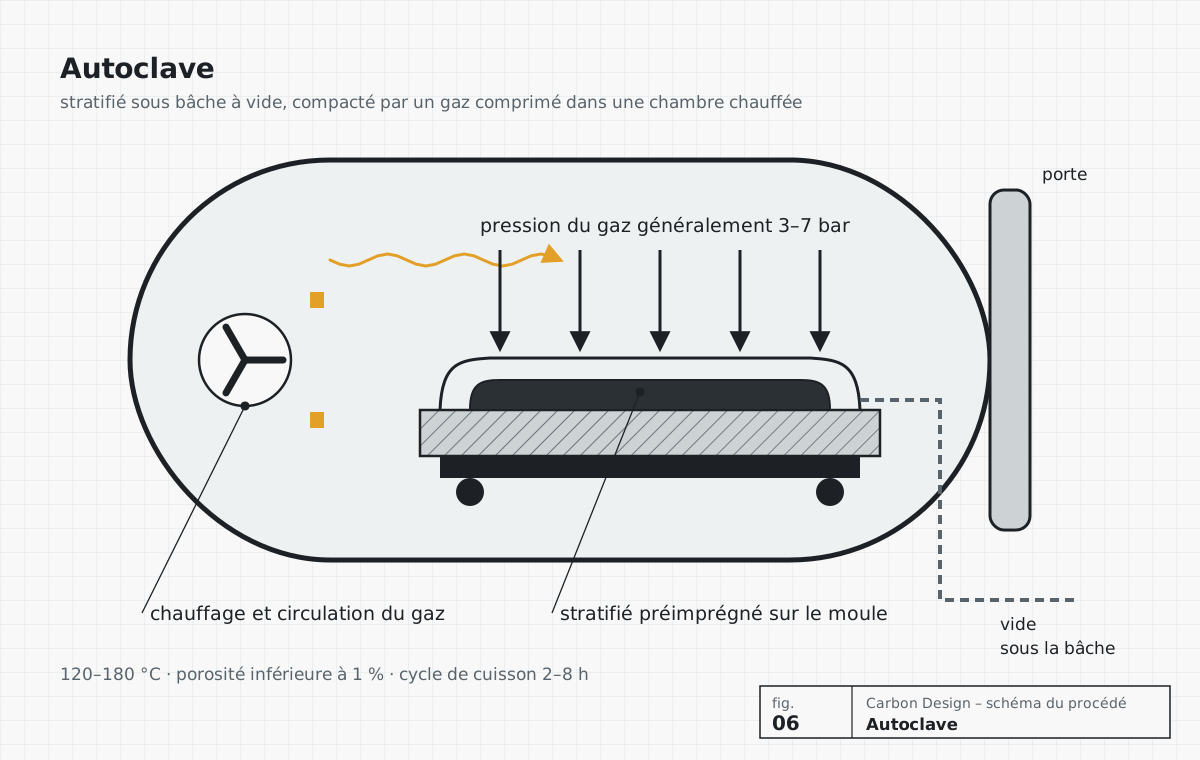
Préimprégné drapé à la main et cuit sous pression. La porosité la plus faible et les meilleures propriétés.
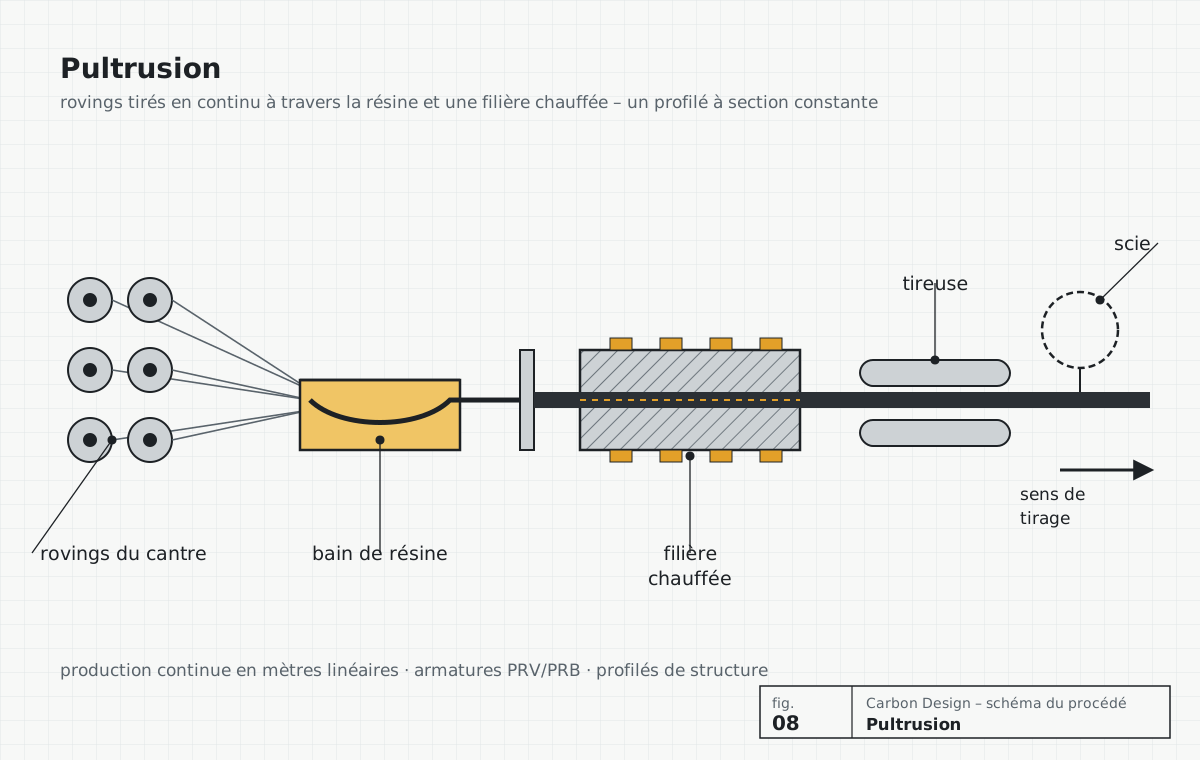
Pultrusion
avec des partenaires
Fibres tirées en continu à travers la résine et une filière chauffée. Joncs et profilés à section constante.
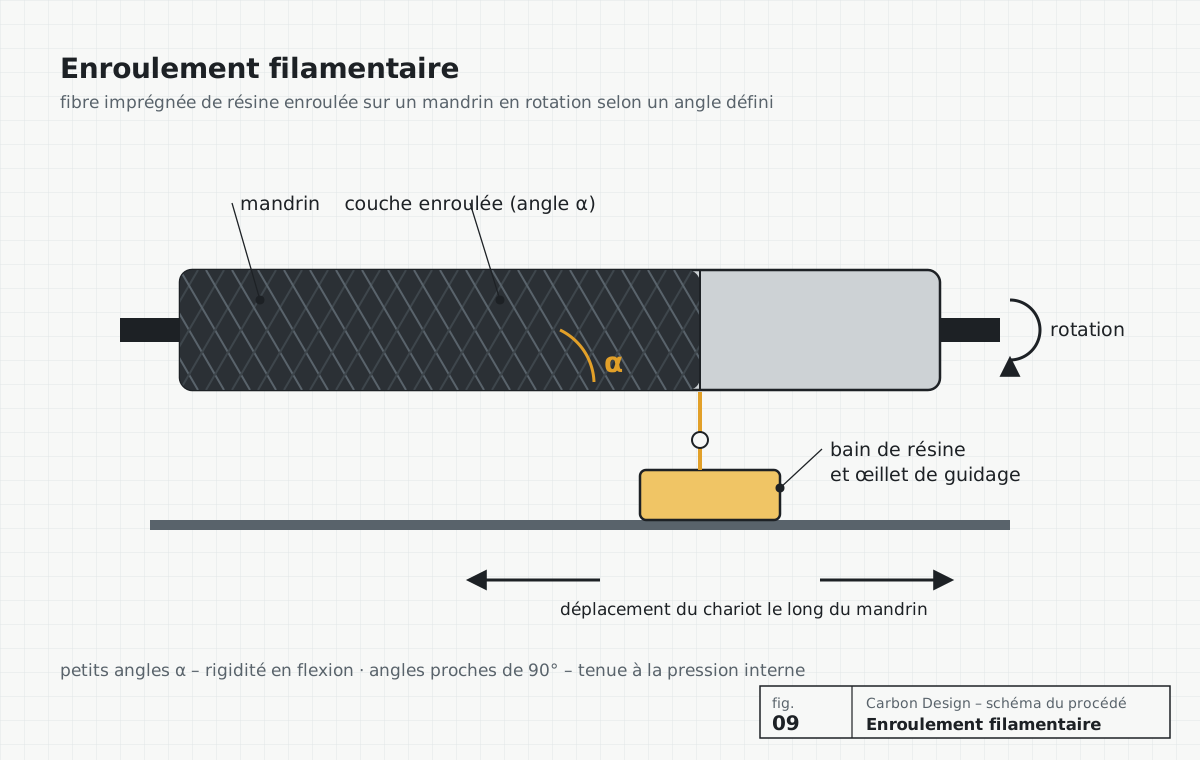
Enroulement filamentaire
avec des partenaires
Fibre enroulée sur un mandrin en rotation selon un angle défini. Tubes, arbres, profilés et réservoirs.
Schémas des procédés
Chaque procédé en un dessin : le moule, le matériau, et d’où viennent la pression et la chaleur. Cliquez sur un schéma pour en savoir plus.
Comparatif des technologies
Un tableau avec les principaux critères de choix. Le volume est la quantité annuelle typique à partir de laquelle le procédé est généralement rentable.
| Procédé | Volume typique (pcs/an) | Temps de cycle | Faces finies | Coût du moule | Pièces typiques |
|---|---|---|---|---|---|
| Forged carbon (C-SMC, C-BMC) | 500–100 000+ | 2–30 min | 2 (moule fermé) | élevé (acier, chauffé) | pièces 3D avec nervures et inserts, pièces creuses, plaques |
| RAT et préimprégné – Reverse Autoclave Technology | selon la pièce | selon le stratifié | 1–2 (selon le mode de mise en pression) | selon le mode de mise en pression | pièces en préimprégné qui demandent plus de pression qu’une bâche à vide |
| Moulage par compression : PCM, WCM, SQRTM | 1 000–50 000 | 3–15 min | 2 | élevé | panneaux, couvercles, capots |
| Préimprégné avec noyau expansible | selon la pièce | selon la résine et le noyau | 2 (moule fermé) | moyen (moule fermé, chauffé) | profilés, cadres, bras, pièces sandwich |
| RTM et RTM light (LRTM) | 100–50 000 | 15–90 min | 2 | LRTM : faible à moyen (composite, aluminium) ; RTM : plus élevé | carters, capots, panneaux, pièces de structure |
| Infusion sous vide (VARTM) | 1–500 | heures | 1 | faible | grandes pièces, coques, capots |
| OOA – hors autoclave | 1–5 000 | selon la méthode | 1–2 | faible à élevé | grandes structures en préimprégné VBO, pièces pressées |
| Autoclave avec des partenaires | 1–2 000 | 2–8 h de cuisson | 1 | faible à moyen | structures aéronautiques, pièces apparentes de classe A |
| Pultrusion avec des partenaires | continu | procédé continu | tout le pourtour | moyen (filière) | armatures, profilés |
| Enroulement filamentaire avec des partenaires | 50–50 000 | minutes à heures | 1 (intérieure) | faible à moyen | tubes, arbres, profilés, réservoirs |
Comment nous choisissons le procédé
Nous partons des conditions aux limites : géométrie, charges, environnement d’utilisation, exigences de surface et quantité prévue. Sur cette base, nous comparons les procédés selon le coût total de la pièce – pas seulement celui du matériau.
- Volume annuel et durée totale de production – ils déterminent le matériau du moule
- Coût des moules, de l’usinage et de la finition
- Machines disponibles et compétences des opérateurs – chez nous, chez vous ou chez un partenaire
- Durée de conservation des matériaux (préimprégnés) et quantité de chutes
- Exigences de qualité : porosité, tolérances, classe de surface
Matériaux
| Fibre | Propriétés principales | Utilisations typiques |
|---|---|---|
| Fibre de carbone (PRFC) | la rigidité et la résistance les plus élevées pour une faible masse | structures, pièces apparentes, sport automobile, aéronautique |
| Fibre de verre (PRV) | bonne résistance, faible coût, isolation électrique | capots, carters, armatures |
| Aramide (Kevlar) | résistance aux chocs et à la coupure | protections balistiques et capots de protection, zones d’impact |
| Fibre de basalte | résistance chimique et thermique | armature du béton, écrans thermiques |
| Fibres naturelles | empreinte carbone plus faible | pièces intérieures, pièces non structurelles |
Résines : époxy, biosourcées et vinylester. Nous utilisons aussi la coulée de résine et le placement automatisé de bandes (ATL) lorsque la pièce le demande.
Questions et réponses
Comment choisir un procédé de fabrication pour une pièce composite ?
La quantité annuelle, la géométrie et les exigences comptent le plus. Les prototypes et petites séries utilisent généralement le préimprégné en autoclave, la RAT, l’OOA ou l’infusion ; les séries moyennes le RTM light ou le moulage par compression ; les grandes séries le forged carbon (C-SMC), le PCM ou le RTM. Nous confirmons le choix par une analyse du coût total.
Quel procédé composite est le moins cher ?
Il n’y a pas de réponse unique : plus la série est petite, plus le coût du moule pèse ; plus elle est grande, plus le cycle et le coût matière comptent. L’infusion a des moules bon marché mais un cycle long ; le forged carbon a des moules coûteux mais un cycle de quelques minutes.
Quelle est la différence entre l’autoclave, la RAT et l’OOA ?
Dans un autoclave, un gaz comprimé remplit la chambre et presse le stratifié. En RAT, la chambre est sous vide, des émetteurs infrarouges apportent la chaleur et un sac ou une vessie sous pression apporte la pression. En OOA, le stratifié cuit sans autoclave : sous bâche à vide dans un four, sous presse ou dans un moule fermé.
Pouvez-vous mettre en place un procédé dans notre usine ?
Oui. Nous concevons les moules et le procédé, démarrons la production dans vos locaux, formons les opérateurs et remettons la documentation du procédé.
Sources de données externes : Wikipedia – Out of autoclave composite manufacturing.
Vous avez un plan ou juste une idée ? Nous vous dirons comment fabriquer la pièce.
Dites-nous ce que la pièce doit faire, en quelle quantité et avec quelles exigences. Nous vous proposerons un procédé, un matériau et les prochaines étapes – sans engagement, sous NDA si nécessaire.