
Forged carbon (C-SMC, C-BMC)
Le forged carbon est un composite de faisceaux de fibres de carbone coupées dans une résine, moulé à chaud dans un moule en acier sous forte pression. La matière première se présente en feuilles (C-SMC, carbon sheet moulding compound) ou en pâte (C-BMC, carbon bulk moulding compound). Nous le moulons en volume fermé et sous vide – sans porosités dans la pièce ni bavure à ébavurer. Nous concevons les pièces, les moules et le procédé, puis produisons la série.
Paramètres clés
| Volume typique | de quelques centaines à plus de 100 000 pcs/an |
| Temps de moulage | 2–30 min par cycle |
| Longueur des fibres | généralement 12–50 mm |
| Pression de moulage | de plusieurs dizaines à plus de 100 bar |
| Température du moule | généralement 130–160 °C |
| Moulage | volume fermé, vide dans l’empreinte – sans bavure |
| Presses dans notre usine | hydrauliques, 160 t et 40 t |
| Chutes (pièces creuses CD) | env. 0,5 % de la masse de la pièce |
| Plaques | 1–30 mm en standard, 500×500 mm |
Valeurs typiques et indicatives – elles dépendent de la géométrie, du matériau et des exigences.
Ce que vous pouvez nous commander
- Nœuds, liaisons, supports et connecteurs 3D avec nervures, perçages et inserts
- Pièces creuses – plus légères que les pièces pleines, sans collage de demi-coques (brevet en cours)
- Remplacement de pièces en aluminium usiné
- Plaques composites de 1 à 30 mm (500×500 mm) en forged carbon, carbone, aramide, verre et leurs combinaisons
| Matériaux | C-SMC et C-BMC avec fibre de carbone dans une résine époxy |
| Volumes typiques | de quelques centaines à plus de 100 000 pcs/an ; prototypes usinés dans la plaque |
| Dans notre usine | presses hydrauliques de 160 t et 40 t, fraiseuse CNC 5 axes, atelier de peinture |
| Pour un devis, envoyez | un modèle 3D ou un plan – ou une description et un croquis, les exigences et la quantité annuelle |
| Exemple | Pièces creuses en forged carbon |
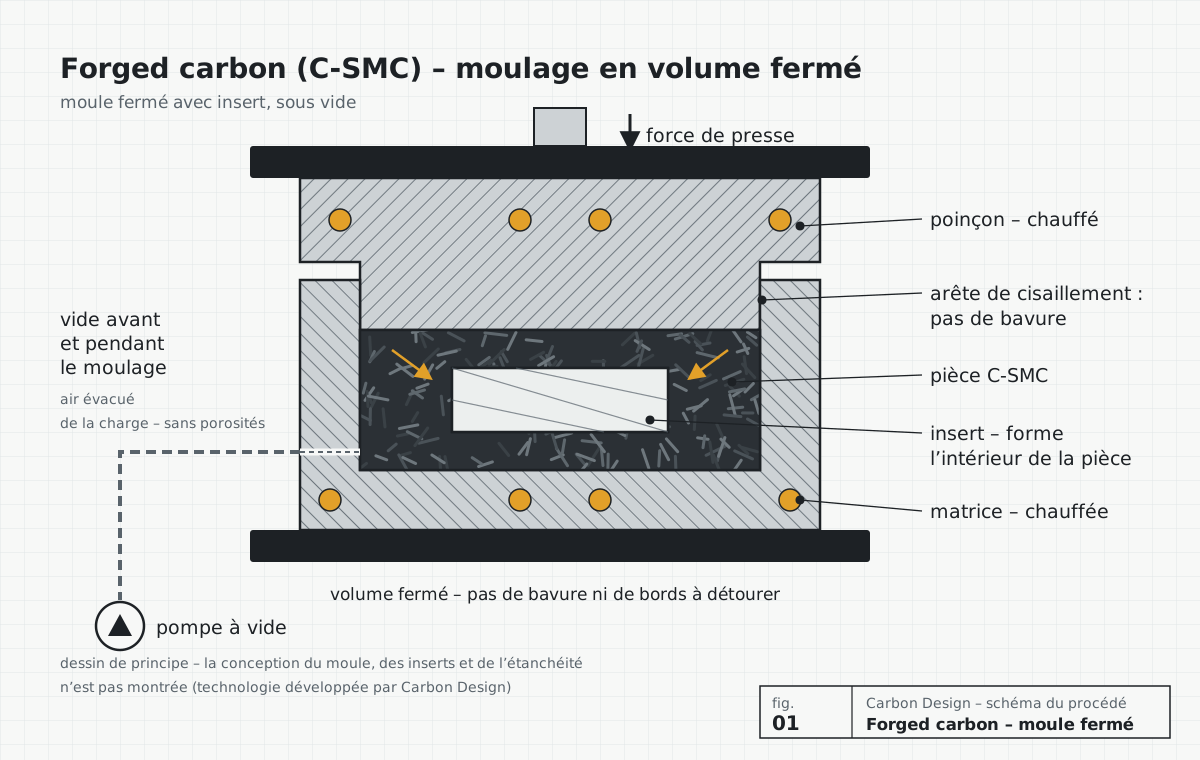
Moulage en volume fermé sous vide
Nous moulons les pièces en forged carbon dans un moule fermé. L’empreinte est étanche, le vide est raccordé avant que la matière ne commence à s’écouler et maintenu pendant tout le moulage. L’air s’échappe de la charge, si bien qu’aucune bulle ne reste dans la pièce. Nous pouvons confirmer la qualité du stratifié par une coupe micrographique au microscope.
La matière ne remplit que l’empreinte et ne peut s’échapper nulle part : aucune bavure ne se forme. Il n’y a pas non plus de zones à découper ensuite, vers lesquelles les fibres fuiraient. Cela signifie moins d’usinage après moulage et une meilleure pièce – y compris sur les bords.
| Moulage avec bavure | Carbon Design : volume fermé et vide | |
|---|---|---|
| Empreinte du moule | l’excédent de matière s’écoule sur les bords | fermée – la matière ne remplit que l’empreinte |
| Air dans la charge | s’échappe en partie, risque de porosités | éliminé par le vide avant et pendant le moulage |
| Fibres sur les bords | une partie des fibres fuit dans la bavure | restent dans la pièce |
| Usinage après moulage | ébavurage et reprise des bords | pas de bavure à retirer |
Ce qui distingue notre forged carbon
Nous avons développé – les premiers au monde – une méthode de série pour fabriquer des pièces creuses à haute résistance en forged carbon, sans couper ni raccourcir les fibres, ce qui préserve la résistance de la pièce. Une demande de brevet a été déposée pour cette méthode. La pièce est réalisée en un seul procédé, sans collage de demi-coques, et les chutes de matière représentent environ 0,5 % de la masse de la pièce finie.
Nous produisons aussi des plaques composites de 500×500 mm : en forged carbon, mais aussi des plaques en carbone, aramide et verre et toutes leurs combinaisons. L’épaisseur standard va de 1 à 30 mm, et des plaques de plus de 100 mm d’épaisseur sont techniquement possibles. Les plaques servent à l’usinage CNC et de demi-produit pour des équipements, des pièces techniques et des finitions haut de gamme – de l’automobile et du sport automobile aux yachts et à l’architecture intérieure.
Quand le choisir
- La pièce a une forme 3D complexe : nervures, perçages, inserts, épaisseur de paroi variable
- Vous remplacez de l’aluminium usiné et voulez réduire la masse et le coût d’usinage
- Une série de centaines ou de milliers de pièces par an justifie un moule en acier
- L’aspect compte – structure marbrée sans peinture ou sous vernis incolore
- Il vous faut une pièce creuse, plus légère qu’une pièce pleine, sans collage de demi-coques
Quand un autre procédé est préférable
- Une rigidité maximale dans une seule direction est exigée – un préimprégné UD (autoclave ou PCM) convient mieux
- La pièce est un grand panneau mince de plus d’un mètre environ – envisagez le RTM light (LRTM) ou l’infusion
- Il vous faut 1 à 5 prototypes – l’usinage dans la plaque ou le préimprégné sur moule composite est plus rapide et moins cher
Comment est fabriquée une pièce en forged carbon
Nous suivons la même séquence pour les pièces pleines et creuses ; l’insert et la préparation de la charge diffèrent.
- Conception de la pièce pour le moulage : dépouilles, rayons, épaisseurs, emplacement des inserts.
- Analyse par éléments finis tenant compte des propriétés quasi isotropes du matériau à fibres coupées.
- Simulation du moulage dans Moldex3D avec le module Fiber : remplissage du moule, orientation des fibres et gauchissement – conception et simulation.
- Conception d’un moule en acier thermorégulé dans NX Mold Wizard et suivi de sa fabrication.
- Préparation de la charge : masse et position des feuilles C-SMC ou de la pâte C-BMC dans le moule.
- Fermeture du moule et raccordement du vide – l’air est évacué de l’empreinte avant que la matière ne commence à s’écouler.
- Moulage à chaud en volume fermé et cuisson – de quelques minutes à plusieurs dizaines de minutes par cycle ; le vide est maintenu jusqu’à la fin du moulage.
- Finition sans ébavurage, pose d’inserts et peinture, puis contrôle dimensionnel et du stratifié.
Propriétés et comparaison
Les fibres coupées sont orientées dans toutes les directions dans le moule, si bien que le forged carbon se comporte de façon similaire dans toutes les directions du plan (quasi isotrope). Il est plus rigide et plus résistant que le SMC en fibre de verre, mais moins résistant que les stratifiés à fibres continues dans le sens des fibres.
| Propriété | Forged carbon (C-SMC) | Préimprégné tissé (autoclave) |
|---|---|---|
| Liberté de forme | très élevée : nervures, bossages, inserts | limitée aux formes réalisables par plis |
| Temps de cycle | minutes | heures |
| Orientation | quasi isotrope dans le plan | conçu de manière orientée, maximal dans le sens des fibres |
| Volume rentable | de centaines à plusieurs dizaines de milliers de pcs/an | de la pièce unique à des milliers de pcs/an |
| Coût du moule | élevé (acier, chauffé) | faible à moyen (composite, aluminium) |
| Aspect | structure marbrée des fibres coupées | tissage classique |
Exemples de valeurs de fiche technique pour un C-SMC époxy à 55–60 % en masse de fibres : résistance en flexion env. 460–540 MPa, module en traction env. 43–50 GPa, masse volumique env. 1,44–1,51 g/cm³ (fiche technique IDI Ultrium U550/U660). Nous confirmons les valeurs pour un matériau et une pièce précis par des essais.
Questions et réponses
En quoi le forged carbon diffère-t-il de la fibre de carbone classique ?
Les pièces en carbone classiques sont drapées à partir de plis de tissu ou de bande à fibres continues. Le forged carbon est fait de faisceaux de fibres coupées pressés dans un moule : il remplit des formes 3D complexes et présente un aspect marbré. En contrepartie, sa rigidité est plus faible que celle d’un stratifié drapé dans le sens des charges.
Le forged carbon est-il résistant ?
Oui – avec une conception adaptée, le forged carbon remplace l’aluminium usiné pour une masse nettement plus faible. La résistance dépend de la longueur des fibres, de la résine, du taux de fibres et de l’écoulement de la matière dans le moule ; c’est pourquoi nous vérifions chaque pièce par des calculs par éléments finis et des essais.
Qu’a de particulier votre moulage du forged carbon ?
Nous moulons en volume fermé et sous vide. Le vide est raccordé avant le moulage et maintenu pendant celui-ci, si bien qu’aucune bulle d’air ne reste dans la pièce – nous pouvons le confirmer par une coupe micrographique au microscope. La matière ne peut pas sortir de l’empreinte : pas de bavure ni de zone à découper – moins d’usinage et une meilleure pièce. Nous n’en publions pas les détails, car c’est une technologie développée par Carbon Design.
Une pièce en forged carbon peut-elle être creuse ?
Oui. C’est notre spécialité : nous avons développé une méthode de série pour pièces creuses qui ne coupe ni ne raccourcit les fibres, et avons déposé une demande de brevet. Les chutes de matière représentent environ 0,5 % de la masse de la pièce.
Quelles plaques composites fabriquez-vous ?
Des plaques de 500×500 mm en forged carbon, mais aussi des plaques en carbone, aramide et verre et toutes leurs combinaisons. L’épaisseur standard va de 1 à 30 mm ; des plaques de plus de 100 mm d’épaisseur sont techniquement possibles. Nous réalisons aussi des ébauches sur mesure pour un projet précis.
À partir de quelle quantité le forged carbon est-il rentable ?
Un moule en acier chauffé coûte plus cher qu’un moule de stratification ; le forged carbon devient donc généralement rentable à partir de quelques centaines de pièces par an. Pour les prototypes, nous proposons l’usinage dans la plaque ou un autre procédé jusqu’au démarrage de la série.
Sources de données externes : IDI Composites – Ultrium U550/U660; Wikipedia – CFSMC.
Réalisations associées
 Plaques composites 1–30 mm : forged carbon, carbone, aramide, verre
Plaques composites de 500×500 mm et de 1 à 30 mm d’épaisseur – forged carbon, carbone, aramide, verre et leurs combinaisons – pour l’usinage…
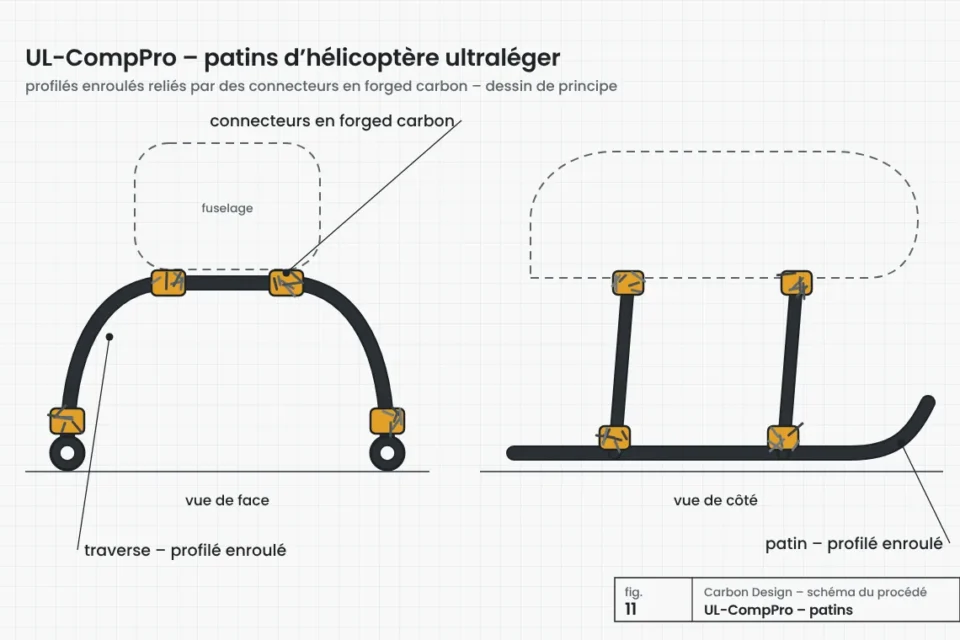 UL-CompPro : patins d’hélicoptère ultraléger
Un projet du programme AMULET (1er appel) avec East 4D Carbon Technology GmbH : des patins en profilés enroulés et connecteurs en forged…
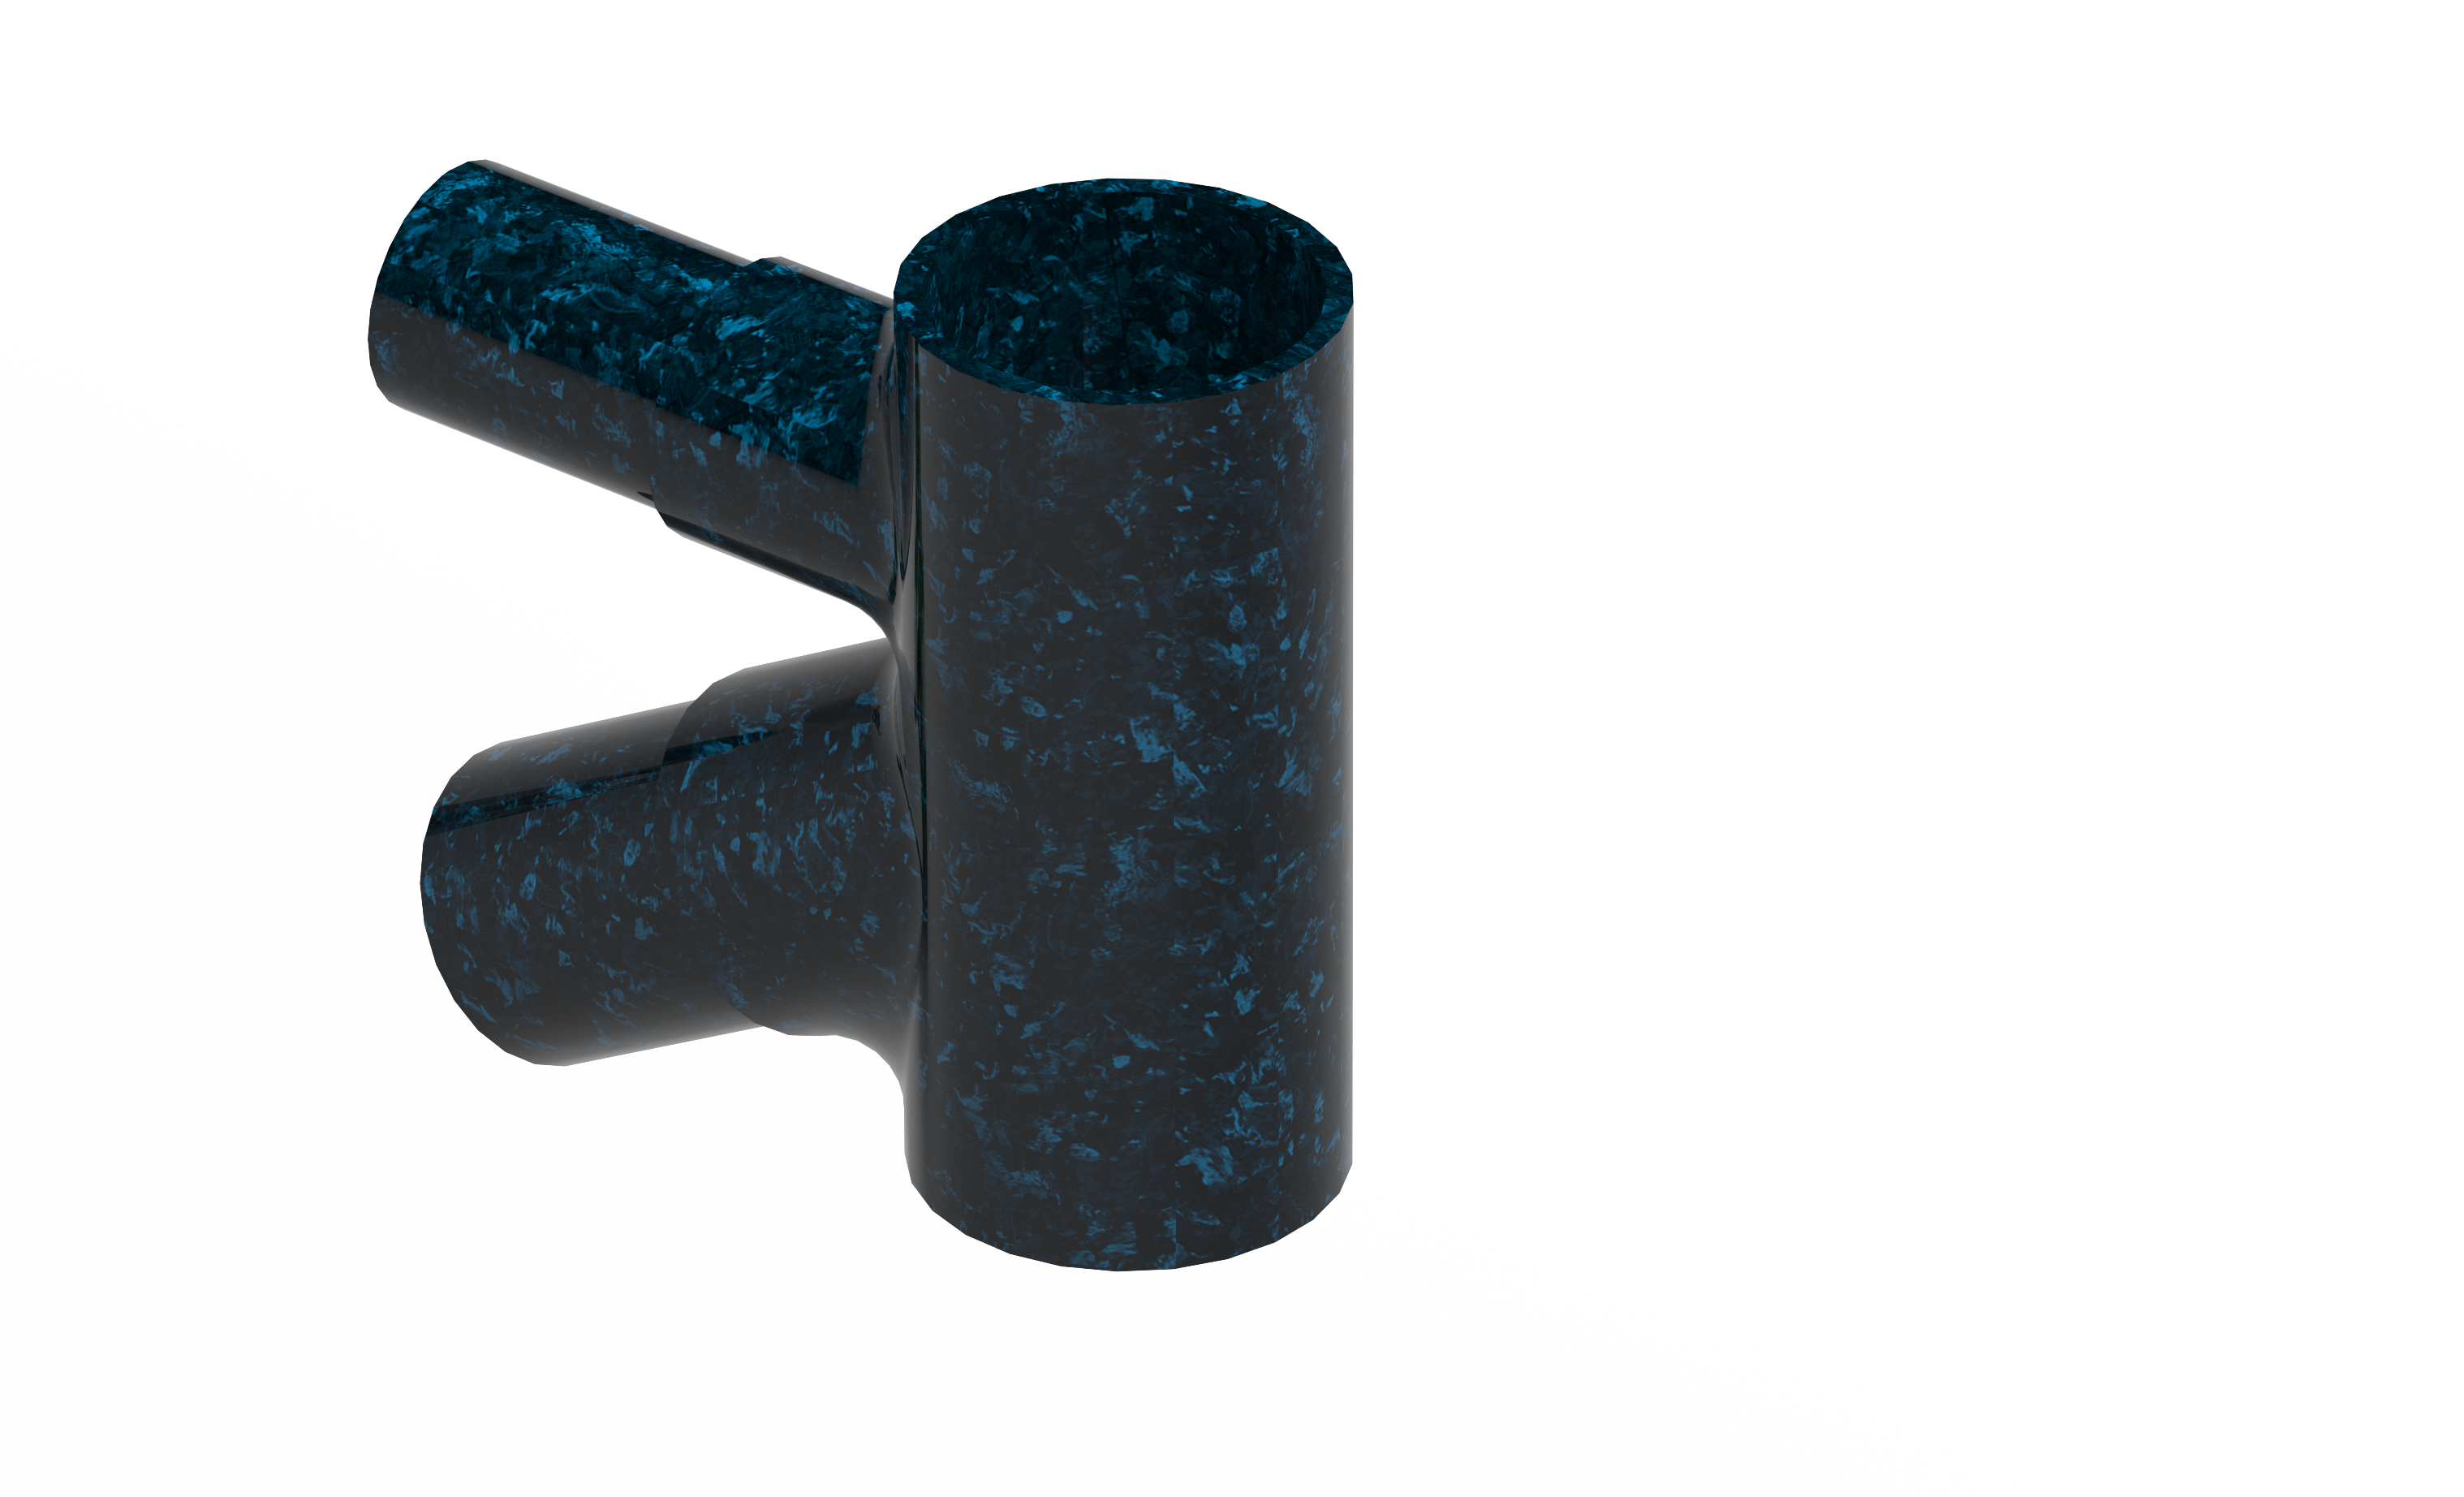 Pièces creuses en forged carbon sans couper les fibres
Une méthode de série pour fabriquer des pièces creuses à haute résistance en forged carbon, sans couper ni raccourcir les fibres. Chutes…
Autres technologies
Besoin d’aide pour choisir ?
Envoyez-nous une description de la pièce et la quantité prévue – nous proposerons le procédé et expliquerons pourquoi.
Vous avez un plan ou juste une idée ? Nous vous dirons comment fabriquer la pièce.
Dites-nous ce que la pièce doit faire, en quelle quantité et avec quelles exigences. Nous vous proposerons un procédé, un matériau et les prochaines étapes – sans engagement, sous NDA si nécessaire.