
RTM i RTM light (LRTM)
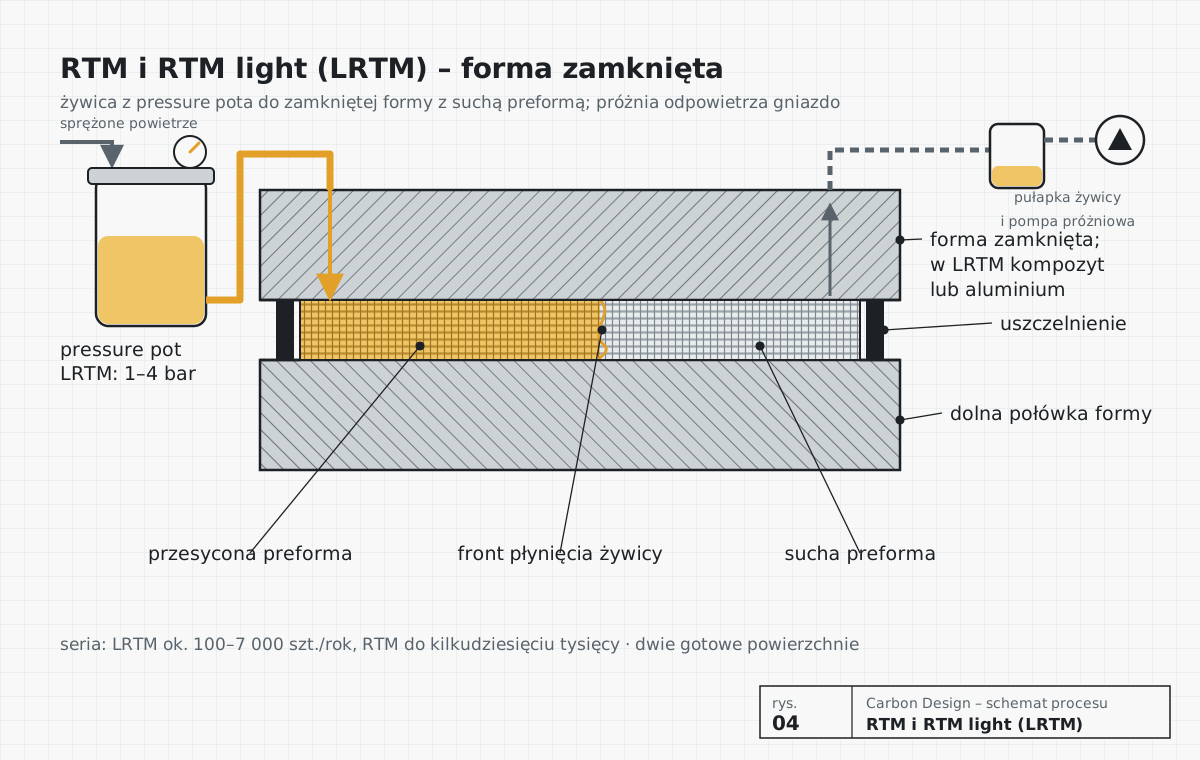
RTM (resin transfer moulding) to formowanie, w którym suche włókna – maty, tkaniny lub preformy – zamyka się w formie, a następnie wtryskuje do niej żywicę. W RTM light (LRTM) pracujemy na zamkniętych formach kompozytowych lub aluminiowych: gniazdo formy odpowietrzamy próżnią, a żywicę podajemy z pressure pota – zbiornika ciśnieniowego – pod nadciśnieniem, zwykle 1–4 bar.
Parametry w skrócie
| Typowa seria | LRTM: ok. 100–7 000 szt./rok; RTM: do kilkudziesięciu tysięcy |
| Czas cyklu | od kilkunastu minut do ok. 1,5 h |
| Forma | zamknięta; w LRTM kompozytowa lub aluminiowa |
| Wtrysk żywicy | z pressure pota, w LRTM zwykle 1–4 bar |
| Próżnia | odpowietrza gniazdo formy przed wtryskiem i w jego trakcie |
| Powierzchnia | obie strony z formy, możliwy żelkot |
Wartości typowe, orientacyjne – zależą od geometrii, materiału i wymagań.
Co u nas zamówisz
- Obudowy, osłony i panele
- Detale strukturalne o powtarzalnej grubości ścianki i masie
- Detale z dwiema gotowymi powierzchniami, także z żelkotem
| Materiały | maty, tkaniny i preformy węglowe lub szklane; żywice epoksydowe i winyloestrowe |
| Typowe serie | LRTM ok. 100–7 000 szt./rok, RTM do kilkudziesięciu tysięcy |
| U nas | formy zamknięte kompozytowe lub aluminiowe, wtrysk z pressure pota |
| Do wyceny prześlij | model 3D lub rysunek – albo opis i szkic, wymagania i roczną ilość |
RTM i RTM light – jak pracujemy
| Odmiana | Forma i wtrysk | Typowe zastosowanie |
|---|---|---|
| RTM light (LRTM) | Zamknięta forma kompozytowa lub aluminiowa; próżnia odpowietrza gniazdo, żywica z pressure pota pod nadciśnieniem zwykle 1–4 bar | Osłony, obudowy, panele i detale strukturalne w średnich seriach |
| RTM | Dwie sztywne połówki formy, wtrysk żywicy pod wyższym ciśnieniem | Detale strukturalne z węgla i szkła, ramy, większe serie |
Pressure pot to zbiornik ciśnieniowy z żywicą: sprężone powietrze wypycha żywicę do formy pod stałym, kontrolowanym nadciśnieniem. Razem z próżnią w gnieździe skraca to czas wypełnienia i pozwala przesycić gęstsze preformy niż przy samym zasysaniu żywicy próżnią, jak w infuzji.
Formy kompozytowe i aluminiowe są tańsze i szybsze w wykonaniu niż stalowe, więc LRTM opłaca się już przy średnich seriach. Forma aluminiowa lepiej przewodzi ciepło i dłużej wytrzymuje, kompozytowa jest tańsza na start.
RTM daje powtarzalną grubość ścianki i masę detalu, bo o geometrii decyduje szczelina między połówkami formy, a nie ręczne dociskanie. Wymaga dobrze zaprojektowanych preform i punktów wtrysku – to część, którą przygotowujemy w analizach przepływu.
Kiedy wybrać
- Obie powierzchnie detalu muszą być gotowe i powtarzalne
- Seria od około stu sztuk rocznie – LRTM na formach kompozytowych lub aluminiowych
- Ważna powtarzalna grubość, masa i udział włókna
- Chcesz ograniczyć emisję styrenu i pracę ręczną w porównaniu z laminowaniem kontaktowym
Kiedy lepiej inna technologia
- Pojedyncze, bardzo duże detale – taniej wyjdzie infuzja próżniowa
- Wymagana najwyższa jakość laminatu lotniczego – rozważ autoklaw lub RAT
- Złożone kształty z żebrami i insertami w dużej serii – rozważ forged carbon
Jak wdrażamy RTM i LRTM
- Analiza przepływu żywicy: punkty wtrysku, odpowietrzenia, czas wypełnienia.
- Projekt preform i wykrojów, dobór materiałów i żywicy.
- Projekt zamkniętej formy – w LRTM kompozytowej lub aluminiowej – z uszczelnieniem, przyłączami próżni i wtrysku oraz obiegiem temperatury, w NX Mold Wizard.
- Seria próbna: dobór nadciśnienia w pressure pocie, poziomu próżni i temperatury; kontrola wypełnienia, porowatości i grubości ścianki.
- Optymalizacja cyklu i dokumentacja – produkcja u nas lub transfer do zakładu klienta.
Pytania i odpowiedzi
Czym RTM light różni się od RTM?
W obu odmianach żywicę wtryskuje się do zamkniętej formy z suchymi włóknami. W RTM light pracujemy na lżejszych i tańszych formach kompozytowych lub aluminiowych, gniazdo odpowietrzamy próżnią, a żywicę podajemy z pressure pota pod niewielkim nadciśnieniem, zwykle 1–4 bar. RTM na sztywnych formach pozwala na wyższe ciśnienie wtrysku i większe serie.
Po co próżnia i pressure pot w LRTM?
Próżnia usuwa powietrze z gniazda formy i z preformy, zanim dotrze do nich żywica, co ogranicza porowatość. Pressure pot podaje żywicę pod kontrolowanym nadciśnieniem, zwykle 1–4 bar, więc forma wypełnia się szybciej i pewniej niż przy samym zasysaniu próżnią.
Jakie formy stosujecie w LRTM?
Zamknięte formy kompozytowe lub aluminiowe. Dobór zależy od serii, wymagań powierzchni i temperatury utwardzania – aluminium lepiej przewodzi ciepło i dłużej wytrzymuje, kompozyt jest tańszy na start.
Jaki udział włókna osiąga się w RTM?
W RTM ze suchymi preformami z włókna węglowego udział objętościowy włókien sięga zwykle 50–60%. Przy matach szklanych jest niższy, co wystarcza do osłon i obudów.
Czy wdrażacie RTM i LRTM w zakładzie klienta?
Tak. Projektujemy formy i proces, uruchamiamy produkcję u klienta, szkolimy operatorów i przekazujemy dokumentację technologiczną.
Źródła danych zewnętrznych: BFG International – LRTM.
Masz rysunek detalu? Sprawdzimy, jak go wyprodukować.
Napisz, co ma robić detal, w jakiej ilości i jakie ma wymagania. Odpowiemy z propozycją technologii, materiału i kolejnych kroków – bez zobowiązań, po podpisaniu NDA, jeśli trzeba.