
avec des partenaires
Autoclave
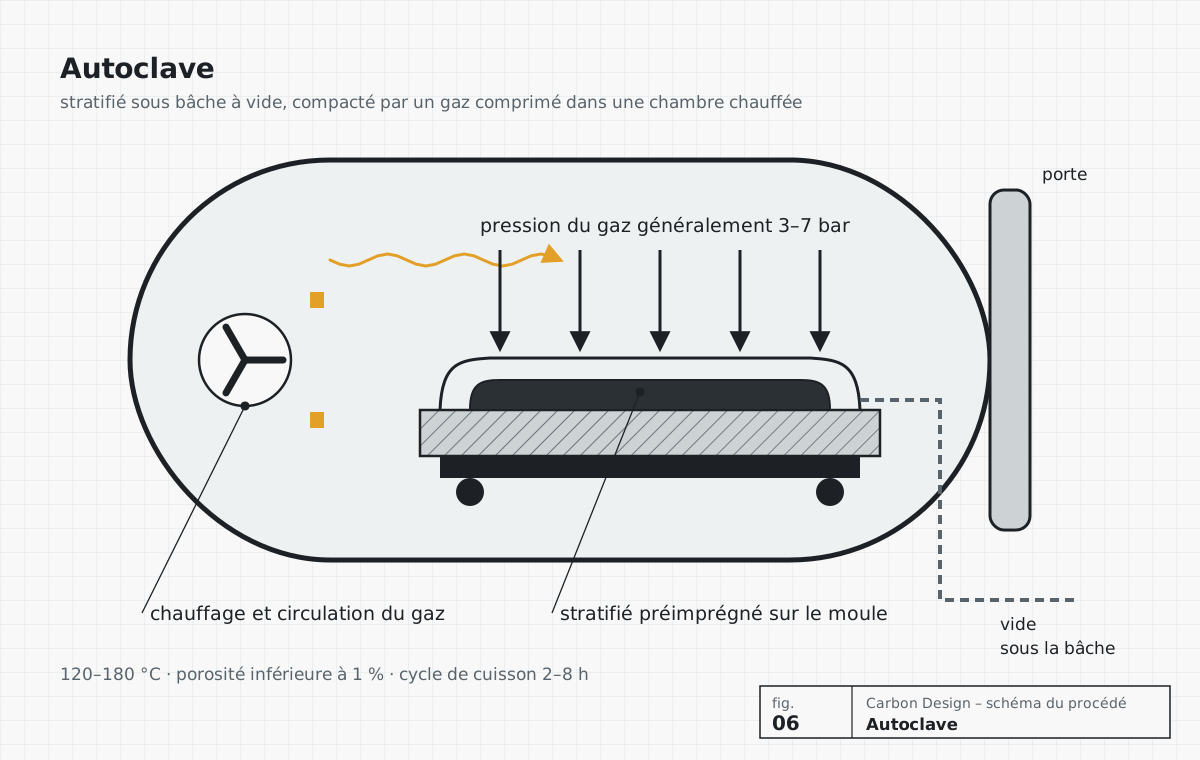
Le préimprégné est un tissu ou une bande de fibres pré-imprégné de résine. Les plis sont drapés sur un moule selon un plan de drapage, mis sous bâche à vide et cuits en autoclave – sous pression et à température élevée. On obtient ainsi un stratifié à la porosité la plus faible et aux meilleures propriétés.
Paramètres clés
| Volume typique | de la pièce unique à env. 2 000 pcs/an |
| Pression | généralement 3–7 bar (jusqu’à env. 10 bar) |
| Température de cuisson | 120–180 °C |
| Cycle de cuisson | généralement 2–8 h |
| Porosité | moins de 1 % |
| Taux de fibres | env. 55–65 % en volume |
| Production | avec des partenaires, sous la supervision de Carbon Design |
Valeurs typiques et indicatives – elles dépendent de la géométrie, du matériau et des exigences.
Ce que nous fabriquons avec des partenaires
- Pièces en préimprégné aéronautiques et fortement sollicitées
- Pièces apparentes avec surface de classe A
| Matériaux | préimprégnés carbone, verre et aramide |
| Volumes typiques | de la pièce unique à env. 2 000 pcs/an |
| Production | cuisson chez des partenaires ; nous réalisons nous-mêmes la conception du stratifié, le moule et le contrôle qualité |
| Pour un devis, envoyez | un modèle 3D ou un plan – ou une description et un croquis, les exigences et la quantité annuelle |
Quand l’autoclave est le meilleur choix
L’autoclave est la référence pour les pièces aéronautiques critiques : il offre un contrôle complet de la pression et de la température, la répétabilité et une porosité inférieure à 1 %. Dans l’automobile haut de gamme, il sert aux panneaux de classe A – par exemple l’italien HP Composites cuit en autoclave des panneaux de carrosserie en préimprégné de surface Hexcel à 120–180 °C.
Le préimprégné permet de concevoir un stratifié orienté : nous drapons les plis selon les axes de charge (0°, ±45°, 90°), si bien que la pièce a une rigidité élevée pour une masse minimale. Nous réalisons les moules en composite, en aluminium ou en acier, selon la série et les exigences dimensionnelles. La cuisson a lieu chez des partenaires ; nous réalisons nous-mêmes la conception du stratifié, le moule et le contrôle qualité.
Quand le choisir
- La pièce travaille sous forte charge et doit avoir les meilleures propriétés
- Une porosité inférieure à 1 % et une répétabilité documentée sont exigées
- Carbone apparent ou surface de classe A
- Une série du prototype à environ deux mille pièces par an
Quand un autre procédé est préférable
- La série atteint des dizaines de milliers de pièces – envisagez le moulage par compression ou le forged carbon
- La pièce ne rentre pas dans un autoclave, ou vous voulez éviter de mettre toute une chambre sous pression – RAT, OOA ou infusion
- Le budget ne justifie pas un cycle de plusieurs heures – envisagez le PCM ou l’OOA
Étape par étape
- Conception du stratifié et plan de drapage à partir de l’analyse par éléments finis.
- Fabrication du moule et préparation de sa surface.
- Découpe des plis de préimprégné et drapage selon le plan.
- Mise sous bâche à vide, contrôle d’étanchéité (caméras thermique et à ultrasons), cuisson en autoclave selon le profil de température et de pression.
- Détourage, collage, peinture et contrôle : scan 3D et coupe micrographique au microscope.
Questions et réponses
Pourquoi un autoclave donne-t-il un meilleur stratifié qu’une bâche à vide seule ?
Une bâche à vide compacte le stratifié au plus avec la pression atmosphérique (environ 1 bar). Un autoclave ajoute plusieurs bars de surpression, qui écrasent les bulles de gaz et augmentent le taux de fibres. Résultat : une porosité inférieure à 1 % et une résistance plus élevée.
L’autoclave est-il rentable pour des séries ?
Jusqu’à environ deux mille pièces par an, généralement oui, surtout pour les pièces apparentes ou fortement sollicitées. Au-delà, le PCM, le SQRTM ou le forged carbon, avec des cycles de quelques minutes, méritent d’être envisagés.
Sources de données externes : Design News – Hexcel et HP Composites.
Autres technologies
Besoin d’aide pour choisir ?
Envoyez-nous une description de la pièce et la quantité prévue – nous proposerons le procédé et expliquerons pourquoi.
Vous avez un plan ou juste une idée ? Nous vous dirons comment fabriquer la pièce.
Dites-nous ce que la pièce doit faire, en quelle quantité et avec quelles exigences. Nous vous proposerons un procédé, un matériau et les prochaines étapes – sans engagement, sous NDA si nécessaire.