
RAT i prepreg – Reverse Autoclave Technology
Ręczne układanie prepregu i utwardzanie pod ciśnieniem. Najniższa porowatość i najwyższe właściwości. Proces bardziej ekonomiczny niż w autoklawie. RAT, czyli odwrócony autoklaw, to sposób utwardzania kompozytów, w którym role ciśnienia i próżni są zamienione. Detal na formie trafia do pieca, z którego komory odpompowuje się powietrze. Laminat i formę nagrzewają promienniki podczerwieni, a docisk laminatu do formy daje worek lub bladder napełniony sprężonym gazem.
Parametry w skrócie
| Otoczenie detalu | próżnia w komorze pieca |
| Grzanie | promienniki podczerwieni (IR) |
| Źródło docisku | worek lub bladder pod ciśnieniem |
| Sprężony gaz | tylko w worku lub bladderze, nie w całej komorze |
| Detale zamknięte | profile, ramy, rury – bladder dociska laminat od środka |
| Detale otwarte | panele, osłony – worek pod ciśnieniem opiera się o dekiel zamykający formę |
| Piece w zakładzie | 3 piece próżniowe RAT |
Parametry procesu – ciśnienie, profil temperatury, czas cyklu – dobieramy do laminatu i detalu.
Co u nas zamówisz
- Profile, ramy i rury z prepregu – docisk bladderem od środka
- Panele, osłony i skorupy – worek pod ciśnieniem oparty o dekiel
- Detale z prepregu, którym nie wystarcza docisk samego worka próżniowego
| Materiały | prepregi węglowe, szklane i aramidowe |
| Typowe serie | prototypy i małe serie – zależnie od wielkości i laminatu |
| U nas | 3 piece próżniowe RAT z grzaniem podczerwienią |
| Do wyceny prześlij | model 3D lub rysunek – albo opis i szkic, wymagania i roczną ilość |
Jak działa odwrócony autoklaw
| Autoklaw | RAT (odwrócony autoklaw) | |
|---|---|---|
| Co jest w komorze | sprężony, gorący gaz | próżnia |
| Skąd ciśnienie na laminat | z zewnątrz – gaz dociska worek próżniowy do formy | z worka lub bladdera napełnionego sprężonym gazem |
| Gdzie jest próżnia | pod workiem, przy laminacie | w całej komorze, wokół detalu |
| Jak nagrzewa się laminat | konwekcja – ciepło przenosi gorący gaz | promieniowanie podczerwone – bezpośrednio na formę i laminat |
| Objętość sprężonego gazu | cała komora | tylko worek lub bladder |
W próżni nie ma konwekcji, więc ciepło musi dotrzeć do laminatu przez promieniowanie – stąd grzanie podczerwienią. Energia trafia w formę i laminat, a nie w duże objętości gazu, który w autoklawie trzeba nagrzać i sprężyć razem z całą komorą.
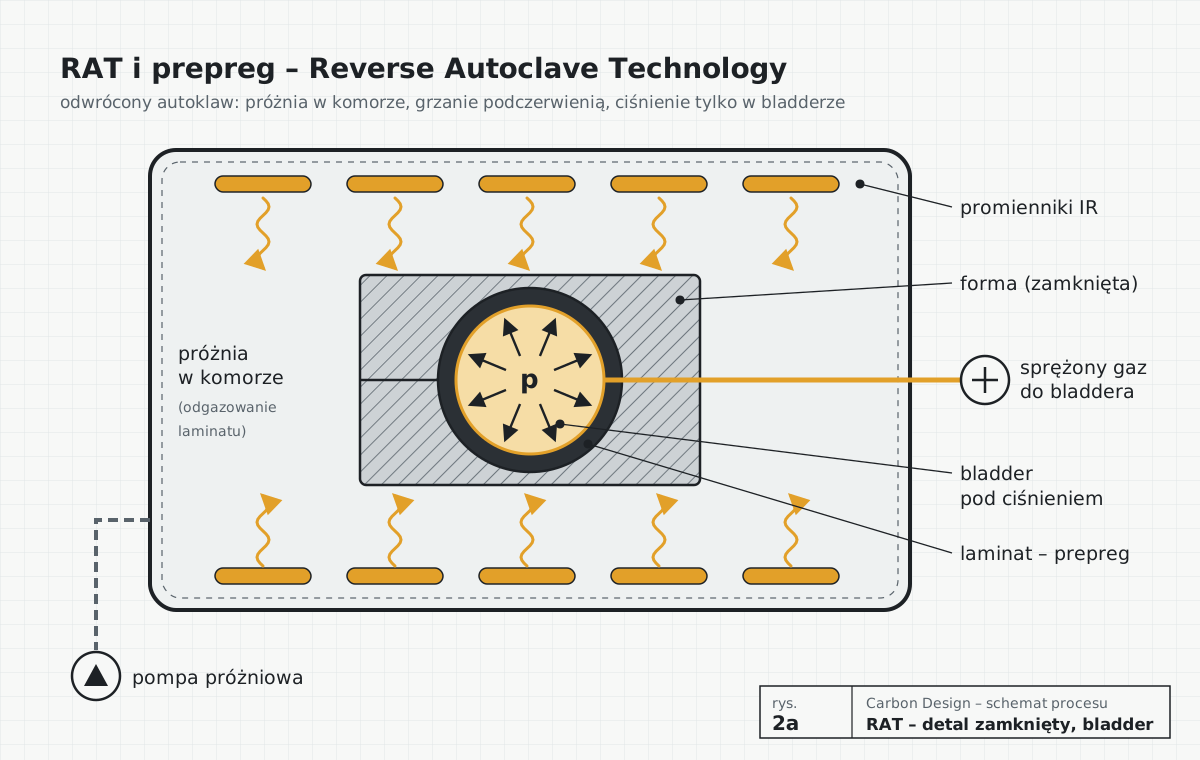
Próżnia otaczająca detal pomaga odprowadzić z laminatu powietrze i lotne składniki żywicy, a ciśnienie z worka lub bladdera dociska warstwy do formy. W detalach zamkniętych – profilach, ramach, rurach – bladder działa od środka i dociska laminat do ścian formy zewnętrznej.
Detale zamknięte i otwarte
W detalach zamkniętych i wydrążonych – profilach, ramach, rurach – laminat leży na ścianach formy zamkniętej, a bladder w środku detalu dociska go od wewnątrz (rys. 2a).
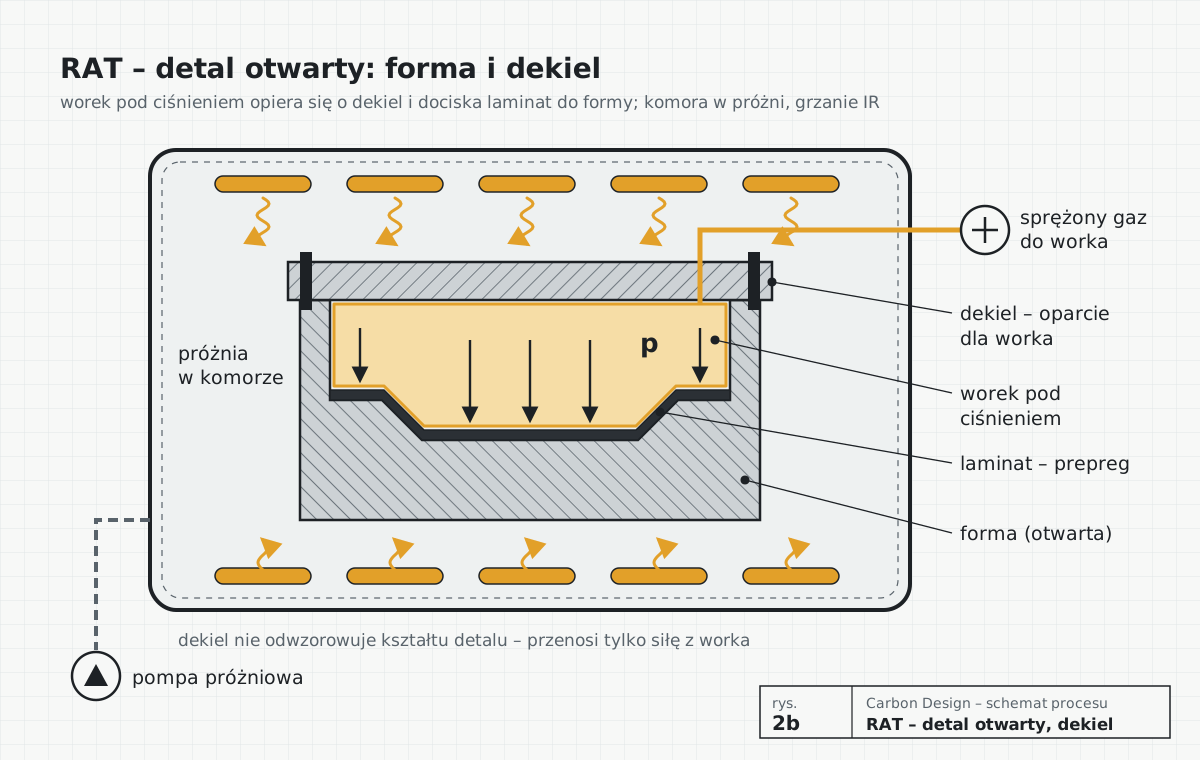
W detalach otwartych – panelach, osłonach, skorupach – laminat układamy na formie jednostronnej. Od drugiej strony formę zamyka prosty dekiel. Między laminatem a deklem jest worek: po napełnieniu sprężonym gazem opiera się o dekiel i dociska laminat do formy (rys. 2b). Dekiel nie musi odwzorowywać kształtu detalu – przenosi tylko siłę z worka, więc jest prosty i tani.
W obu wariantach komora pieca jest w próżni, a grzanie zapewniają promienniki podczerwieni.
RAT na tle autoklawu i OOA
| Cecha | Autoklaw | RAT | OOA – prepreg VBO |
|---|---|---|---|
| Docisk laminatu | nadciśnienie gazu w komorze | nadciśnienie w worku lub bladderze | tylko ciśnienie atmosferyczne (próżnia pod workiem) |
| Grzanie | gorący gaz | promienniki podczerwieni | piec konwekcyjny |
| Zbiornik ciśnieniowy | cała komora | tylko worek lub bladder | brak |
| Odgazowanie laminatu | próżnia pod workiem | próżnia w całej komorze | próżnia pod workiem |
Kiedy wybrać
- Detal wymaga docisku wyższego niż daje sam worek próżniowy, a autoklaw jest za drogi lub za mały
- Detal jest otwarty – panel lub osłona – i może go docisnąć worek oparty o prosty dekiel
- Detal jest zamknięty lub wydrążony i bladder może dociskać laminat od środka
- Zależy Ci na grzaniu tylko formy i laminatu, a nie całej objętości komory
- Chcesz utwardzać prepreg bez sprężania całej komory gazem
Kiedy lepiej inna technologia
- Wymagany jest certyfikowany proces autoklawowy na istniejącym standardzie lotniczym
- Seria liczona w dziesiątkach tysięcy sztuk – forged carbon lub prasowanie
- Bardzo duży, otwarty detal – infuzja próżniowa
Jak przebiega proces RAT
- Projekt laminatu i formy, w tym sposobu docisku: bladder wewnątrz detalu zamkniętego albo worek pod deklem zamykającym formę przy detalu otwartym.
- Układanie warstw prepregu na formie i założenie bladdera albo worka i dekla.
- Umieszczenie zestawu w piecu i odpompowanie powietrza z komory.
- Napełnienie worka lub bladdera sprężonym gazem i nagrzewanie promiennikami podczerwieni według profilu temperatury.
- Utwardzenie, schłodzenie, wyjęcie z formy oraz obróbka i kontrola laminatu.
Pytania i odpowiedzi
Co to jest RAT (Reverse Autoclave Technology)?
RAT to odwrócony autoklaw: technologia utwardzania kompozytów w piecu, którego komora jest w próżni. Laminat i formę nagrzewają promienniki podczerwieni, a ciśnienie dociskające laminat do formy daje worek lub bladder napełniony sprężonym gazem.
Dlaczego „odwrócony” autoklaw?
Bo zamienia miejscami ciśnienie i próżnię. W autoklawie sprężony gaz wypełnia komorę, a próżnia jest pod workiem. W RAT próżnia jest w komorze, a sprężony gaz – w worku lub bladderze.
Czym RAT różni się od OOA z prepregiem VBO?
W metodzie VBO laminat dociska tylko ciśnienie atmosferyczne, bo pod workiem jest próżnia, a na zewnątrz zwykłe powietrze. W RAT worek lub bladder jest napełniany sprężonym gazem, więc docisk może być wyższy, a próżnia w całej komorze dodatkowo pomaga odgazować laminat.
Dlaczego grzanie podczerwienią?
W próżni nie ma powietrza, które przenosiłoby ciepło, więc laminat i formę nagrzewa się promieniowaniem. Promienniki podczerwieni grzeją formę i laminat bezpośrednio, bez nagrzewania dużej objętości gazu.
Jakie detale nadają się do RAT?
Detale z prepregu, w których potrzebny jest docisk wyższy niż w samym worku próżniowym. Detale zamknięte i wydrążone – profile, ramy, rury – dociska bladder od środka. Detale otwarte – panele i osłony – dociska worek pod ciśnieniem, który opiera się o prosty dekiel zamykający formę. Przydatność dla konkretnego detalu oceniamy na podstawie rysunku i wymagań.
Inne technologie
Pojęcia w słowniku
Masz rysunek detalu? Sprawdzimy, jak go wyprodukować.
Napisz, co ma robić detal, w jakiej ilości i jakie ma wymagania. Odpowiemy z propozycją technologii, materiału i kolejnych kroków – bez zobowiązań, po podpisaniu NDA, jeśli trzeba.