
Fertigungstechnologien für Verbundwerkstoffe
Wir kombinieren mehrere Verfahren, weil keines für jedes Bauteil das beste ist. Das Verfahren wählen wir nach Jahresstückzahl, Geometrie, Festigkeits- und Oberflächenanforderungen sowie den Kosten für Formen und Bearbeitung.
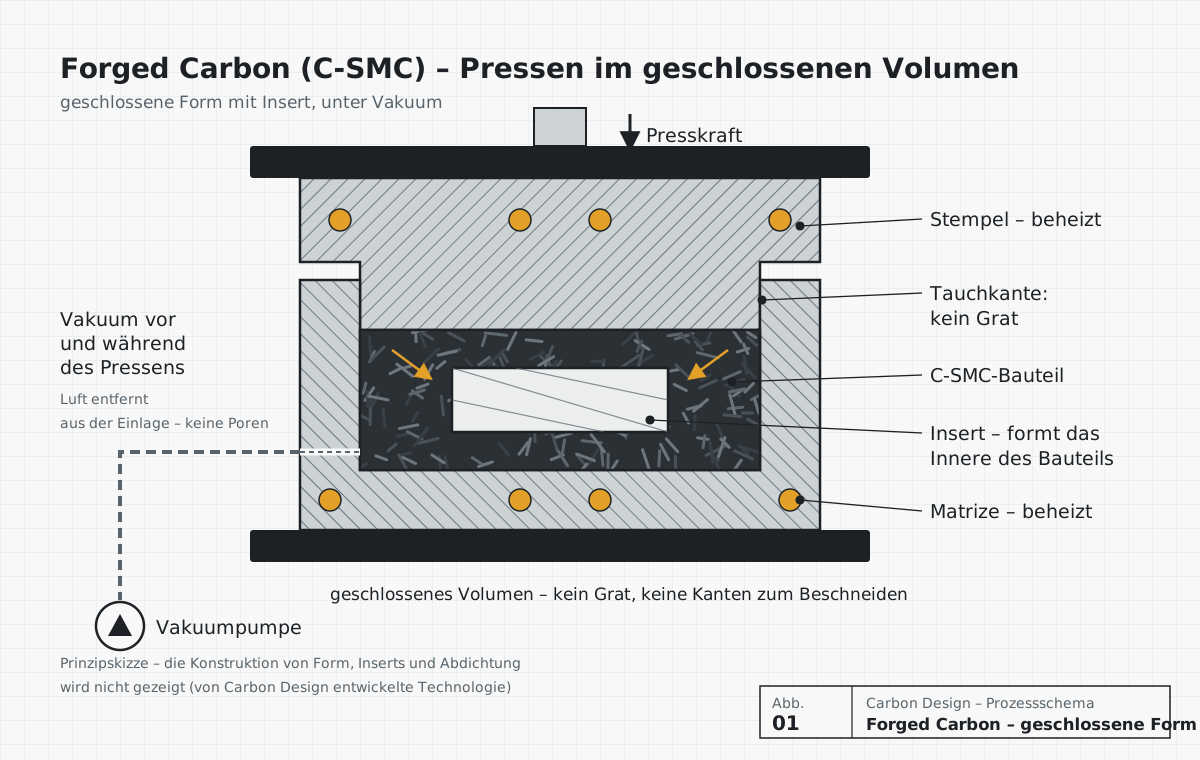
Forged Carbon (C-SMC, C-BMC)
Geschnittene Kohlenstofffasern, im geschlossenen Werkzeug unter Vakuum gepresst – ohne Grat und ohne Lufteinschlüsse. 3D-Bauteile mit Rippen und Inserts, auch hohl.
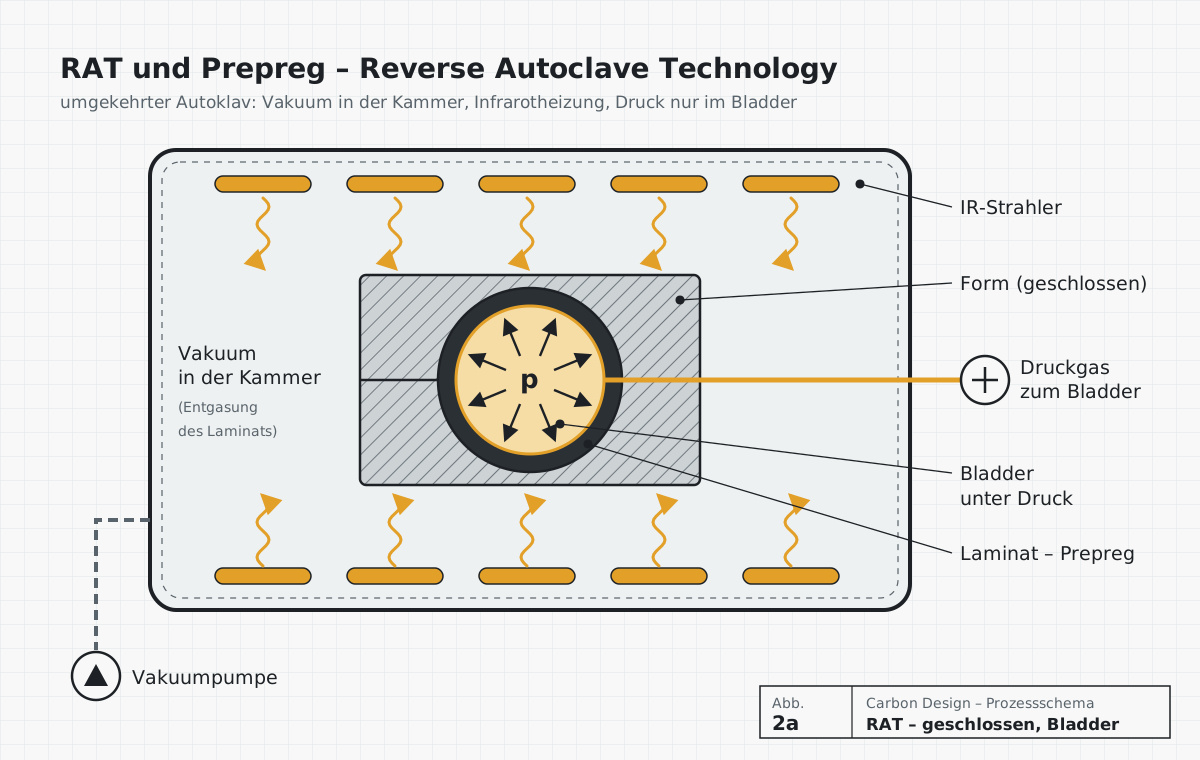
RAT und Prepreg – Reverse Autoclave Technology
Prepreg wird von Hand abgelegt und unter Druck ausgehärtet. Niedrigste Porosität und höchste Eigenschaften. Ein wirtschaftlicheres Verfahren als der Autoklav. Umgekehrter Autoklav: Die Ofenkammer steht unter Vakuum, Infrarotstrahler härten das Laminat aus, und ein Sack oder Bladder liefert den Druck.
- Vakuum in der Kammer
- Infrarotheizung
- Druck aus Sack oder Bladder
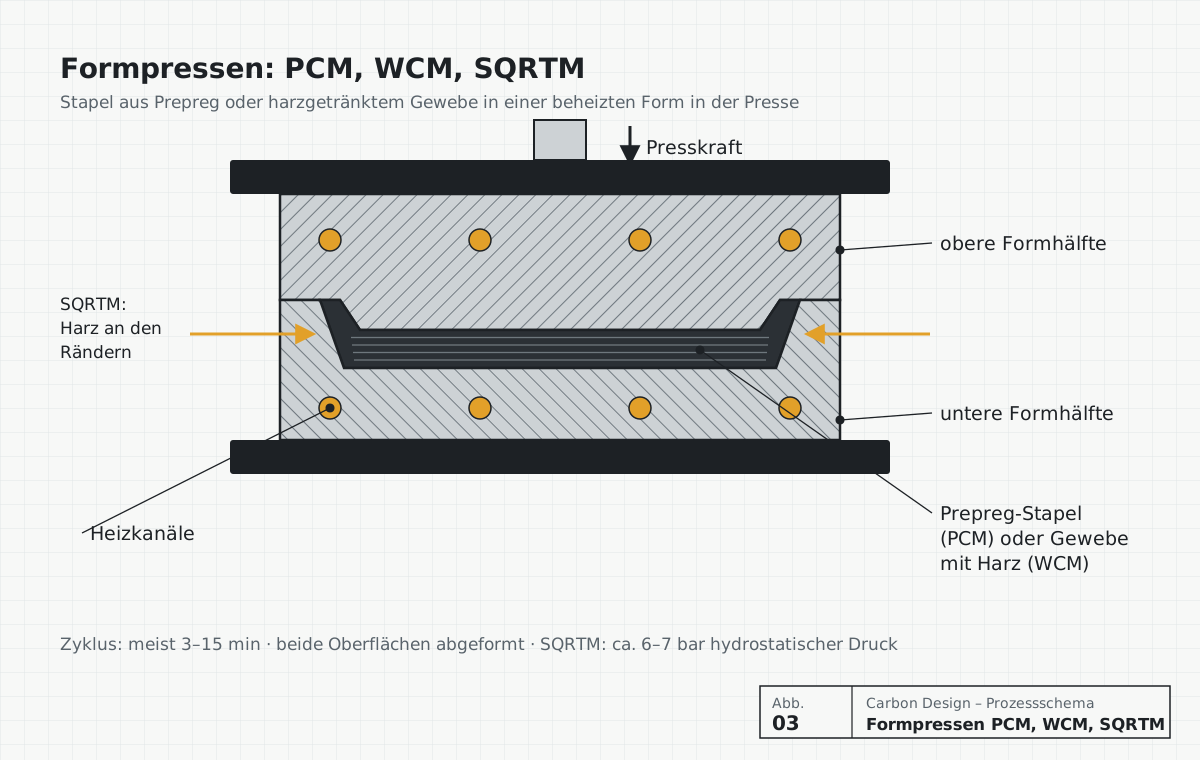
Formpressen: PCM, WCM, SQRTM
Prepreg oder trockene Gewebe mit Harz, in einer geschlossenen Form gepresst. Beide Seiten fertig, kurzer Zyklus.
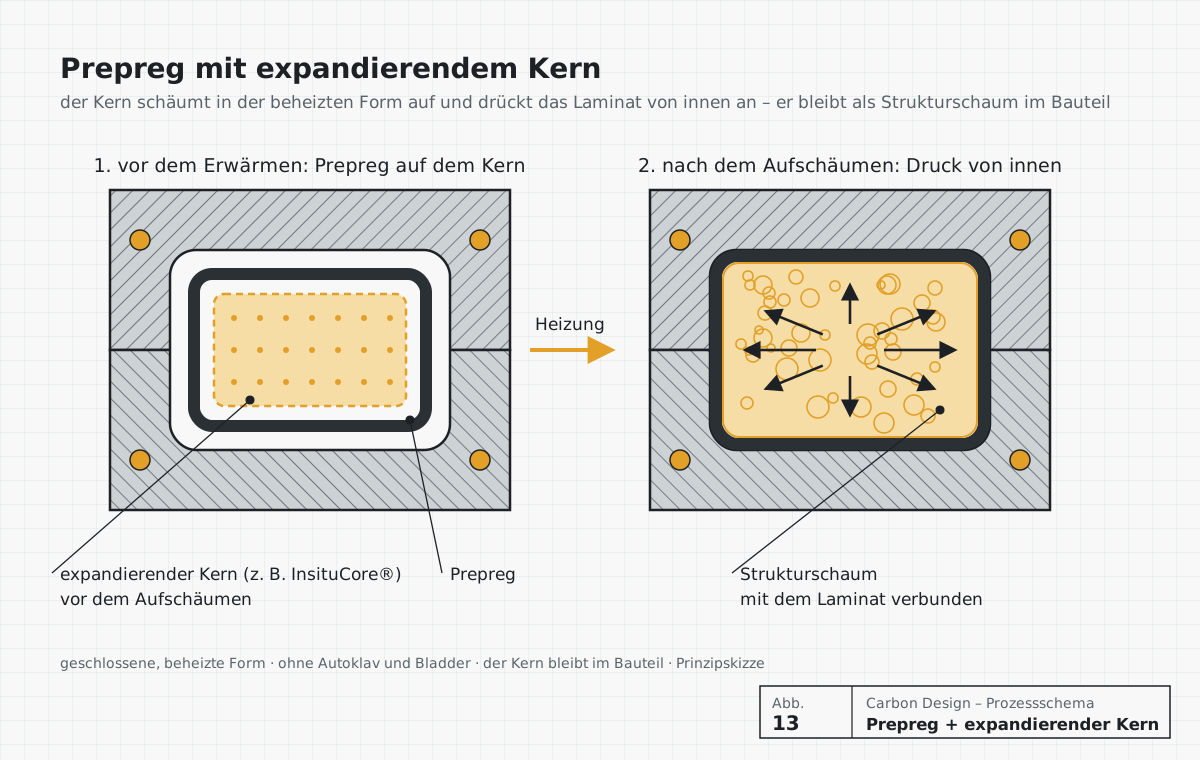
Prepreg mit expandierendem Kern
Prepreg auf einem Kern, der in einer beheizten, geschlossenen Form aufschäumt und das Laminat von innen andrückt – z. B. InsituCore®. Profile, Rahmen, Arme.
- Kern durch Wärme aufgeschäumt
- Druck von innen
- Der Kern bleibt im Bauteil
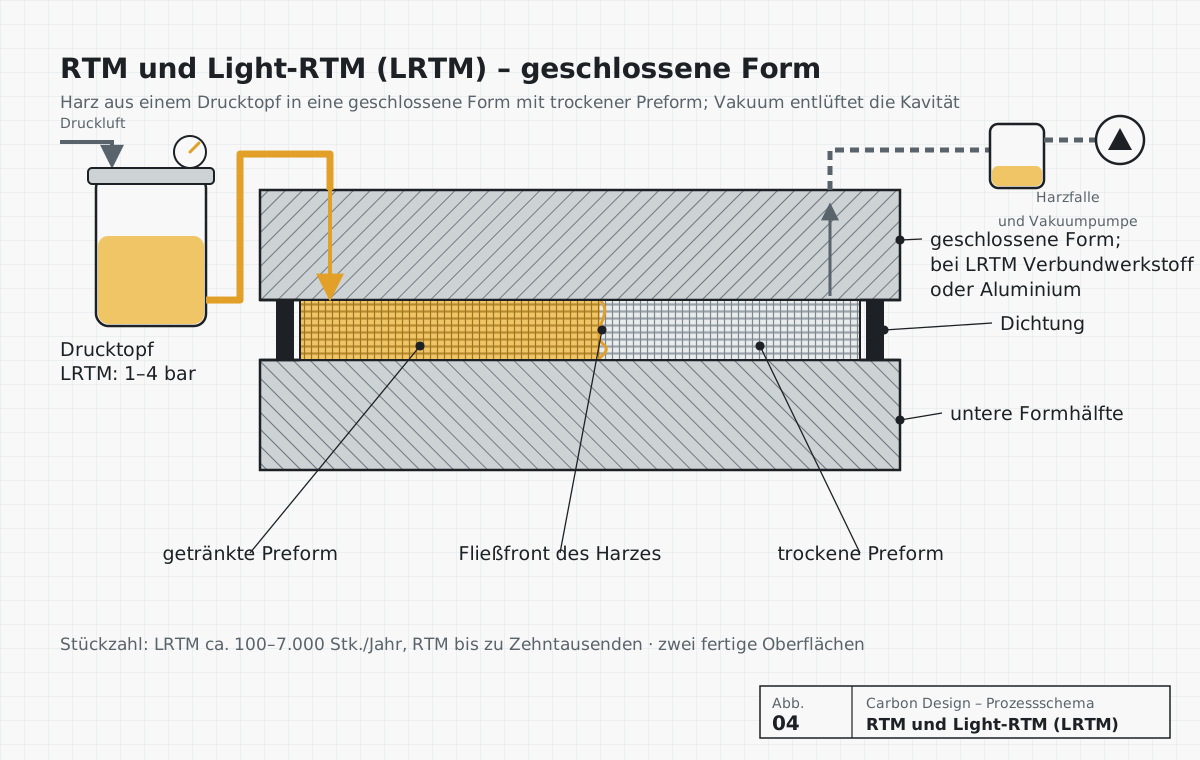
RTM und Light-RTM (LRTM)
Trockene Preforms in einer geschlossenen Form, Vakuum und Harzinjektion aus einem Drucktopf – bei LRTM 1–4 bar, in Formen aus Verbundwerkstoff oder Aluminium.
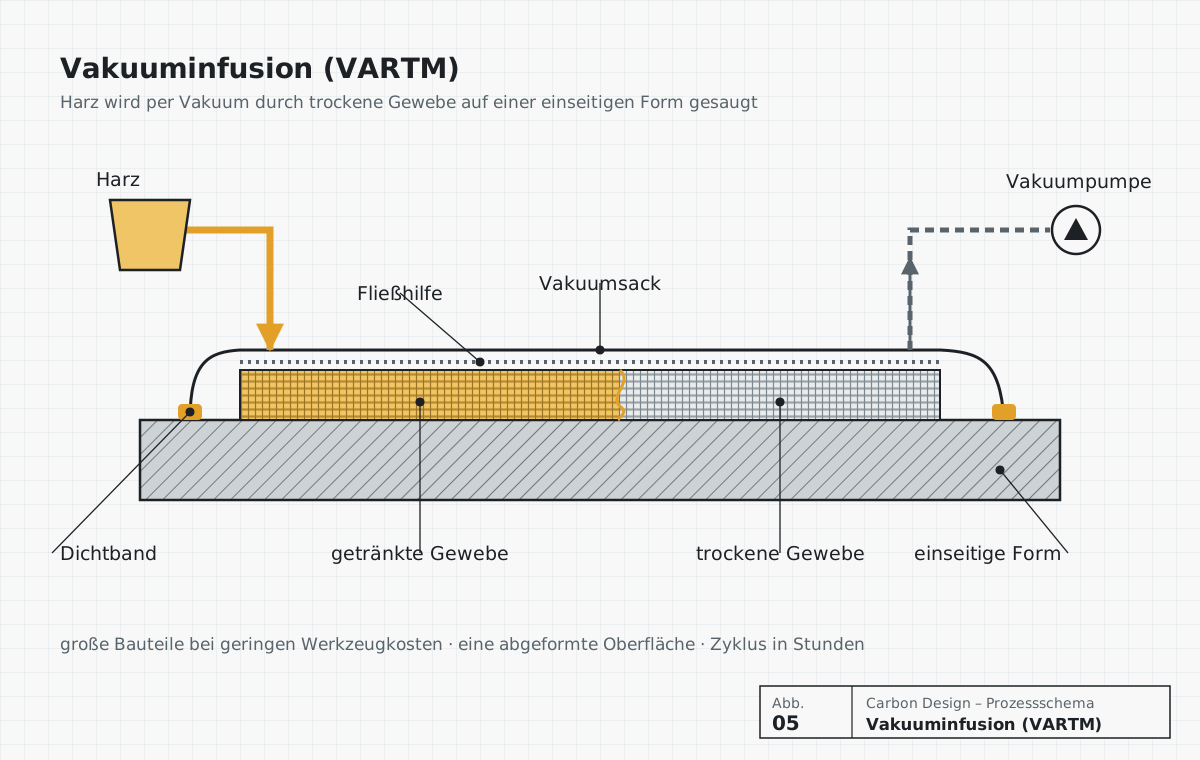
Vakuuminfusion (VARTM)
Harz wird per Vakuum durch Gewebe auf einer einseitigen Form gesaugt. Große Bauteile bei geringen Werkzeugkosten.
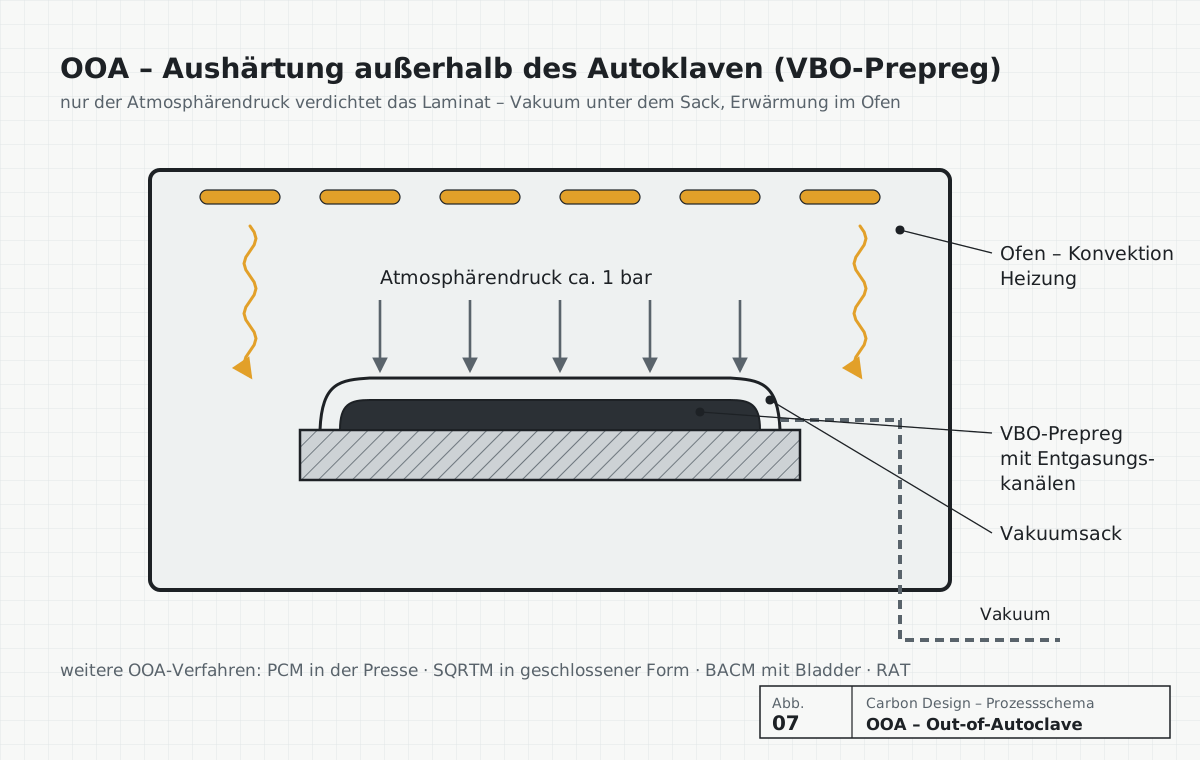
OOA – Out-of-Autoclave
VBO-Prepregs, Formpressen und SQRTM ohne Autoklav. Qualität nahe am Autoklaven bei geringeren Kosten.
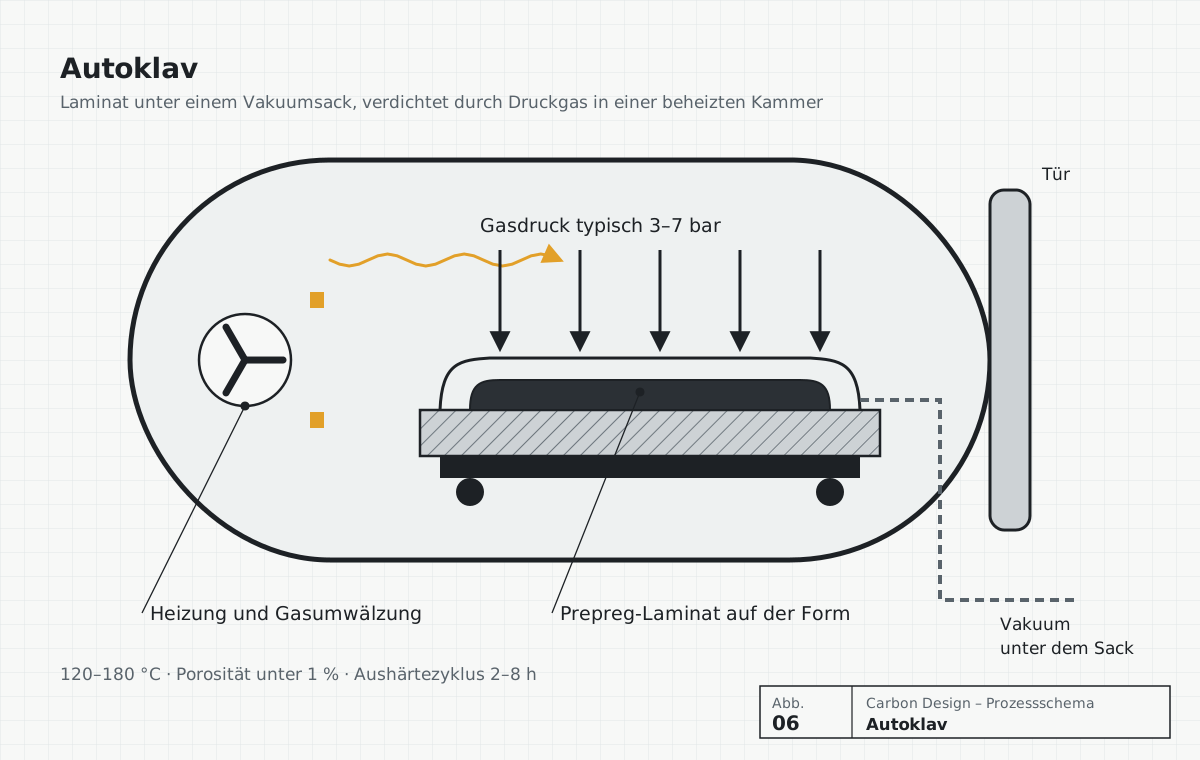
Autoklav
mit Partnern
Von Hand abgelegtes Prepreg, unter Druck ausgehärtet. Niedrigste Porosität und höchste Eigenschaften.
Pultrusion
mit Partnern
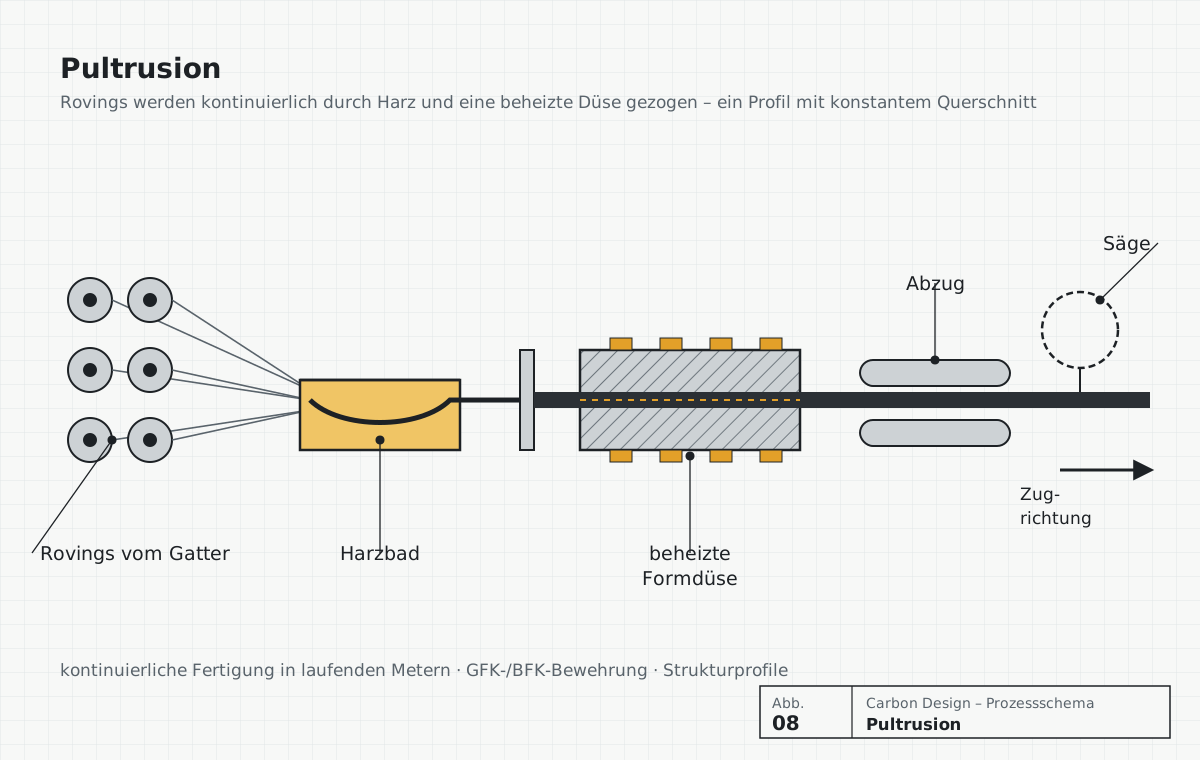
Fasern werden kontinuierlich durch Harz und eine beheizte Düse gezogen. Stäbe und Profile mit konstantem Querschnitt.
Faserwickeln (Filament Winding)
mit Partnern
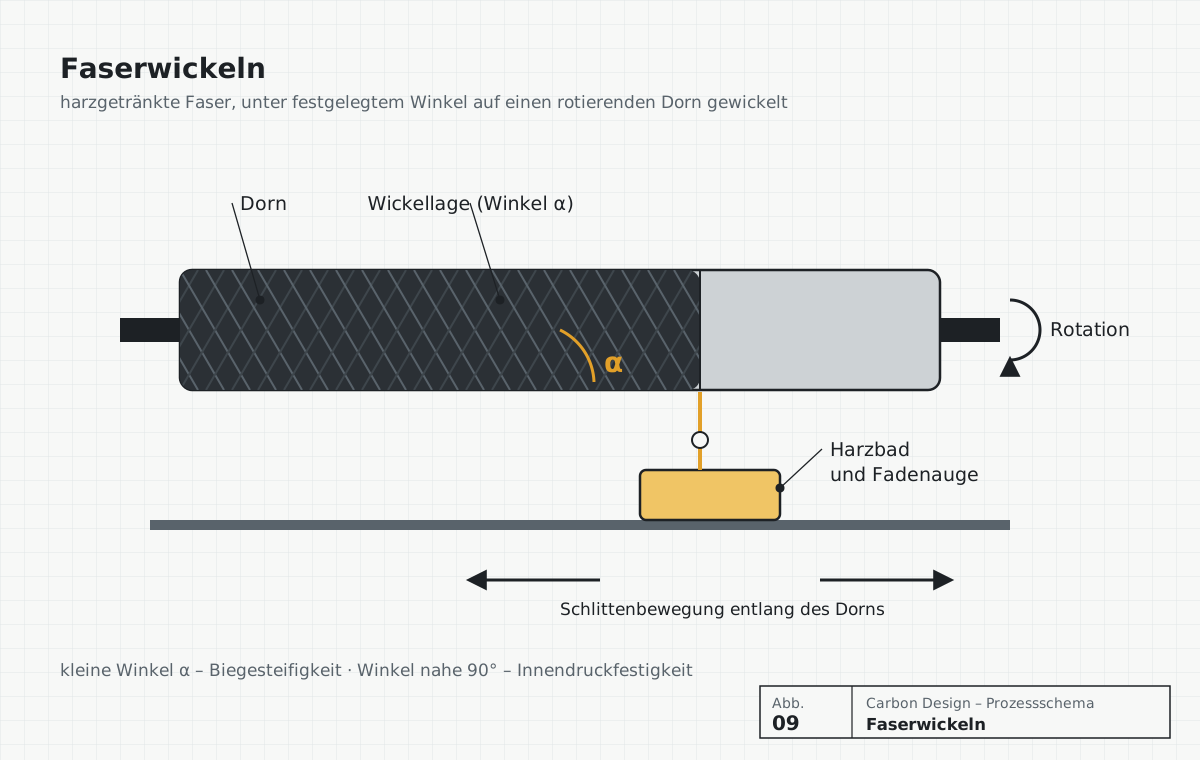
Fasern werden unter einem festgelegten Winkel auf einen rotierenden Dorn gewickelt. Rohre, Wellen, Profile und Behälter.
Prozessschemata
Jedes Verfahren in einer Zeichnung: die Form, der Werkstoff und woher Druck und Wärme kommen. Klicken Sie auf ein Schema, um mehr zu lesen.
Technologievergleich
Eine Tabelle mit den wichtigsten Auswahlkriterien. Die Stückzahl ist die typische Jahresmenge, ab der sich das Verfahren meist lohnt.
| Verfahren | Typische Stückzahl (Stk./Jahr) | Zykluszeit | Fertige Oberflächen | Formkosten | Typische Bauteile |
|---|---|---|---|---|---|
| Forged Carbon (C-SMC, C-BMC) | 500–100.000+ | 2–30 min | 2 (geschlossene Form) | hoch (Stahl, beheizt) | 3D-Bauteile mit Rippen und Inserts, Hohlbauteile, Platten |
| RAT und Prepreg – Reverse Autoclave Technology | je nach Bauteil | abhängig vom Laminat | 1–2 (je nach Art der Druckaufbringung) | abhängig von der Art der Druckaufbringung | Prepreg-Bauteile, die mehr Druck brauchen, als ein Vakuumsack liefert |
| Formpressen: PCM, WCM, SQRTM | 1.000–50.000 | 3–15 min | 2 | hoch | Paneele, Deckel, Abdeckungen |
| Prepreg mit expandierendem Kern | je nach Bauteil | abhängig von Harz und Kern | 2 (geschlossene Form) | mittel (geschlossene, beheizte Form) | Profile, Rahmen, Arme, Sandwichbauteile |
| RTM und Light-RTM (LRTM) | 100–50.000 | 15–90 min | 2 | LRTM: niedrig–mittel (Verbundwerkstoff, Aluminium); RTM: höher | Gehäuse, Abdeckungen, Paneele, Strukturbauteile |
| Vakuuminfusion (VARTM) | 1–500 | Stunden | 1 | niedrig | große Bauteile, Rümpfe, Abdeckungen |
| OOA – Out-of-Autoclave | 1–5.000 | abhängig von der Methode | 1–2 | niedrig–hoch | große VBO-Prepreg-Strukturen, gepresste Bauteile |
| Autoklav mit Partnern | 1–2.000 | 2–8 h Aushärtung | 1 | niedrig–mittel | Luftfahrtstrukturen, sichtbare Class-A-Bauteile |
| Pultrusion mit Partnern | kontinuierlich | kontinuierlicher Prozess | gesamter Umfang | mittel (Düse) | Bewehrung, Profile |
| Faserwickeln (Filament Winding) mit Partnern | 50–50.000 | Minuten–Stunden | 1 (innen) | niedrig–mittel | Rohre, Wellen, Profile, Behälter |
Wie wir das Verfahren wählen
Wir beginnen mit den Randbedingungen: Geometrie, Lasten, Einsatzumgebung, Oberflächenanforderungen und geplante Menge. Auf dieser Grundlage vergleichen wir die Verfahren nach den Gesamtkosten des Bauteils – nicht nur nach dem Werkstoff.
- Jahresstückzahl und gesamte Produktionsdauer – sie entscheiden, aus welchem Werkstoff die Form besteht
- Kosten für Formen, Bearbeitung und Nachbearbeitung
- Verfügbare Maschinen und Qualifikation der Bediener – bei uns, bei Ihnen oder bei einem Partner
- Lagerfähigkeit der Werkstoffe (Prepregs) und Abfallmenge
- Qualitätsanforderungen: Porosität, Toleranzen, Oberflächenklasse
Werkstoffe
| Faser | Wichtigste Eigenschaften | Typische Anwendungen |
|---|---|---|
| Kohlenstofffaser (CFK) | höchste Steifigkeit und Festigkeit bei geringer Masse | Strukturen, Sichtteile, Motorsport, Luftfahrt |
| Glasfaser (GFK) | gute Festigkeit, niedrige Kosten, elektrische Isolation | Abdeckungen, Gehäuse, Bewehrung |
| Aramid (Kevlar) | Schlag- und Schnittfestigkeit | ballistische und schützende Abdeckungen, Aufprallzonen |
| Basaltfaser | chemische und thermische Beständigkeit | Betonbewehrung, Hitzeschilde |
| Naturfasern | geringerer CO₂-Fußabdruck | Innenraumteile, nicht tragende Bauteile |
Harze: Epoxid, biobasiert und Vinylester. Bei Bedarf setzen wir auch Harzguss und automatisiertes Tapelegen (ATL) ein.
Fragen und Antworten
Wie wähle ich ein Fertigungsverfahren für ein Verbundbauteil?
Am wichtigsten sind Jahresmenge, Geometrie und Anforderungen. Für Prototypen und Kleinserien werden meist Prepreg im Autoklaven, RAT, OOA oder Infusion eingesetzt, für mittlere Serien Light-RTM oder Formpressen, für Großserien Forged Carbon (C-SMC), PCM oder RTM. Die Wahl bestätigen wir mit einer Gesamtkostenanalyse.
Welches Verfahren für Verbundwerkstoffe ist am günstigsten?
Eine einzige Antwort gibt es nicht: Je kleiner die Serie, desto mehr zählen die Formkosten; je größer, desto mehr zählen Zyklus und Werkstoffkosten. Die Infusion hat günstige Formen, aber einen langen Zyklus; Forged Carbon hat teure Formen, aber einen Zyklus im Minutenbereich.
Was ist der Unterschied zwischen Autoklav, RAT und OOA?
Im Autoklaven füllt Druckgas die Kammer und presst das Laminat. Bei RAT steht die Kammer unter Vakuum, Infrarotstrahler liefern die Wärme und ein Drucksack oder Bladder den Druck. Bei OOA härtet das Laminat ohne Autoklav aus: unter einem Vakuumsack im Ofen, in einer Presse oder in einer geschlossenen Form.
Können Sie einen Prozess in unserem Werk einrichten?
Ja. Wir konstruieren die Formen und den Prozess, fahren die Produktion in Ihrem Werk an, schulen die Bediener und übergeben die Prozessdokumentation.
Externe Datenquellen: Wikipedia – Out of autoclave composite manufacturing.
Sie haben eine Zeichnung oder nur eine Idee? Wir sagen Ihnen, wie man das Bauteil fertigt.
Beschreiben Sie, was das Bauteil leisten muss, welche Stückzahl Sie brauchen und welche Anforderungen gelten. Wir antworten mit einem Vorschlag für Verfahren, Werkstoff und nächste Schritte – unverbindlich und bei Bedarf unter NDA.