
Forged carbon (C-SMC, C-BMC)
Forged carbon to kompozyt z ciętych wiązek włókna węglowego w żywicy, formowany na gorąco w stalowej formie pod dużym ciśnieniem. Półprodukt ma postać arkuszy (C-SMC, carbon sheet moulding compound) albo masy (C-BMC, carbon bulk moulding compound). Prasujemy go w objętości zamkniętej i pod próżnią – bez pustek powietrznych w detalu i bez wypływki do obcinania. Projektujemy detale, formy i proces, a potem produkujemy serię.
Parametry w skrócie
| Typowa seria | od kilkuset do ponad 100 000 szt./rok |
| Czas formowania | 2–30 min na cykl |
| Długość włókien | typowo 12–50 mm |
| Ciśnienie prasowania | rzędu kilkudziesięciu do ponad 100 bar |
| Temperatura formy | zwykle 130–160 °C |
| Formowanie | objętość zamknięta, próżnia w gnieździe – bez wypływki |
| Prasy w zakładzie | hydrauliczne 160 t i 40 t |
| Odpad (wydrążone detale CD) | ok. 0,5% masy detalu |
| Płyty | 1–30 mm w standardzie, 500×500 mm |
Wartości typowe, orientacyjne – zależą od geometrii, materiału i wymagań.
Co u nas zamówisz
- Węzły, mufy, wsporniki i łączniki 3D z żebrami, otworami i insertami
- Detale wydrążone – lżejsze niż pełne, bez klejenia połówek (patent pending)
- Zamienniki frezowanych detali aluminiowych
- Płyty 1–30 mm (500×500 mm) z forged carbon, węgla, aramidu, szkła i ich kombinacji
| Materiały | C-SMC i C-BMC z włóknem węglowym na żywicy epoksydowej |
| Typowe serie | od kilkuset do ponad 100 000 szt./rok; prototypy – obróbka z płyty |
| U nas | prasy hydrauliczne 160 t i 40 t, frezarka CNC 5-osiowa, lakiernia |
| Do wyceny prześlij | model 3D lub rysunek – albo opis i szkic, wymagania i roczną ilość |
| Przykład | Wydrążone detale z forged carbon |
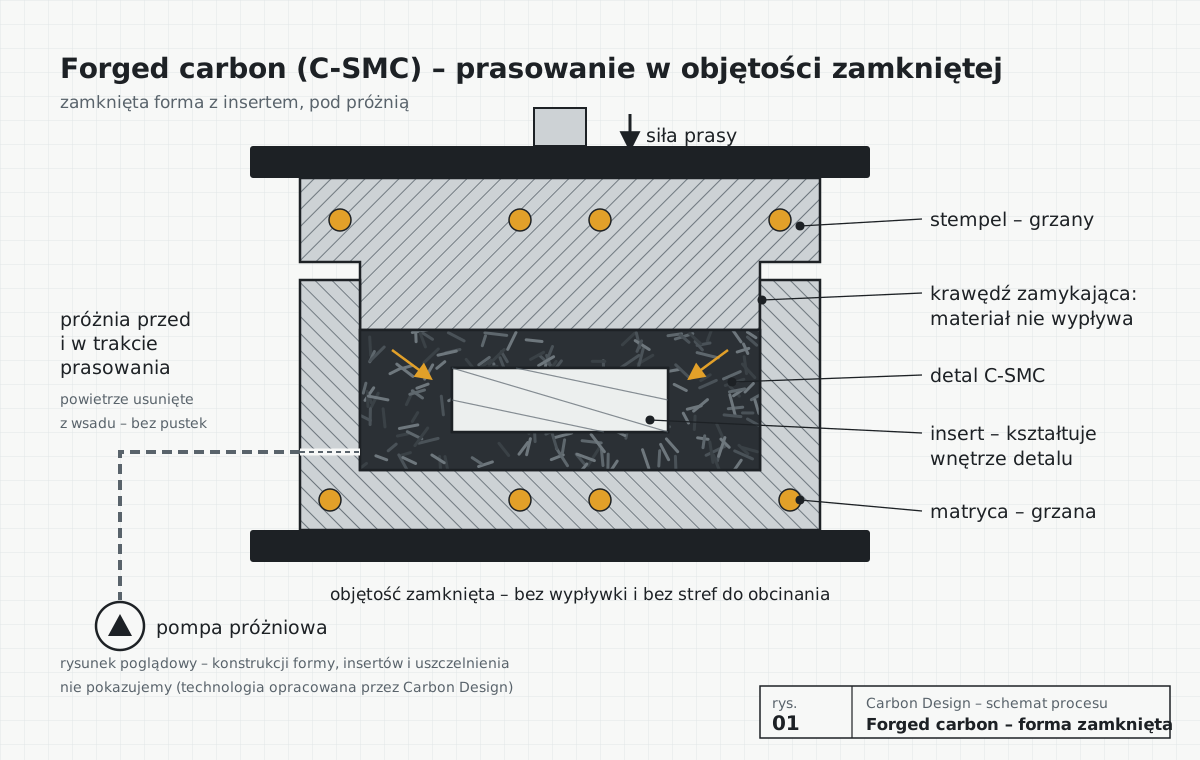
Prasowanie w objętości zamkniętej, pod próżnią
Detale z forged carbon prasujemy w formie zamkniętej. Gniazdo jest szczelne, a próżnię podłączamy, zanim materiał zacznie płynąć, i utrzymujemy ją przez całe prasowanie. Powietrze uchodzi z wsadu, więc w detalu nie zostają pęcherze powietrza. Jakość laminatu możemy potwierdzić zgładem pod mikroskopem.
Materiał wypełnia tylko gniazdo i nie ma dokąd wypłynąć, dlatego nie powstaje wypływka. Nie ma też stref, które trzeba potem obciąć, a do których uciekałoby włókno. To mniej obróbki po prasowaniu i wyższa jakość detalu – także na krawędziach.
| Prasowanie z wypływką | Carbon Design: objętość zamknięta i próżnia | |
|---|---|---|
| Gniazdo formy | nadmiar materiału wypływa na krawędziach | zamknięte – materiał wypełnia tylko gniazdo |
| Powietrze we wsadzie | uchodzi częściowo, ryzyko pęcherzy | usuwane próżnią przed prasowaniem i w jego trakcie |
| Włókno na krawędziach | część włókien ucieka do wypływki | zostaje w detalu |
| Obróbka po prasowaniu | obcinanie wypływki i wyrównanie krawędzi | bez obcinania wypływki |
Co wyróżnia nasz forged carbon
Opracowaliśmy – jako pierwsi na świecie – seryjną metodę wytwarzania wydrążonych, wysokowytrzymałych detali z forged carbon, w której włókna nie są ścinane ani skracane, co utrzymuje wytrzymałość detalu. Metoda jest zgłoszona do ochrony patentowej. Detal powstaje w jednym procesie, bez sklejania połówek, a odpad materiału to około 0,5% masy gotowej części.
Produkujemy też płyty kompozytowe o wymiarach 500×500 mm: z forged carbon, a także węglowe, aramidowe, szklane i dowolne ich kombinacje. W standardzie mają grubość od 1 do 30 mm, a technicznie możemy wykonać płyty grubsze niż 100 mm. Płyty służą do obróbki CNC i jako półprodukt na elementy wyposażenia, detale techniczne i wykończenia premium – od motoryzacji i motorsportu po jachty i design wnętrz.
Kiedy wybrać
- Detal ma złożony kształt 3D: żebra, otwory, inserty, zmienną grubość ścianki
- Zastępujesz frezowane aluminium i chcesz zmniejszyć masę oraz koszt obróbki
- Seria liczona w setkach lub tysiącach sztuk rocznie uzasadnia stalową formę
- Wygląd ma znaczenie – marmurkowa struktura bez lakieru albo pod lakier
- Potrzebujesz detalu wydrążonego, lżejszego niż pełny, bez klejenia połówek
Kiedy lepiej inna technologia
- Wymagana jest maksymalna sztywność w jednym kierunku – lepszy będzie prepreg UD (autoklaw lub PCM)
- Detal to duży, cienki panel powyżej około metra – rozważ RTM light (LRTM) lub infuzję
- Potrzebujesz 1–5 prototypów – szybciej i taniej wyjdzie obróbka z płyty lub prepreg na formie kompozytowej
Jak powstaje detal z forged carbon
Ten sam schemat stosujemy przy detalach pełnych i wydrążonych; różni się insert i sposób przygotowania wsadu.
- Projekt detalu pod prasowanie: kąty wyjścia, promienie, grubości, miejsca na inserty.
- Analiza MES z uwzględnieniem quasi-izotropowych właściwości materiału ciętego.
- Symulacja prasowania w Moldex3D z modułem Fiber: wypełnienie formy, orientacja włókien i odkształcenia – projektowanie i symulacje.
- Projekt stalowej formy z kontrolą temperatury w NX Mold Wizard i nadzór jej wykonania w narzędziowni.
- Przygotowanie wsadu: dobór masy i ułożenia arkuszy C-SMC lub masy C-BMC w formie.
- Zamknięcie formy i podłączenie próżni – powietrze usuwamy z gniazda, zanim materiał zacznie płynąć.
- Prasowanie na gorąco w objętości zamkniętej i utwardzenie – od kilku do kilkudziesięciu minut na cykl; próżnię utrzymujemy do końca prasowania.
- Wykończenie bez obcinania wypływki, montaż insertów i lakierowanie, a następnie kontrola wymiarów i laminatu.
Właściwości i porównanie
Cięte włókno układa się w formie we wszystkich kierunkach, więc forged carbon zachowuje się w płaszczyźnie podobnie we wszystkich kierunkach (quasi-izotropowo). Jest sztywniejszy i wytrzymalszy od kompozytów SMC z włóknem szklanym, ale ustępuje laminatom z ciągłego włókna w kierunku włókien.
| Cecha | Forged carbon (C-SMC) | Prepreg z tkaniny (autoklaw) |
|---|---|---|
| Swoboda kształtu | bardzo duża: żebra, występy, inserty | ograniczona do kształtów z warstw |
| Czas cyklu | minuty | godziny |
| Kierunkowość właściwości | quasi-izotropowe w płaszczyźnie | projektowane kierunkowo, najwyższe w osi włókien |
| Opłacalna seria | setki–dziesiątki tysięcy szt./rok | pojedyncze–tysiące szt./rok |
| Koszt formy | wysoki (stal, grzanie) | niski–średni (kompozyt, aluminium) |
| Wygląd | marmurkowa struktura ciętych włókien | klasyczny splot tkaniny |
Przykładowe dane katalogowe materiału C-SMC na żywicy epoksydowej z 55–60% wag. włókna: wytrzymałość na zginanie ok. 460–540 MPa, moduł sprężystości przy rozciąganiu ok. 43–50 GPa, gęstość ok. 1,44–1,51 g/cm³ (karta IDI Ultrium U550/U660). Wartości dla konkretnego materiału i detalu potwierdzamy badaniami.
Pytania i odpowiedzi
Czym forged carbon różni się od zwykłego karbonu?
Zwykły karbon to warstwy tkaniny lub taśm z ciągłego włókna układane w formie. Forged carbon powstaje z ciętych wiązek włókna prasowanych w formie, dzięki czemu wypełnia złożone kształty 3D i ma marmurkowy wygląd. Ceną jest niższa sztywność w porównaniu z laminatem ułożonym w kierunku obciążenia.
Czy forged carbon jest wytrzymały?
Tak – przy odpowiednim projekcie detalu forged carbon zastępuje frezowane aluminium przy wyraźnie niższej masie. Wytrzymałość zależy od długości włókien, żywicy, udziału włókna i sposobu płynięcia materiału w formie, dlatego każdy detal sprawdzamy obliczeniami MES i badaniami.
Czym wyróżnia się wasze prasowanie forged carbon?
Prasujemy w objętości zamkniętej i pod próżnią. Próżnię podłączamy przed formowaniem i utrzymujemy w jego trakcie, więc w detalu nie zostają pęcherze powietrza – możemy to potwierdzić zgładem pod mikroskopem. Materiał nie wypływa poza gniazdo, dlatego nie ma wypływki ani stref do obcinania – to mniej obróbki i wyższa jakość. Szczegółów rozwiązania nie publikujemy, bo to technologia opracowana przez Carbon Design.
Czy można wykonać wydrążony detal z forged carbon?
Tak. To nasza specjalność: opracowaliśmy seryjną metodę wytwarzania wydrążonych detali, w której włókna nie są ścinane ani skracane, zgłoszoną do ochrony patentowej. Odpad materiału wynosi około 0,5% masy detalu.
Jakie płyty kompozytowe produkujecie?
Płyty 500×500 mm z forged carbon, a także węglowe, aramidowe, szklane i dowolne ich kombinacje. W standardzie mają grubość od 1 do 30 mm; technicznie możemy wykonać płyty grubsze niż 100 mm. Wykonujemy też elementy na wymiar pod konkretny projekt.
Od jakiej ilości opłaca się forged carbon?
Stalowa forma z grzaniem jest droższa niż forma do laminowania, więc forged carbon opłaca się zwykle od kilkuset sztuk rocznie. Przy prototypach proponujemy obróbkę z płyty albo inny proces do czasu uruchomienia serii.
Powiązane realizacje
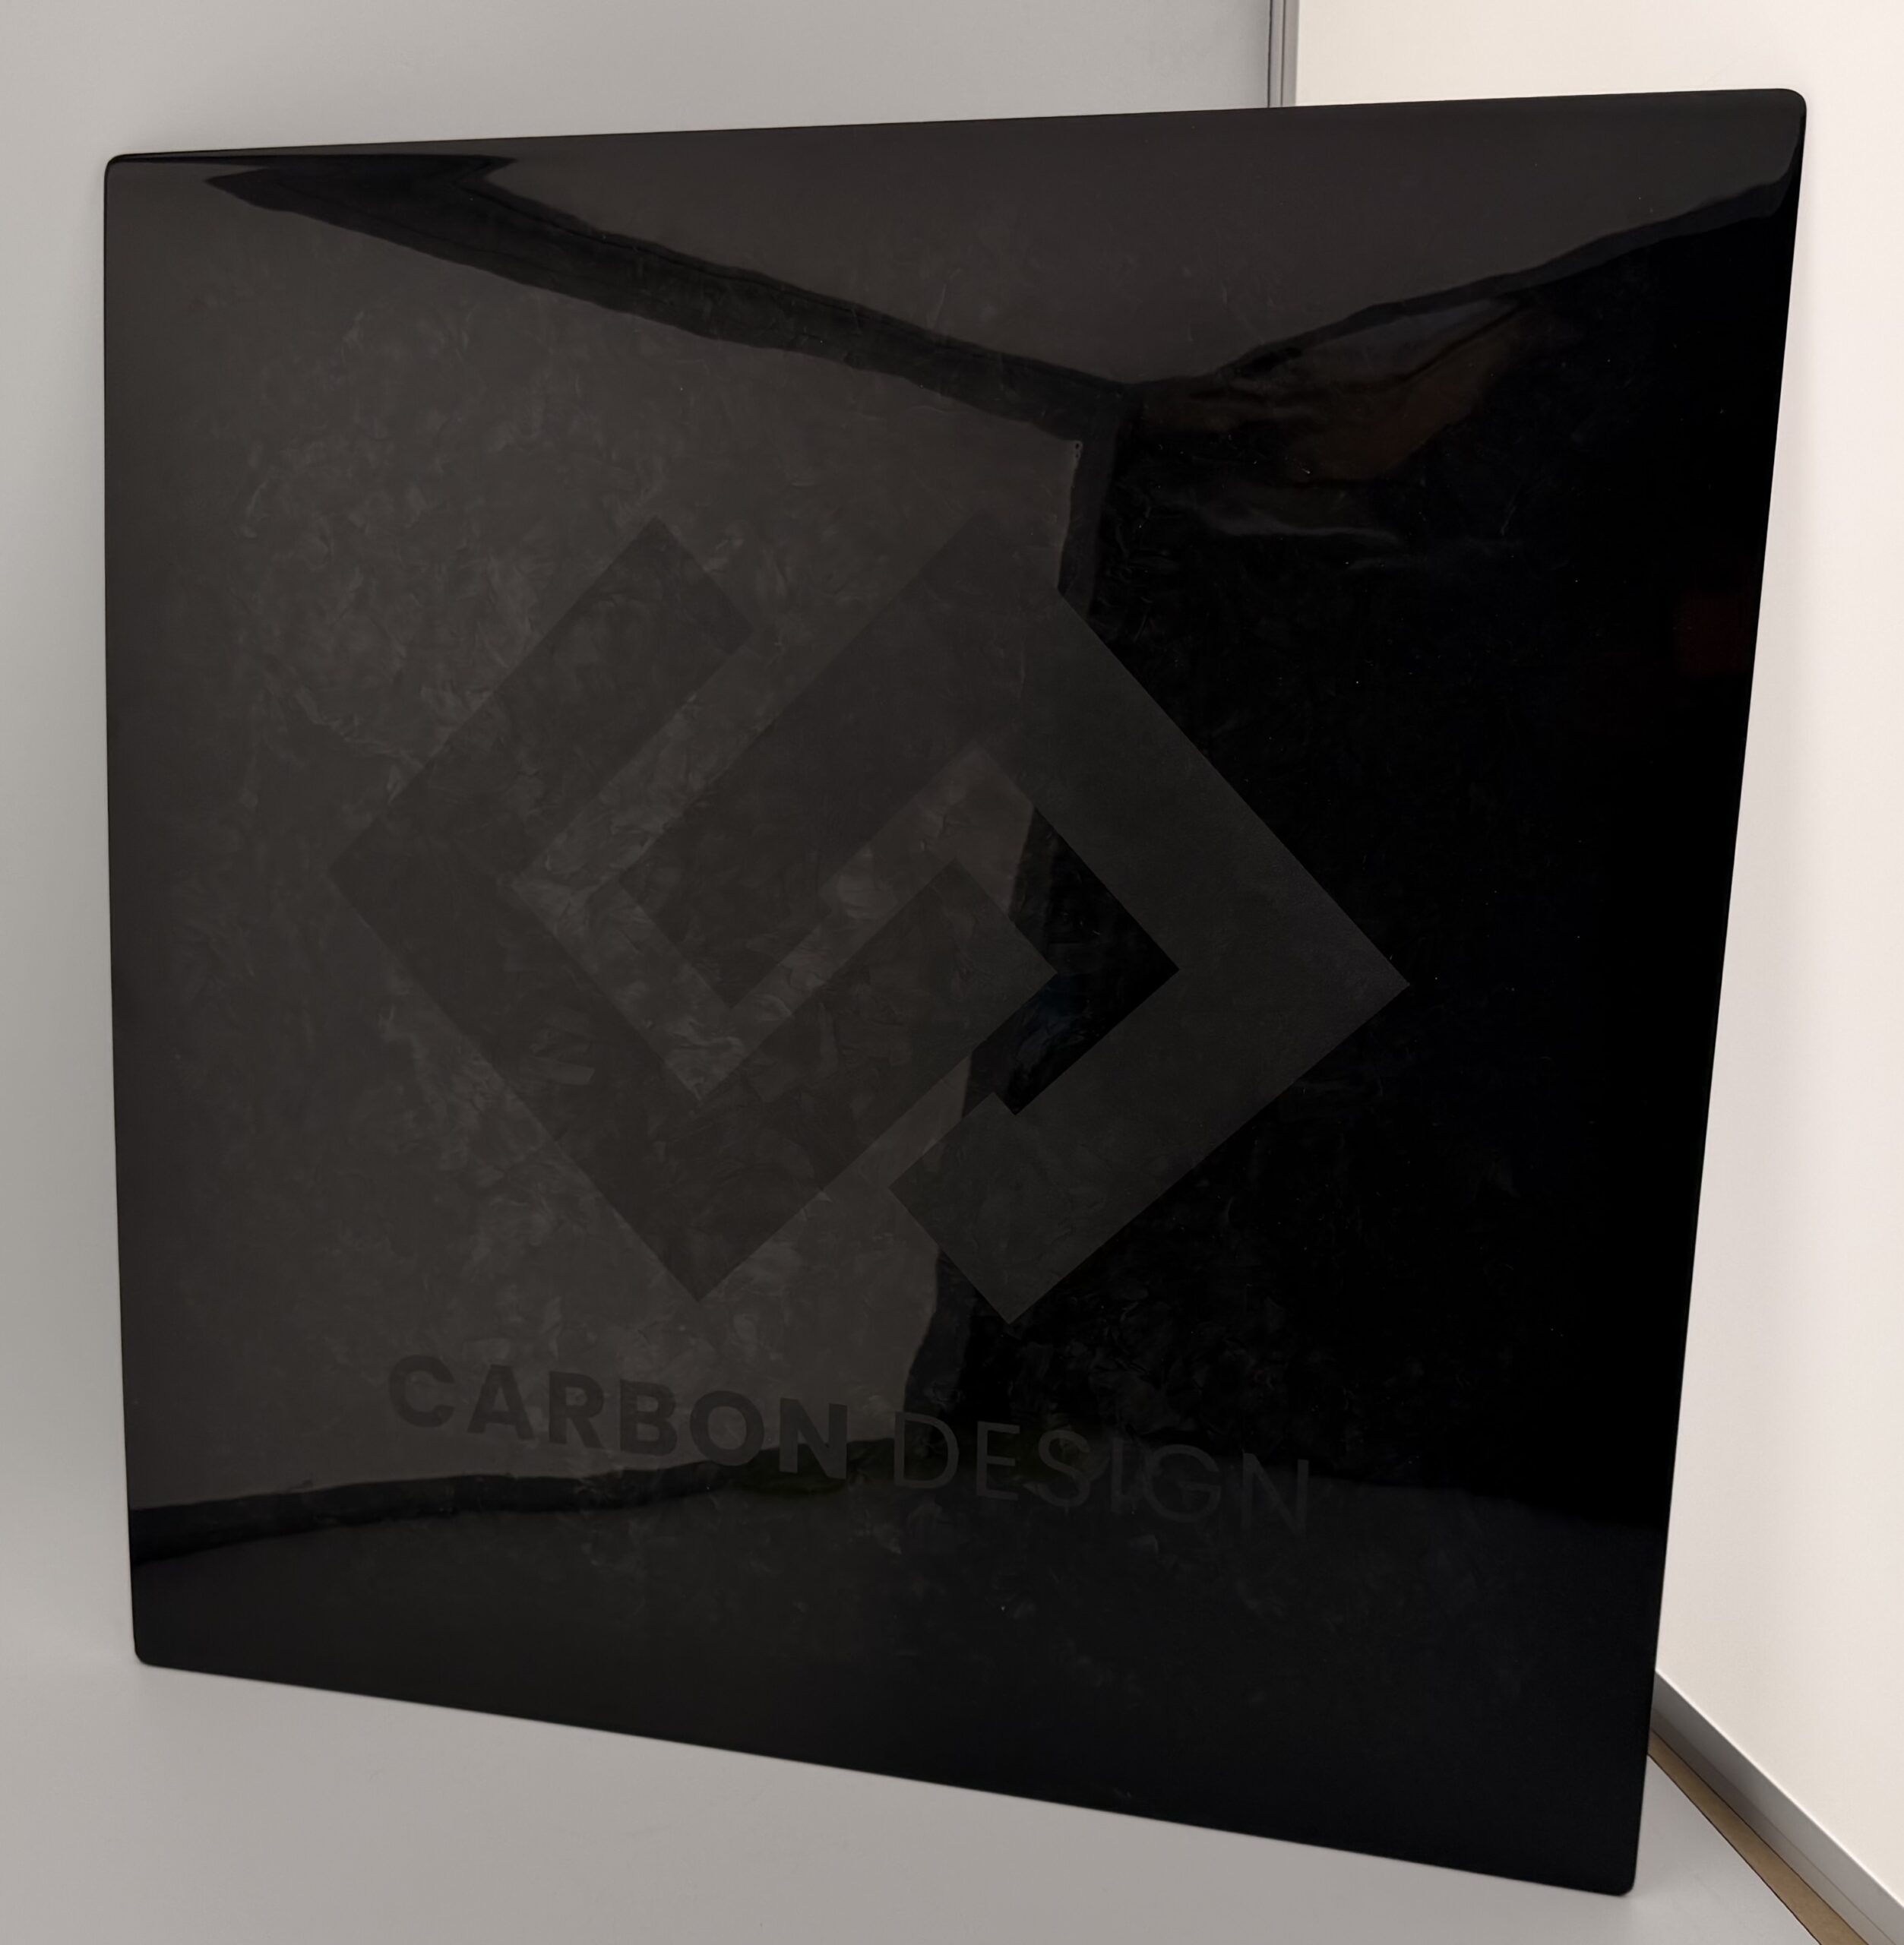 Płyty kompozytowe 1–30 mm: forged carbon, węglowe, aramidowe, szklane
Płyty kompozytowe 500×500 mm o grubości 1–30 mm: z forged carbon, węglowe, aramidowe, szklane i ich kombinacje – do obróbki CNC i wykończeń…
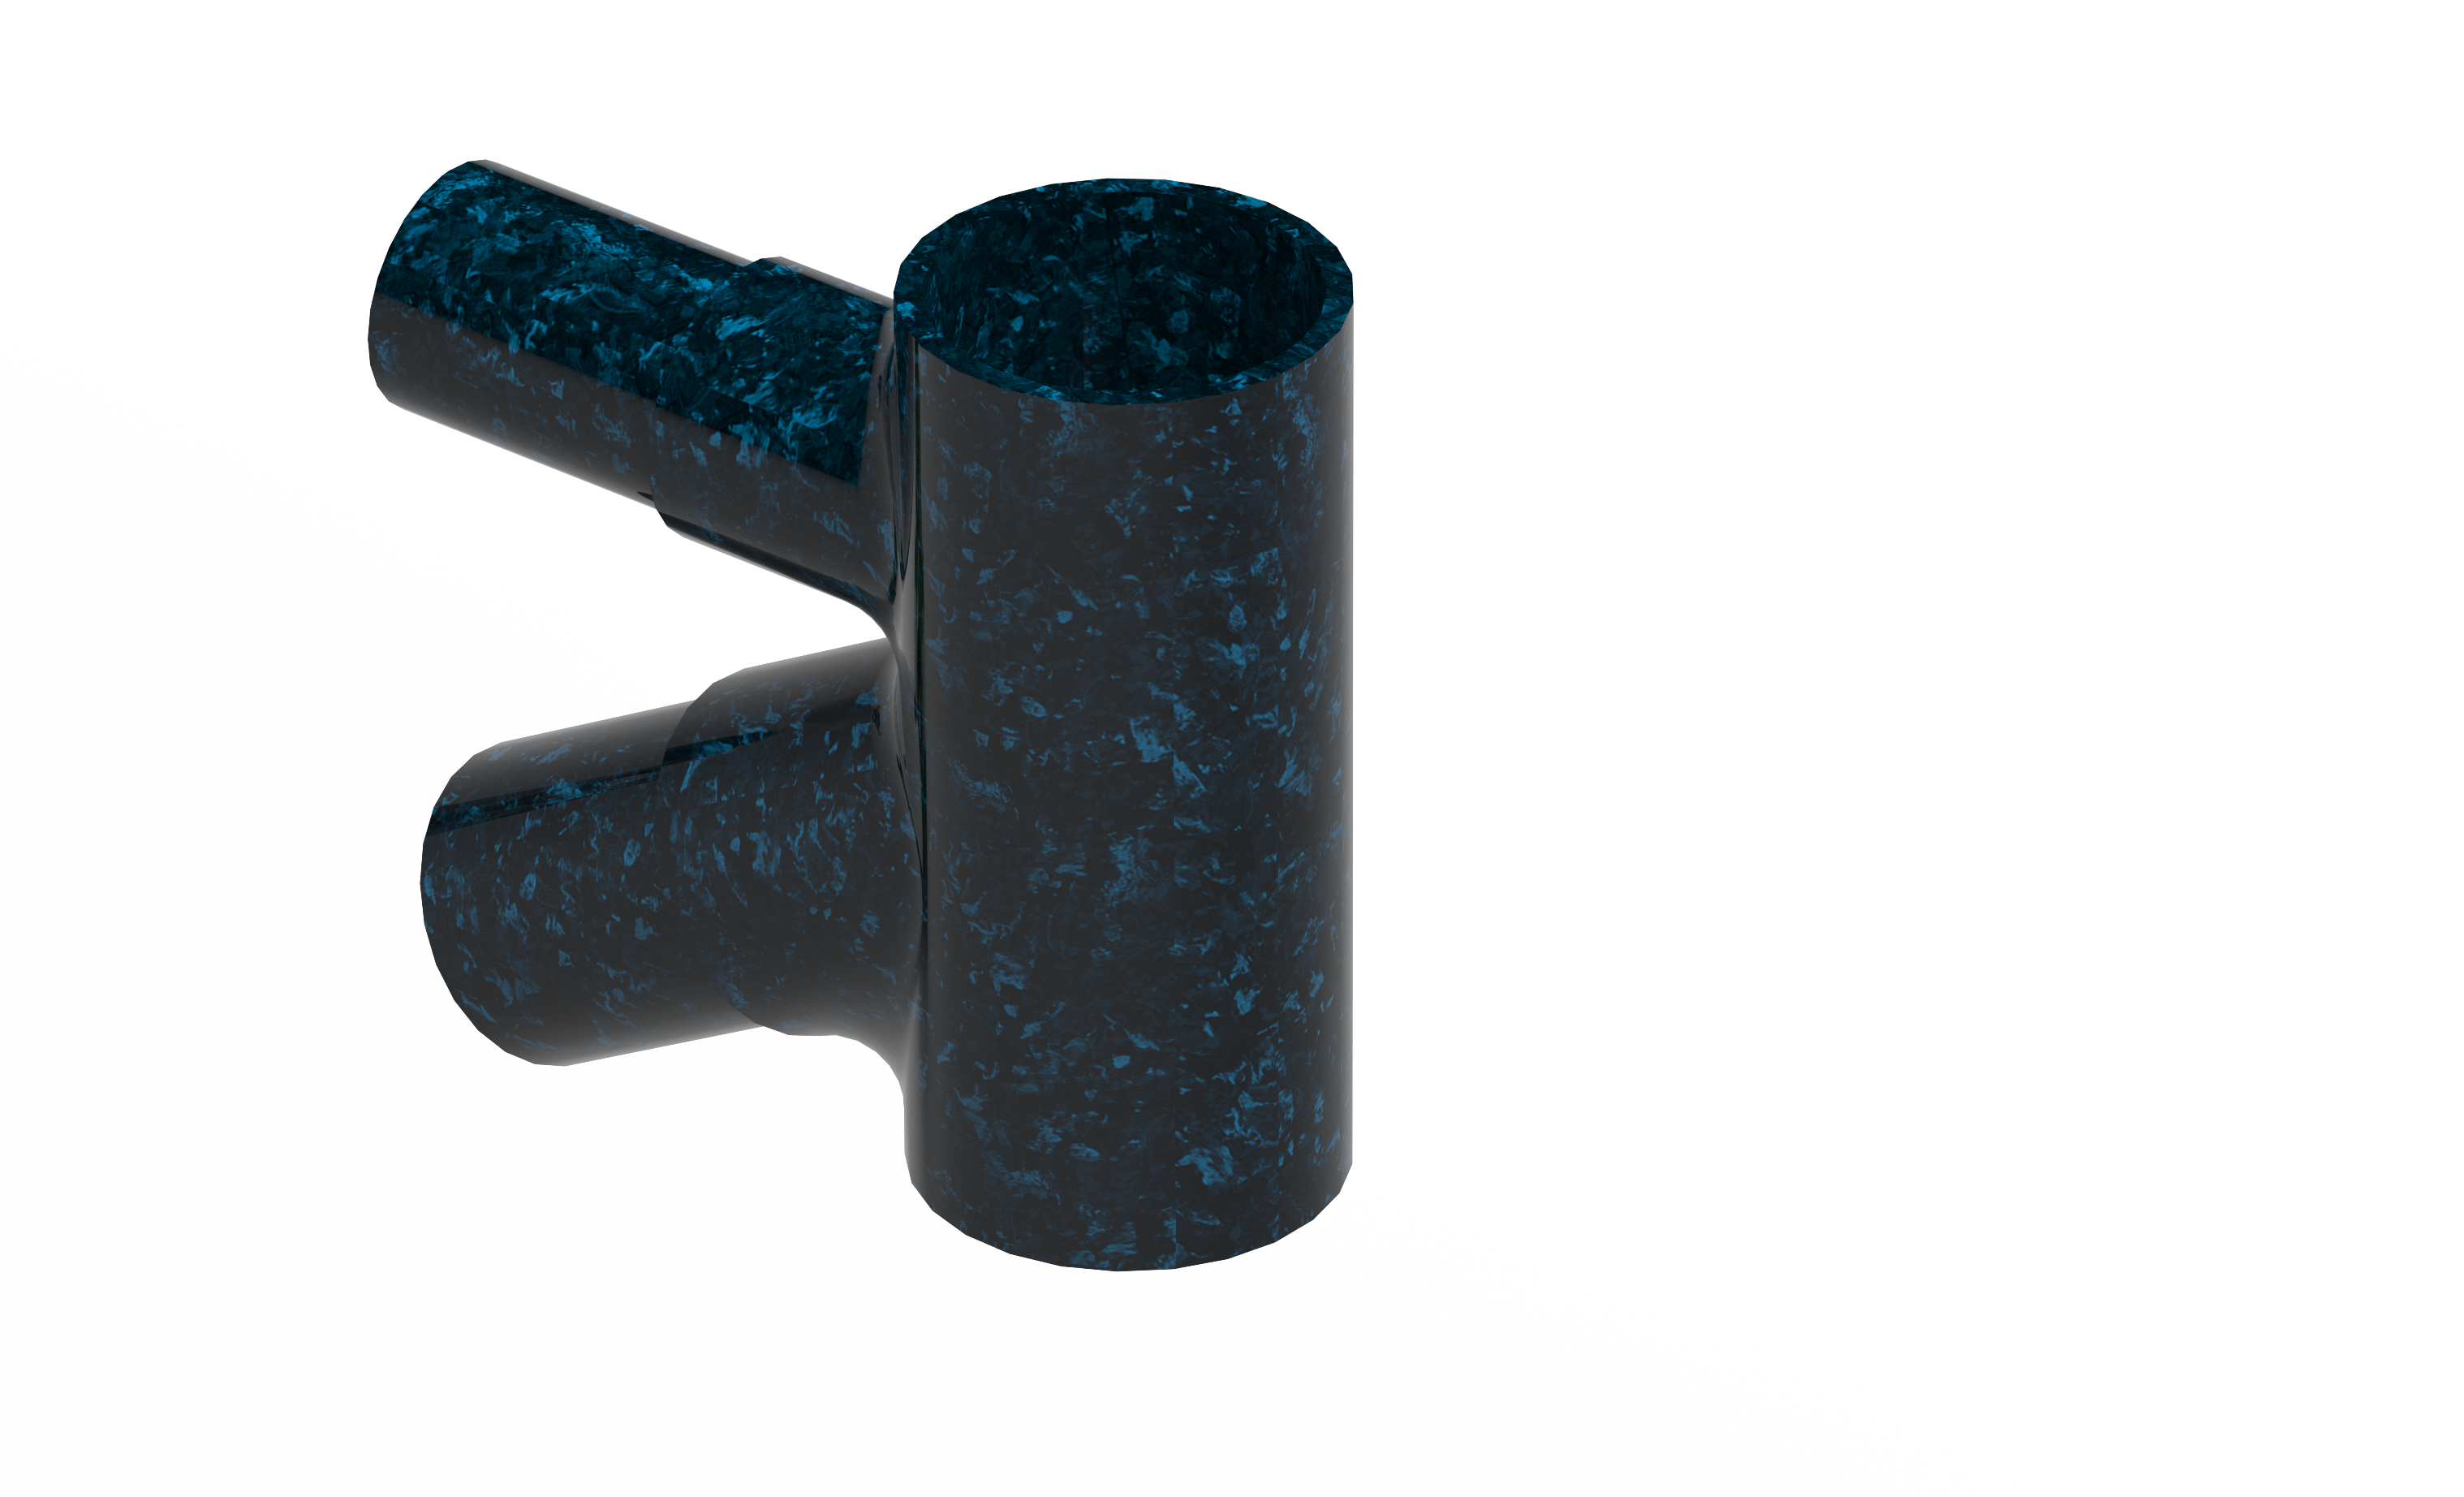 Wydrążone detale z forged carbon bez ścinania włókien
Seryjna metoda wytwarzania wydrążonych, wysokowytrzymałych detali z forged carbon, w której włókna nie są ścinane ani skracane. Odpad ok.…
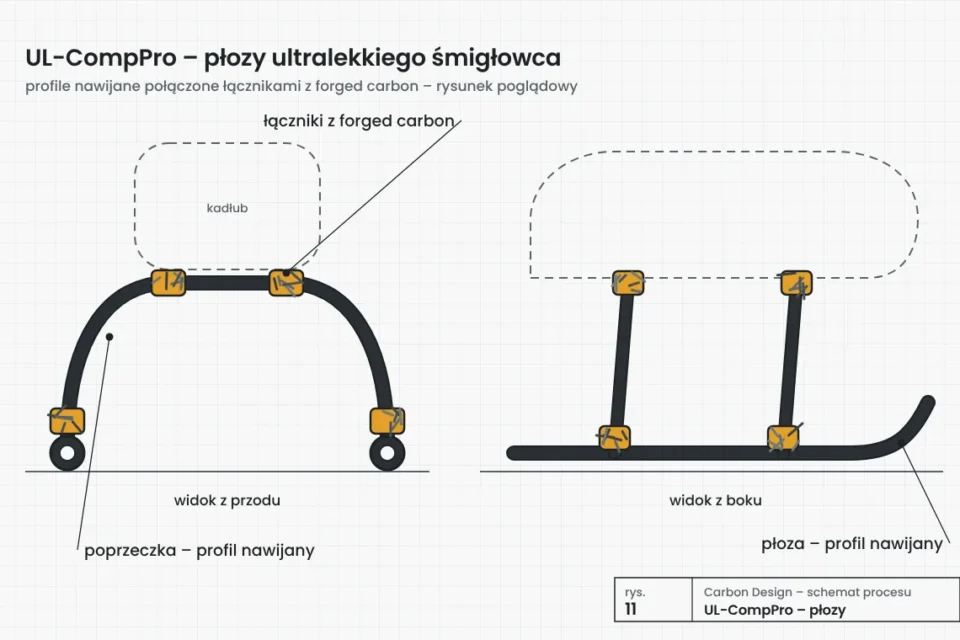 UL-CompPro: płozy ultralekkiego śmigłowca
Projekt AMULET (1st call) z East 4D Carbon Technology GmbH: płozy z profili nawijanych i łączników z forged carbon.
Źródła danych zewnętrznych: IDI Composites – Ultrium U550/U660; Quantum Composites – AMC 8590; Wikipedia – CFSMC.
Masz rysunek detalu? Sprawdzimy, jak go wyprodukować.
Napisz, co ma robić detal, w jakiej ilości i jakie ma wymagania. Odpowiemy z propozycją technologii, materiału i kolejnych kroków – bez zobowiązań, po podpisaniu NDA, jeśli trzeba.