
Vakuuminfusion (VARTM)
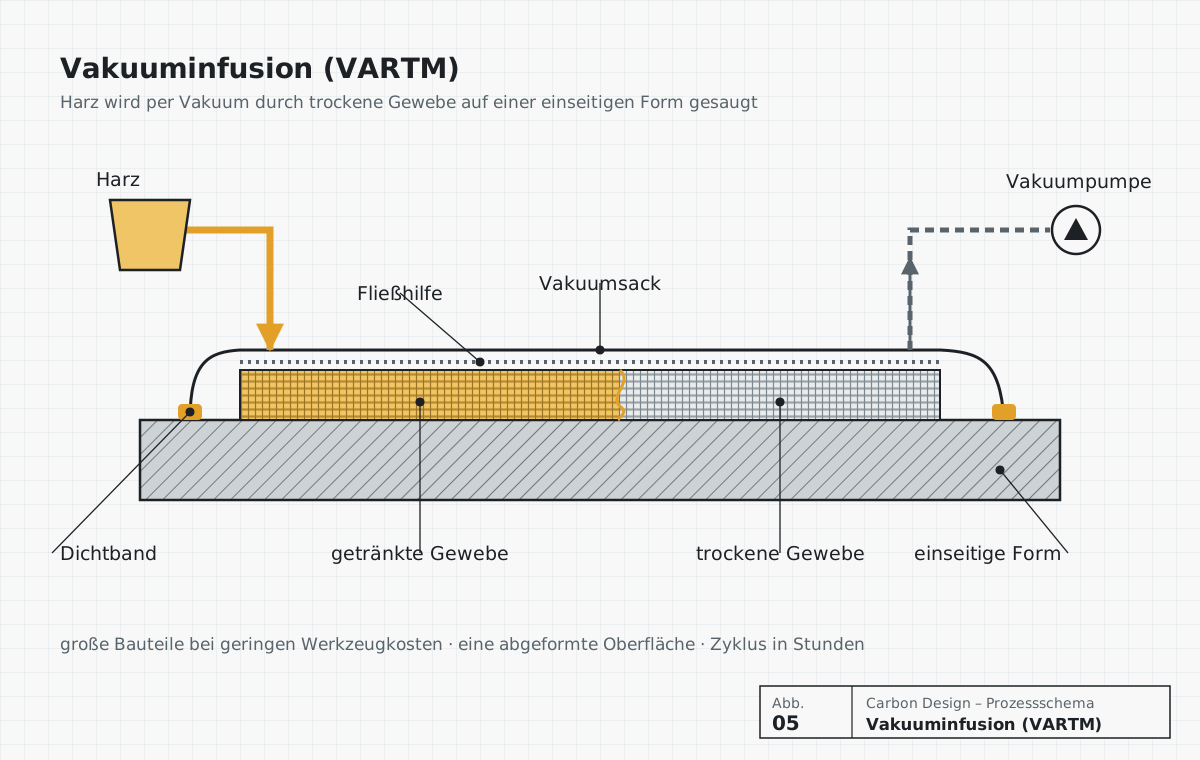
Die Vakuuminfusion (VARTM, Vacuum Assisted Resin Transfer Moulding) ist ein Verfahren, bei dem trockene Gewebe auf eine einseitige Form gelegt und mit einem Vakuumsack abgedeckt werden; per Vakuum angesaugtes Harz tränkt den ganzen Stapel auf einmal. Wir setzen es für große Bauteile aus Carbon und Glasfaser ein.
Wichtige Parameter
| Typische Stückzahl | Einzelstücke bis einige Hundert Stk./Jahr |
| Zykluszeit | Stunden (Ablegen, Infusion, Aushärtung) |
| Bauteilgröße | von einigen Dutzend Zentimetern bis zu Dutzenden Metern |
| Oberfläche | eine Seite aus der Form |
| Formkosten | niedrig – einseitige Form |
Typische Richtwerte – sie hängen von Geometrie, Werkstoff und Anforderungen ab.
Was Sie bei uns bestellen können
- Große Paneele, Abdeckungen und Schalen
- Große Carbonbauteile in Kleinserien
- Ein Zwischenschritt vor der Serienfertigung im RTM-Verfahren
| Werkstoffe | Carbon- und Glasgewebe, Sandwichkerne |
| Typische Stückzahlen | Einzelstücke bis einige Hundert Stk./Jahr |
| In unserem Werk | einseitige Formen, Nachhärteöfen |
| Für ein Angebot senden Sie | ein 3D-Modell oder eine Zeichnung – oder eine Beschreibung und Skizze, die Anforderungen und die Jahresmenge |
Wo die Infusion im Vorteil ist
Die Infusion braucht weder Autoklav noch Presse, und die Form ist einseitig, deshalb steigen die Werkzeugkosten mit der Bauteilgröße nur langsam. So entstehen Yachtrümpfe, Rotorblätter von Windkraftanlagen und große Abdeckungen. Ein Beispiel für die Größenordnung: Die Danziger Werft Sunreef Yachts hat einen 43-m-Rumpf mit 1.700 m² Laminat in einem einzigen Prozess infundiert.
In unseren Projekten nutzen wir die Infusion für große Carbonbauteile, bei denen das Verhältnis von Masse zu Kosten zählt, und als Zwischenschritt vor dem Serienstart im RTM-Verfahren.
Wann es die richtige Wahl ist
- Das Bauteil ist groß und die Serie klein
- Niedrige Formkosten und kurze Lieferzeit der Form sind wichtig
- Sie brauchen ein Carbonlaminat guter Qualität ohne Autoklav
Wann ein anderes Verfahren besser ist
- Beide Seiten des Bauteils müssen fertig sein – wählen Sie RTM oder LRTM
- Die Serie umfasst Tausende – die Ablegezeit wird zu lang
- Gefordert ist Luftfahrtqualität mit Porosität unter 1 % – Autoklav
So führen wir die Infusion durch
- Auslegung von Laminat und Infusionsstrategie: Kanäle, Anguss- und Entlüftungspunkte.
- Vorbereitung der Form, Ablegen von trockenen Geweben, Kernen und Prozesslagen.
- Abdecken mit dem Vakuumsack, Dichtheitsprüfung (Wärmebild- und Ultraschallkamera), Harzinfusion.
- Aushärten und Nachhärten bei erhöhter Temperatur.
- Entformen, Bearbeiten und Prüfen: Dickenmessung, Beurteilung der Tränkung, Schliffbild unter dem Mikroskop.
Fragen und Antworten
Liefert die Infusion eine gute Laminatqualität?
Ja – bei gut ausgelegter Infusionsstrategie ist das Laminat gleichmäßig getränkt und der Faseranteil höher als beim Handlaminieren. Für Luftfahrtanwendungen höchster Klasse wird weiterhin der Autoklav eingesetzt.
Wo liegen die Grenzen der Infusion?
Nur eine Seite des Bauteils bildet die Form ab, und der Zyklus dauert Stunden. Für Serien von Tausenden Bauteilen sind RTM, Formpressen oder Forged Carbon besser.
Externe Datenquellen: Yacht.de – Sunreef 43M Eco, Infusionsrekord.
Weitere Technologien
Brauchen Sie Hilfe bei der Wahl?
Senden Sie uns eine Beschreibung des Bauteils und die geplante Menge – wir schlagen das Verfahren vor und erklären, warum.
Sie haben eine Zeichnung oder nur eine Idee? Wir sagen Ihnen, wie man das Bauteil fertigt.
Beschreiben Sie, was das Bauteil leisten muss, welche Stückzahl Sie brauchen und welche Anforderungen gelten. Wir antworten mit einem Vorschlag für Verfahren, Werkstoff und nächste Schritte – unverbindlich und bei Bedarf unter NDA.